
Resumindo
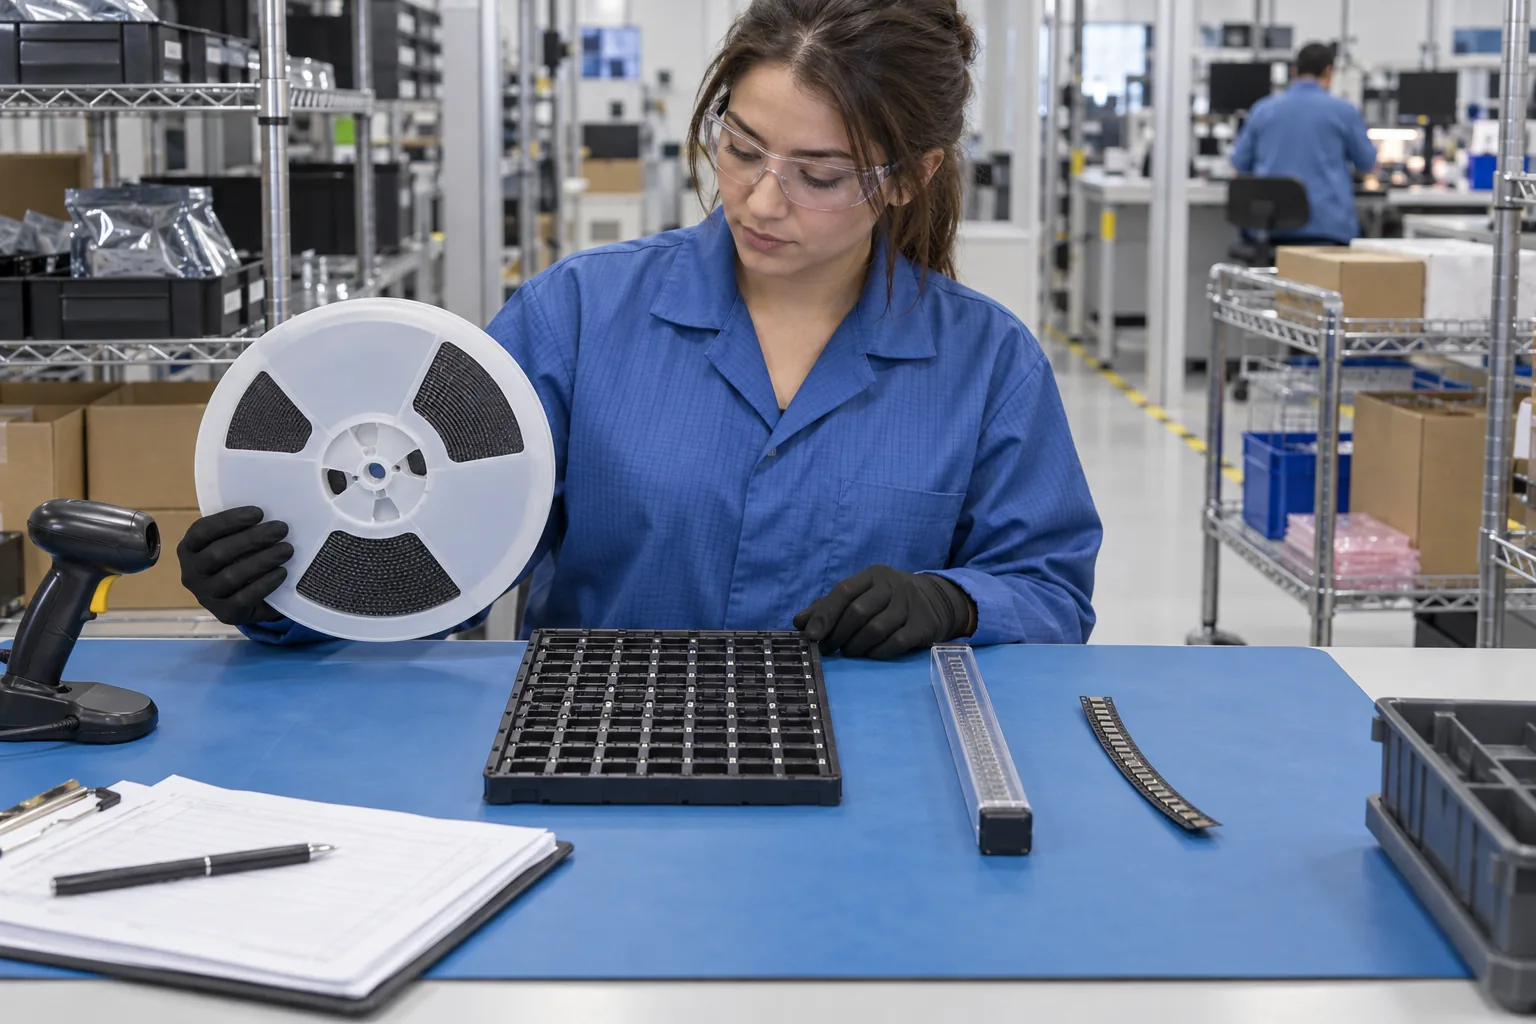
Prepare cada material SMT pelo código exato do fabricante, linha da BOM, quantidade, lote, encapsulamento e polaridade, e não apenas pelo tipo de suporte da embalagem. Bobinas completas, bandejas e tubos facilitam o carregamento organizado; a fita cortada exige continuidade, cavidades intactas e uma rota de alimentação acordada. Registre separadamente peças soltas, faltas, lotes mistos, substitutos e rótulos duvidosos; a orientação do suporte nunca substitui a definição de rotação CPL.
- O formato da embalagem é uma escolha de entrega e alimentação, não um grau de qualidade do componente.
- Verifique MPN exato, linha BOM, embalagem, lote, contagem e polaridade/orientação antes que o material chegue à configuração.
- Para fita cortada, registre a contagem de tiras, a continuidade, a condição do bolso e o alimentador real ou plano de transferência.
- Separe faltas, peças soltas, lotes mistos, materiais alternativos e não identificados em vez de escondê-los em um kit total.
Prepare cada item SMT como uma unidade de material rastreável que as equipes de recebimento e configuração possam identificar, contar e alimentar sem adivinhação. Combine primeiro o número da peça do fabricante, a linha BOM, a quantidade, o lote, o pacote e a polaridade/orientação. Em seguida, registre se ela chega em bobina, bandeja, tubo ou fita cortada, sua condição física e a rota de carregamento pretendida. Separe faltas, peças soltas, lotes mistos, substitutos e rótulos pouco claros antes que o kit chegue à máquina.
Quando os componentes SMT devem chegar em bobinas, bandejas, tubos ou fitas cortadas?
Escolha a forma que protege a embalagem e suporta o método e a quantidade de carregamento planejados. Fita e bobina fornecem um transportador indexado contínuo para alimentadores compatíveis. As bandejas organizam dispositivos maiores ou sensíveis a embalagens em cavidades fixos. Os tubos mantêm embalagens com chumbo compatíveis em sequência para um alimentador de tubos ou transferência controlada. A fita cortada é útil para pequenas quantidades, mas pode precisar de preparação extra porque pode chegar como uma ou mais tiras curtas.
| Formato | Situação de entrega útil | Verificações de preparação | Não assuma |
|---|---|---|---|
| Bobina completa ou parcial | Transportador contínuo para uma peça identificada que pode ser solicitada e um plano de alimentação compatível. | Identidade da bobina/etiqueta, largura e passo da fita quando necessário, condição do bolso, quantidade, direção e início/fim utilizável. | Cada bobina cabe em cada alimentador ou inclui o líder necessário da linha e a quantidade restante. |
| Bandeja | Embalagens fornecidas em cavidades matriciais protegidos e manuseadas por via de carregamento de bandejas. | Tipo de bandeja, ajuste da embalagem/bolso, condição da tampa/pilha, quantidade, chanfro ou orientação e mapa de bolso vazio. | A bandeja pode ser assada, compatível com a máquina ou intercambiável com a bandeja de outro fornecedor. |
| Tubo | Pacotes compatíveis mantidos em uma sequência linear para alimentação por sonda ou transferência controlada. | Etiqueta do tubo, batentes finais, contagem de peças, direção da embalagem, danos e carregamento planejado ou método de conversão. | A direção da peça sobreviveu a um tubo aberto ou que um sufixo de tubo descreve a mesma embalagem solicitável que um sufixo de bobina. |
| Cortar fita | Protótipo ou fornecimento de baixa quantidade retirado de uma bobina do fabricante. | Quantidade de tiras contínuas, integridade do bolsão e da tampa, furos da roda dentada, direção, condição da guia/cauda e plano de alimentação. | Uma tira curta pode ser montada diretamente ou todas as peças encomendadas chegam em uma tira contínua. |
A forma da embalagem não é um grau elétrico, de autenticidade ou de qualidade. A mesma família de dispositivos pode ter diferentes sufixos solicitáveis para bobina, bandeja ou tubo; por outro lado, duas transportadoras de aparência semelhante podem conter pacotes ou orientações diferentes. Use o código de pedido exato do fabricante e o documento de embalagem.
Quais informações de identidade e contagem devem ser verificadas antes do kit?
Reconcilie cada contêiner físico com uma linha de BOM e uma peça exata que pode ser solicitada antes de contá-la como disponível. Verifique o fabricante, o número completo da peça do fabricante, o sufixo do pacote/pedido, a linha da BOM e o intervalo de referência, a quantidade necessária e fornecida, as informações de lote/data fornecidas, a etiqueta da embalagem, a marcação do componente quando for prático e a polaridade ou a definição do pino um. Registre explicitamente os recipientes parciais e as embalagens já abertas.
| Campo | Evidência física | Verificação cruzada de BOM/configuração | Diferença para registrar |
|---|---|---|---|
| Identidade solicitável | Etiqueta do fabricante e sufixo da peça/pacote. | MPN exato e fonte aprovada na BOM divulgada. | Sufixo ausente, fabricante alternativo ou pacote conflitante. |
| Quantidade | Quantidade de embalagem completa, contagem de fornecedores, contagem de contêineres abertos ou método de estimativa verificada. | Posicionamentos necessários, quantidade de construção e subsídio de configuração acordado. | Escassez, excesso, contagem solta incerta ou cavidades inutilizáveis. |
| Rastreabilidade | Informações sobre lote/data e distribuidor/fonte fornecidas com o contêiner. | Registro de material necessário do projeto. | Lotes mistos, rótulo destacado ou link de origem ausente. |
| Pacote e polaridade | Marcação da embalagem, indicação de pino um/polaridade e orientação do transportador. | Folha de dados/desenho de pacote, pacote BOM e desenho de montagem. | Marca ambígua, faixa invertida, embalagem errada ou direção não resolvida. |
| Manuseio especial | MSL/ESD ou etiquetas sensíveis ao processo, quando aplicável. | Tratamento da rota e registro de exposição do lado da linha. | Embalagem seca danificada ou exposição desconhecida, manuseada de acordo com o procedimento de umidade dedicado. |
Por que continuidade, cavidades, trechos de entrada e emendas da fita cortada afetam o carregamento?
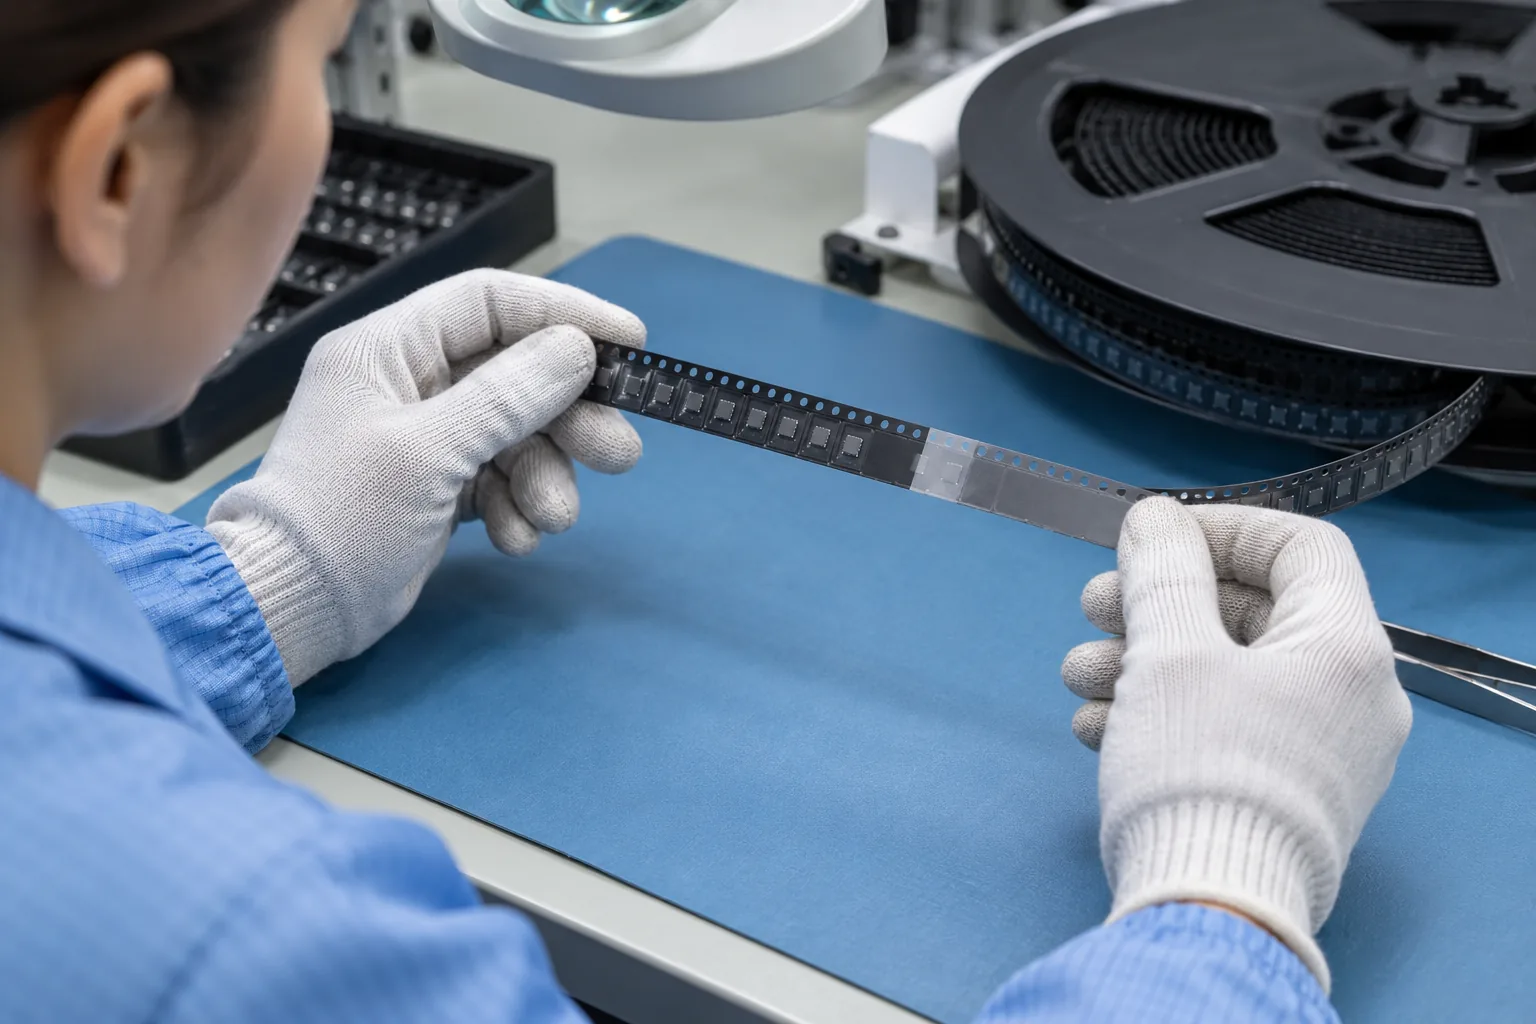
O alimentador deve indexar o transportador, retirar a fita de cobertura e apresentar cada bolso utilizável de forma consistente antes do primeiro componente colocado. Uma tira muito curta, furos de roda dentada danificados, fita de cobertura rasgada, cavidades tortos ou uma emenda mal alinhada podem impedir o rosqueamento ou criar uma interrupção da palheta. O material líder e final vazio pode ser necessário para um método de carregamento específico, mas o comprimento necessário e a quantidade mínima dependem do alimentador, transportador e configuração reais - não de um número universal.
Antes da liberação, indique se o material é uma tira contínua ou vários fragmentos, quantos cavidades utilizáveis cada tira contém, se a tampa está intacta, onde fica qualquer emenda e se o equipamento planejado aceita essa forma. Se estiver planejada a conversão para uma bobina personalizada ou outra transportadora, preserve a identidade, o lote e a orientação durante a transferência e registre quaisquer componentes perdidos ou colocados em quarentena.
Como a orientação da bobina, da bandeja e do tubo deve ser transmitida à programação SMT?
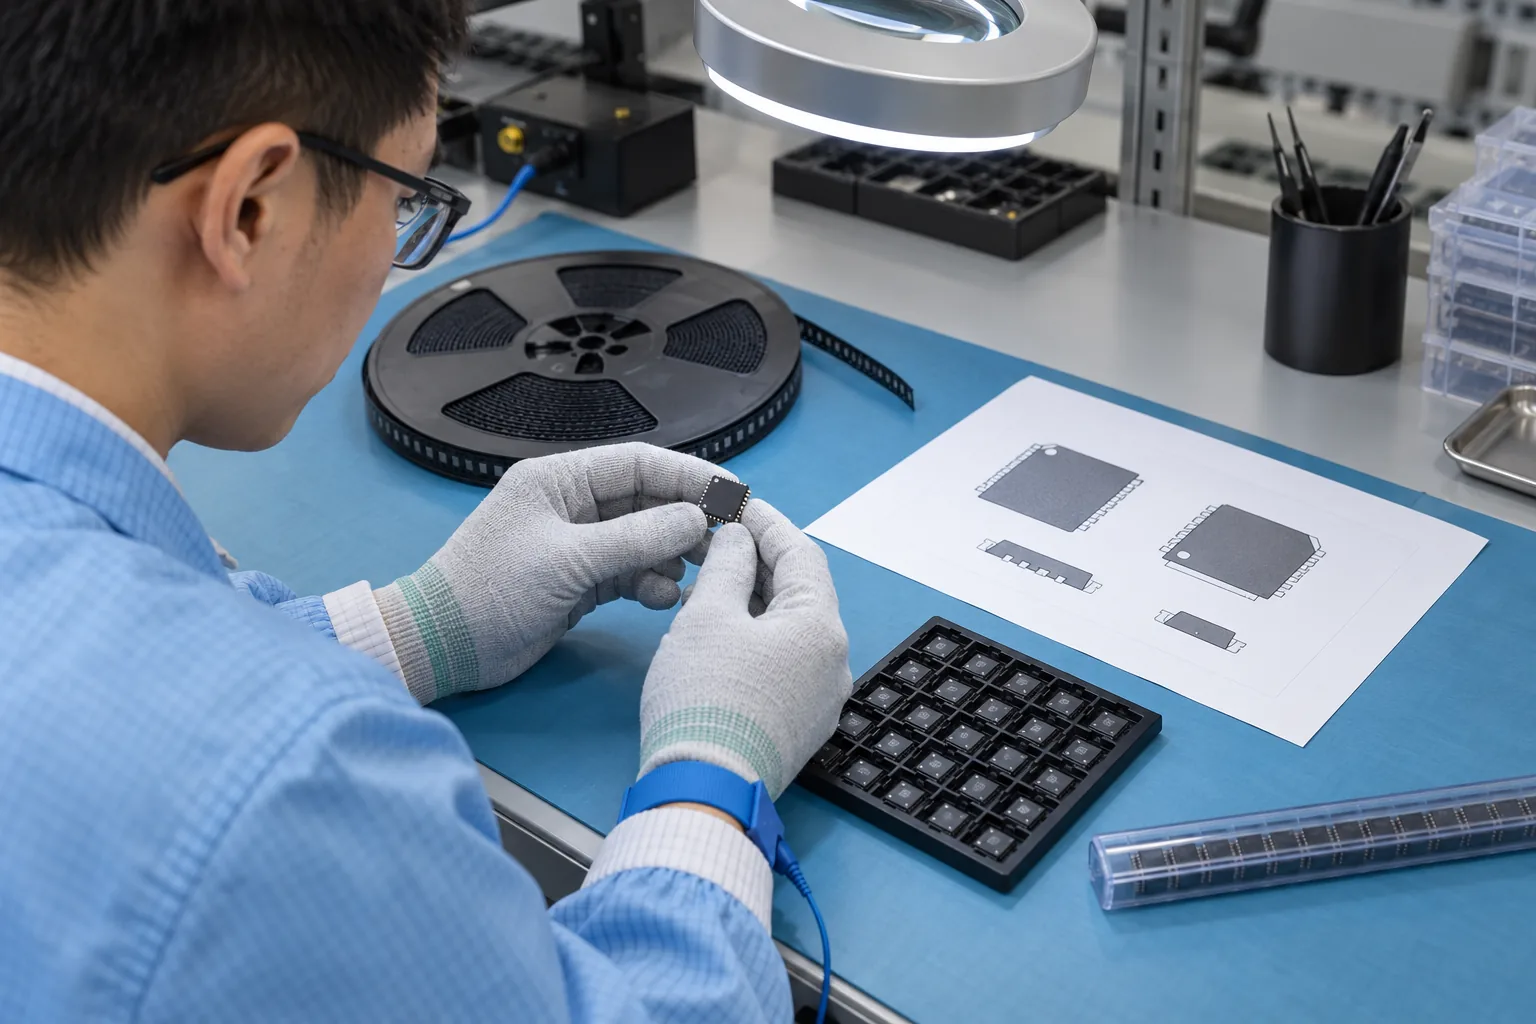
Registre a orientação da transportadora como um fato de embalagem física e, em seguida, obtenha a rotação de posicionamento separadamente da biblioteca de embalagens, da área ocupada e da convenção CPL. O quadrante do pino um do carretel, o chanfro da bandeja e a direção de carregamento do tubo informam à equipe de configuração como o componente é apresentado. A rotação CPL informa à máquina como a peça deve ser colocada em um lado específico da PCB sob uma convenção de coordenadas declarada. São entradas relacionadas, não números intercambiáveis.
| Fonte | Define | Usado por | Falha se estiver confuso |
|---|---|---|---|
| Desenho de embalagem do fabricante | Apresentação pin-one/polaridade em carretel, bandeja ou tubo. | Trabalho de recebimento, configuração de alimentador e transferência. | O material pode ser carregado invertido ou transferido sem uma sugestão confiável. |
| Desenho de componente/pacote | Terminal físico, pino um e orientação corporal. | Verificação de biblioteca e pegada. | Uma sugestão de operadora é mapeada para o terminal de pacote errado. |
| Pegada PCB e desenho de montagem | Orientação necessária dos componentes na placa. | NPI e inspeção do primeiro artigo. | O posicionamento programado segue a portadora, mas não o design da PCB. |
| Convenção CPL/centróide | Lado da placa, origem, coordenadas e notação de rotação. | Geração de programa de colocação. | Uma orientação física correta recebe a rotação numérica errada. |
Como devem ser tratadas faltas, peças soltas, lotes mistos e alternativas?
Dê a cada discrepância sua própria quantidade, identidade e disposição, em vez de ajustar o kit totalmente silenciosamente. Mantenha os componentes soltos em embalagens protetoras adequadas com etiqueta vinculada; segregar material desconhecido ou misto; declarar a escassez em relação à linha de BOM afetada; manter suplentes aprovados sob MPN e autorização próprios; e preservar a identidade da bobina parcial quando o excedente retornar da linha.
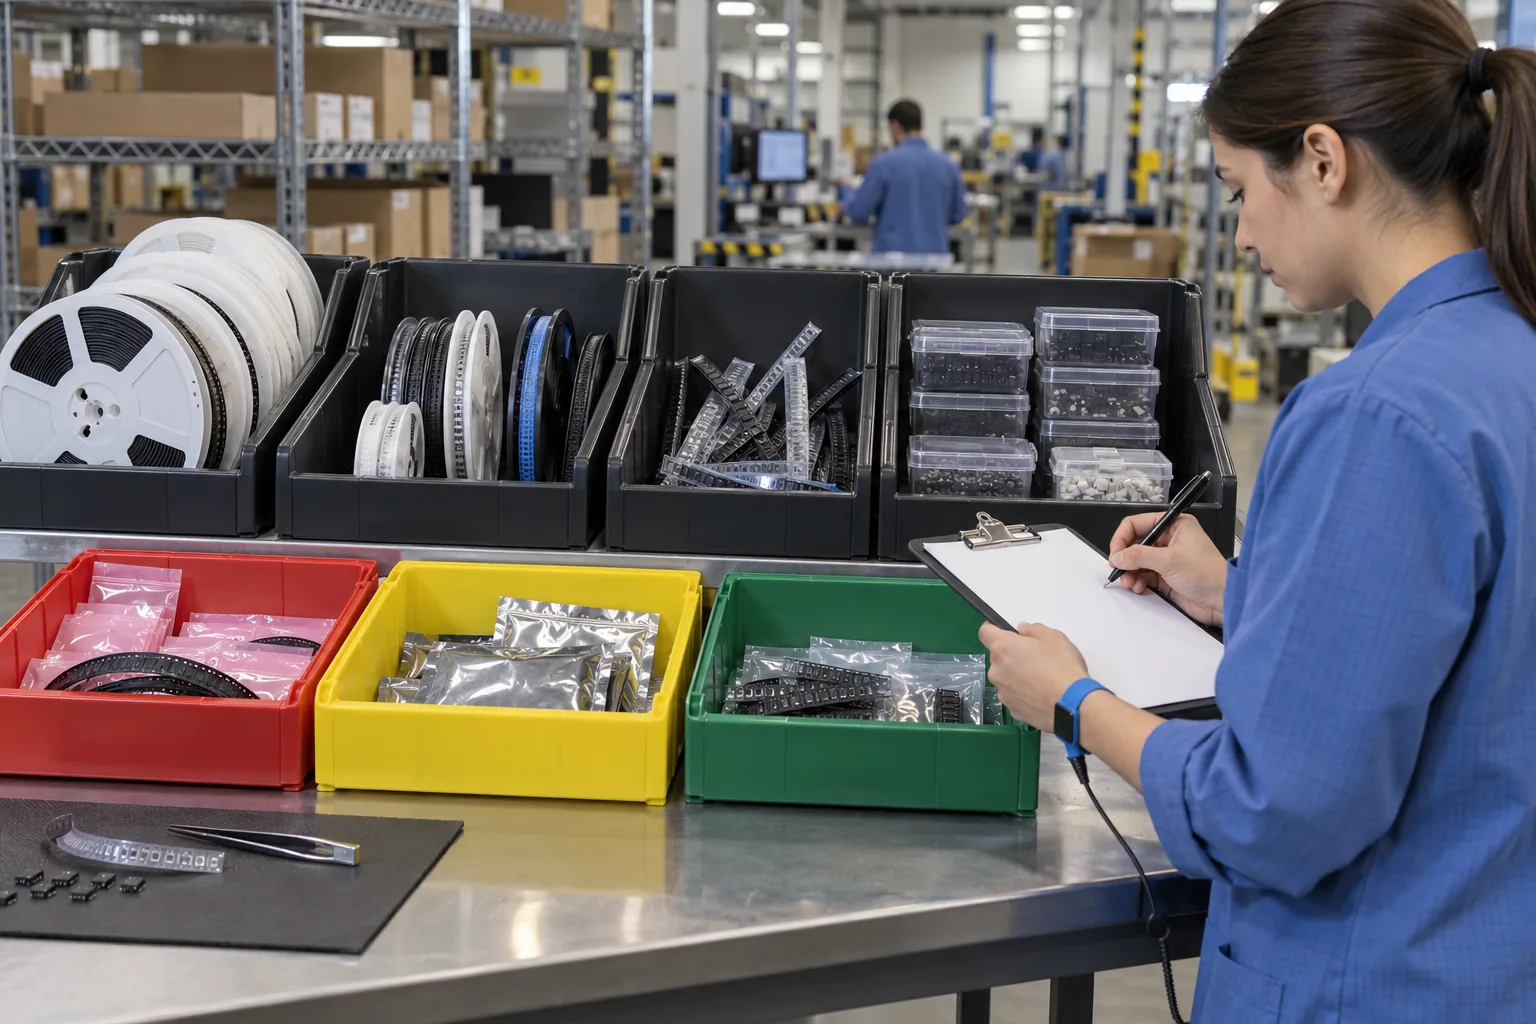
Uma alternativa não é o mesmo material apenas porque cabe no pacote. Vincule-o à aprovação divulgada e mantenha visíveis seu pacote, polaridade e impacto de programação. Um kit curto só pode prosseguir sob uma decisão explícita de quantidade de construção ou de construção parcial; não deve ser uma surpresa quando o alimentador chega a um bolso vazio.
Como pode ser uma lista de verificação de transferência de material SMT copiável?
Use uma linha por contêiner de material e não apenas uma linha por item da BOM. Várias bobinas ou tiras da mesma peça podem ter lotes, contagens, orientações e históricos de exposição diferentes.
Linha de containers: Projeto/construção [ ] | Linha de BOM/intervalo de referência [ ] | Fabricante e MPN completo [ ] | Sufixo de pacote/pedido [ ] | Bobina/bandeja/tubo/fita cortada [ ] | ID do recipiente/rótulo [ ] | Código do lote/data conforme fornecido [ ] | Quantidade necessária [ ] | Quantidade recebida [ ] | Quantidade verificada utilizável [ ] | Status aberto/parcial [ ].
Verificação de alimentação: Largura/passo da fita ou tipo de bandeja/tubo, se necessário [ ] | Tiras contínuas e quantidade por tira [ ] | Condição do bolso/tampa/roda dentada [ ] | Condição de líder/cauda/emenda [ ] | Fonte de orientação do fabricante [ ] | Apresentação física do pino um/polaridade [ ] | Rota de alimentação/transferência prevista [ ] | Configurar proprietário/data [ ].
Linha de diferença: Falta/excesso/lote misto/peça solta/transportador danificado/rótulo pouco claro/substituto/devolução de excedente [ ] | Quantidade afetada [ ] | Localização segregada [ ] | Foto/referência [ ] | Autorização ou próxima ação [ ] | Proprietário/data [ ] | Quantidade utilizável final [ ].
Utilize o separado guia de componentes sensíveis à umidade quando um rótulo MSL ou embalagem seca aberta acrescenta uma decisão de exposição. Para um kit fornecido pelo cliente, conecte a lista de verificação Montagem de PCB consignada; para a rota de posicionamento, conecte-a a Montagem SMT. A lista de verificação não reivindica tolerância de atrito universal, comprimento mínimo de tira, compatibilidade do alimentador ou capacidade de carregamento específica do PCBArise.
Sobre o autor
PCBArise Electronics
PCBArise Electronics publica este guia para ajudar as equipes de design e NPI a preparar arquivos de fabricação mais claros. Os requisitos para qualquer construção real são confirmados no pacote de design atual.
FAQ
Perguntas comuns
A embalagem de fita e bobina tem um grau de qualidade de componente superior ao da bandeja ou do tubo?+
Não. Bobina, bandeja, tubo e fita cortada descrevem os formatos de entrega e manuseio. A qualidade, a autenticidade, a classificação elétrica e a aceitação dos componentes vêm da peça exata que pode ser solicitada, da fonte, dos registros e da inspeção aplicável – e não do formato do transportador.
Qualquer tira de fita cortada pode ser carregada diretamente em um alimentador SMT?+
Não. O carregamento direto depende do alimentador, da largura e do passo do transportador, dos compartimentos utilizáveis contínuos, dos furos da roda dentada intactos e da fita de cobertura, além de material inicial suficiente para essa configuração. Registre a tira real e o plano de carregamento em vez de aplicar um comprimento mínimo universal.
Que informações devem ser guardadas com bobina parcial ou fita cortada?+
Mantenha o fabricante e o número completo da peça, a linha BOM, a embalagem, as informações de lote/data fornecidas, o contêiner ou o link fonte-bobina, a quantidade utilizável verificada, a orientação, o status de embalagem aberta ou MSL, a continuidade da tira e qualquer emenda ou dano.
A orientação do componente em uma bobina é igual à rotação CPL?+
Não. A orientação da bobina indica como o pino um ou a polaridade é apresentada no transportador. A rotação CPL descreve como a peça é colocada em uma PCB de acordo com uma convenção declarada de coordenadas e do lado da placa. O NPI deve mapear tanto através da biblioteca de pacotes verificada quanto do desenho de montagem.
Como os componentes SMT soltos ou misturados devem ser entregues?+
Separe-os em embalagens protetoras adequadas, anexe uma identidade rastreável e conte-os e registre por que estão soltos ou misturados. Não mescle peças incertas em uma bobina ou bandeja verificada. Identidade, polaridade, lote ou histórico de manuseio não resolvidos requerem retenção.
Quanta quantidade extra de componentes um kit SMT deve incluir?+
Não existe uma percentagem universal. Defina a quantidade de locais de construção, necessidades de alimentação e configuração, condição do pacote/transportador, perdas de inspeção ou programação, política de retrabalho e a rota real do equipamento. Registre a margem acordada por linha da BOM em vez de ocultá-la em um fator geral.
Referências técnicas
Fontes usadas para este guia
Estas fontes explicam os padrões, materiais ou detalhes do processo discutidos acima. Verifique a revisão atual ao aplicá-las a um novo design.
- Texas Instruments — formatos de pedido de bobina completa, bobina personalizada, fita cortada, tubo e bandeja
- Texas Instruments — pesquisa de material de suporte específico da peça e dados do pino um
- NXP — construção de fita e bobina e orientação de orientação de dispositivo
- Microchip - especificações de orientação de fita e bobina de família parcial
- Dispositivos Analógicos — recursos de pacote para informações de fita/bobina, tubo e bandeja
- DigiKey — continuidade da fita cortada, contexto líder/trailer e bobina personalizada