
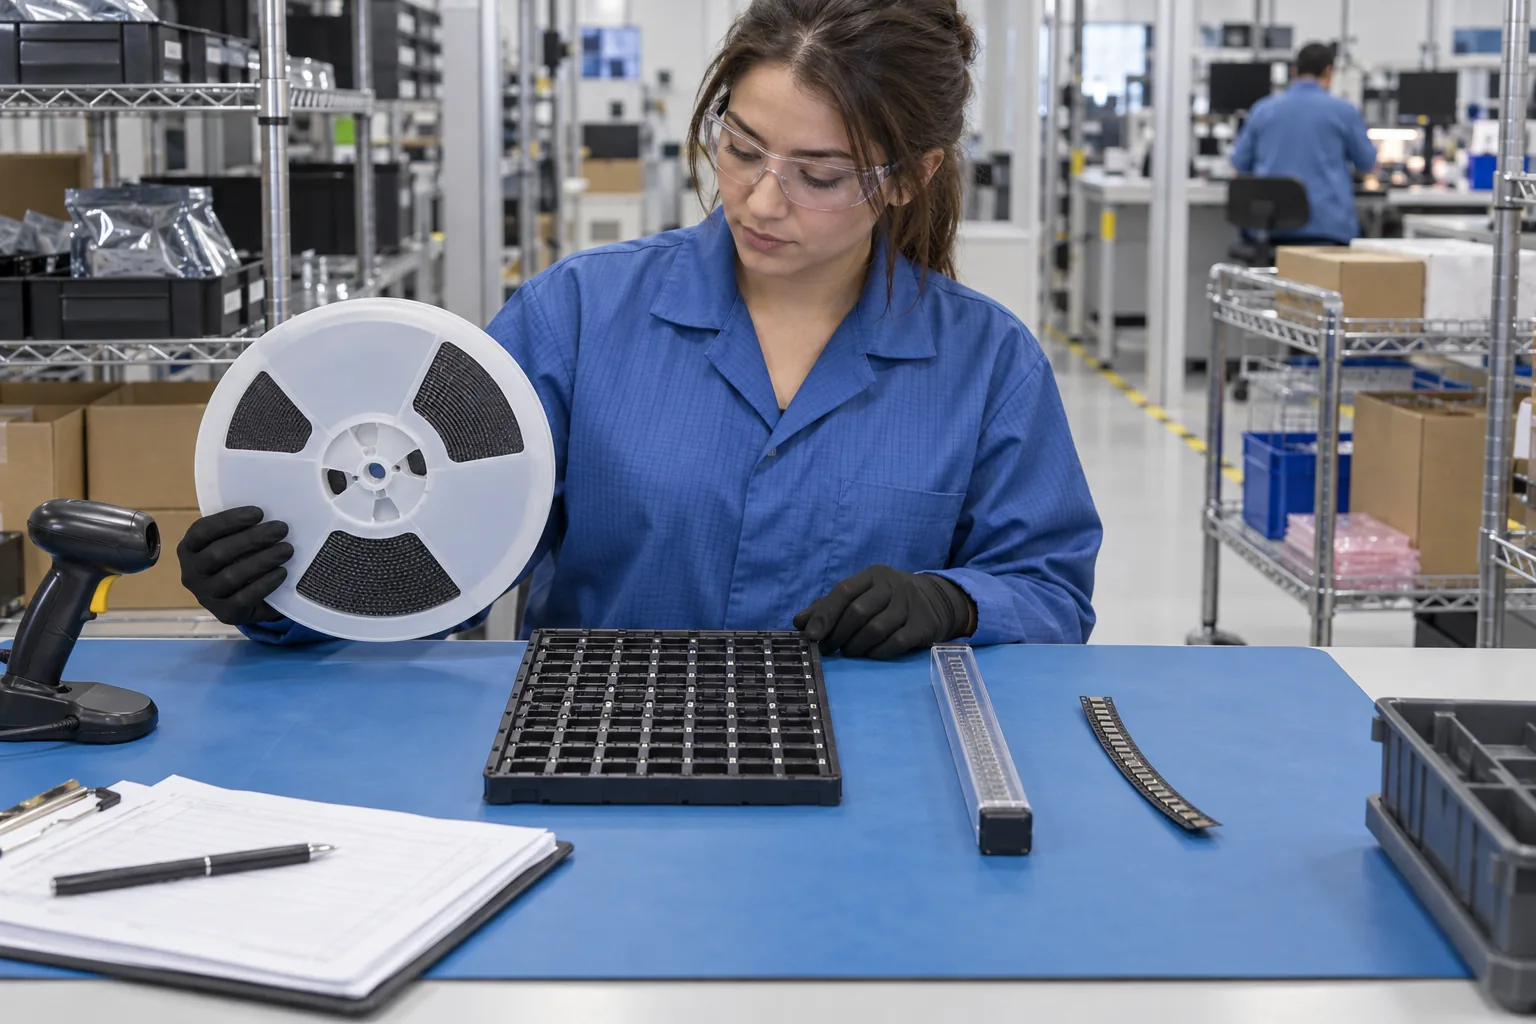
In breve
Prepara ogni materiale SMT usando codice esatto del produttore, riga BOM, quantità, lotto, package e polarità, non soltanto il tipo di supporto. Bobine complete, vassoi e tubi agevolano un caricamento ordinato; gli spezzoni di nastro richiedono continuità, tasche integre e un percorso di alimentazione concordato. Registra separatamente componenti sfusi, carenze, lotti misti, alternativi ed etichette incerte; l’orientamento del supporto non sostituisce mai la definizione di rotazione CPL.
- Il formato di imballaggio è una scelta di consegna e alimentazione, non un grado di qualità dei componenti.
- Verificare l'esatto MPN, la riga della BOM, il pacco, il lotto, il conteggio e la polarità/orientamento prima che il materiale raggiunga l'impostazione.
- Per il nastro tagliato, il conteggio delle strisce di registrazione, la continuità, le condizioni delle tasche e l'alimentatore effettivo o il piano di trasferimento.
- Separa le carenze, le parti sciolte, i lotti misti, le alternative e il materiale non identificato invece di nasconderli in un unico kit totale.
Preparare ogni articolo SMT come unità materiale tracciabile che i team di ricevimento e di configurazione possano identificare, contare e alimentare senza indovinare. Abbinare prima il codice articolo del produttore, la riga della BOM, la quantità, il lotto, la confezione e la polarità/orientamento. Quindi registra se arriva come bobina, vassoio, tubo o nastro tagliato, le sue condizioni fisiche e il percorso di caricamento previsto. Separare le carenze, le parti sciolte, i lotti misti, i sostituti e le etichette poco chiare prima che il kit raggiunga la macchina.
Quando dovrebbero arrivare i componenti SMT su bobine, vassoi, tubi o nastri tagliati?
Scegli il modulo che protegge il pacco e supporta il metodo di caricamento e la quantità pianificati. Nastro e bobina forniscono un supporto indicizzato continuo per alimentatori compatibili. I vassoi organizzano i dispositivi più grandi o sensibili al pacchetto in tasche fisse. I tubi mantengono in sequenza confezioni con piombo compatibili per un alimentatore di tubi o un trasferimento controllato. Il nastro adesivo è utile per piccole quantità ma potrebbe richiedere una preparazione extra perché può arrivare sotto forma di una o più strisce corte.
| Formato | Situazione di consegna utile | Verifiche di preparazione | Non dare per scontato |
|---|---|---|---|
| Bobina totale o parziale | Trasporto continuo per una parte ordinabile identificata e un piano di alimentazione compatibile. | Identità bobina/etichetta, larghezza e passo del nastro dove necessario, condizione delle tasche, quantità, direzione e inizio/fine utilizzabile. | Ogni bobina si adatta a ogni feeder o include il leader richiesto della lenza e la quantità rimanente. |
| Vassoio | Confezioni fornite in tasche a matrice protette e gestite da un percorso di caricamento del vassoio. | Tipo di vassoio, adattamento confezione/tasca, condizione copertina/pila, quantità, smusso o indicatore di orientamento e mappa delle tasche vuote. | Il vassoio è cuocibile, compatibile con la macchina o intercambiabile con il vassoio di un altro fornitore. |
| Tubo | Confezioni compatibili mantenute in sequenza lineare per l'alimentazione tramite provetta o il trasferimento controllato. | Etichetta del tubo, arresti finali, numero di pezzi, direzione della confezione, danni e metodo di caricamento o conversione pianificato. | La direzione della parte è sopravvissuta a un tubo aperto o che il suffisso di un tubo descrive lo stesso imballaggio ordinabile come suffisso di una bobina. |
| Tagliare il nastro | Prototipo o fornitura in piccola quantità prelevata da una bobina del produttore. | Quantità di strisce continue, integrità di tasche e coperture, fori dei pignoni, direzione, condizioni della parte iniziale/coda e piano di alimentazione. | È possibile montare direttamente una striscia corta oppure far arrivare tutti i pezzi ordinati su una striscia continua. |
La forma dell'imballaggio non è un grado elettrico, di autenticità o di qualità. La stessa famiglia di dispositivi può avere suffissi ordinabili diversi per bobina, vassoio o tubo; al contrario, due vettori dall'aspetto simile possono contenere pacchi o orientamenti diversi. Utilizzare l'esatto codice d'ordine del produttore e il documento di imballaggio.
Quali informazioni sull'identità e sul conteggio devono essere controllate prima di kitare?
Riconcilia ogni contenitore fisico con una riga della BOM e una parte ordinabile esatta prima di contarla come disponibile. Controllare il produttore, il codice articolo completo del produttore, il suffisso dell'imballaggio/ordine, la riga della BOM e l'intervallo di riferimento, la quantità richiesta e fornita, le informazioni su lotto/data fornite, l'etichetta dell'imballaggio, la marcatura dei componenti ove possibile e la definizione di polarità o pin-one. Registrare esplicitamente i contenitori parziali e gli imballaggi già aperti.
| Campo | Prove fisiche | Controllo incrociato BOM/impostazione | Differenza da registrare |
|---|---|---|---|
| Identità ordinabile | Etichetta del produttore e suffisso della parte/confezione. | MPN esatto e fonte approvata sulla BOM rilasciata. | Suffisso mancante, produttore alternativo o pacchetto in conflitto. |
| Quantità | Quantità di confezioni complete, conteggio dei fornitori, conteggio dei contenitori aperti o metodo di stima verificato. | Posizionamenti richiesti, quantità di build e indennità di installazione concordata. | Carenza, eccesso, conteggio sciolto incerto o tasche inutilizzabili. |
| Tracciabilità | Informazioni su lotto/data e distributore/origine fornite con il contenitore. | Record del materiale richiesto dal progetto. | Lotti misti, etichetta staccata o collegamento alla fonte mancante. |
| Confezione e polarità | Marcatura della confezione, indicazione pin-one/polarità e orientamento del supporto. | Scheda tecnica/disegno del pacchetto, pacchetto BOM e disegno di assieme. | Marchio ambiguo, striscia invertita, confezione errata o direzione non risolta. |
| Movimentazione speciale | Etichette MSL/ESD o sensibili al processo, ove applicabile. | Gestione del percorso e della registrazione dell'esposizione lungo la linea. | Confezione asciutta danneggiata o esposizione sconosciuta, maneggiata secondo la procedura di umidità dedicata. |
Perché continuità, tasche, tratto iniziale e giunzioni dello spezzone di nastro influiscono sul caricamento?
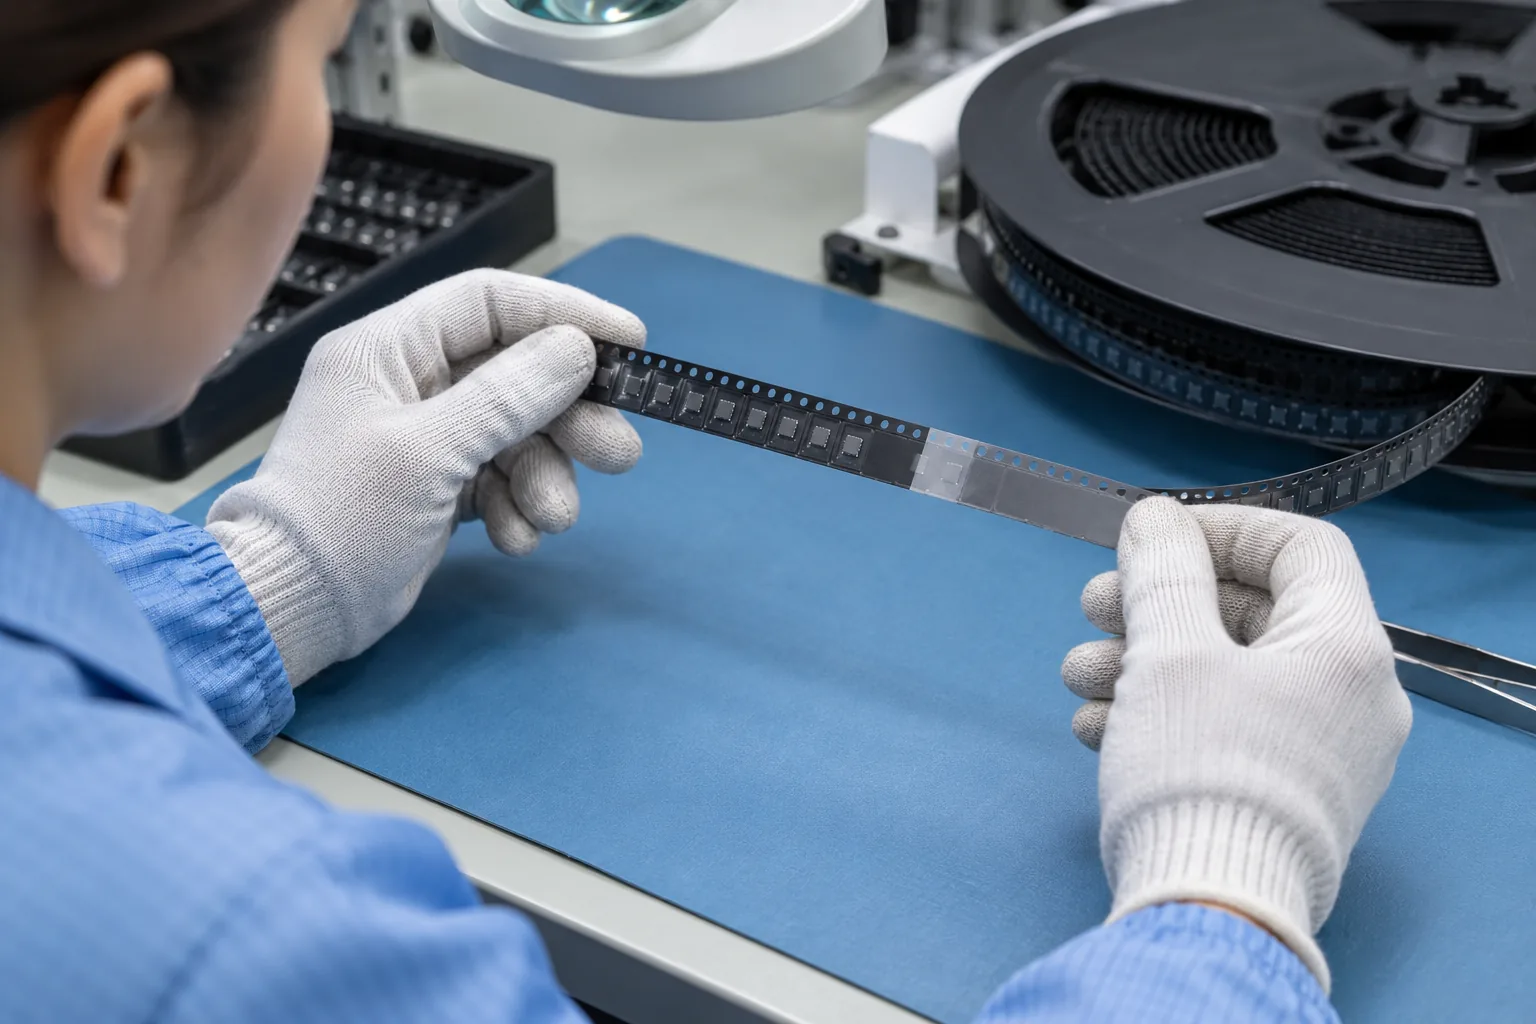
L'alimentatore deve indicizzare il trasportatore, staccare il nastro di copertura e presentare ciascuna tasca utilizzabile in modo coerente prima del primo componente posizionato. Una striscia molto corta, fori delle ruote dentate danneggiati, nastro di copertura strappato, tasche piegate o una giunzione mal allineata possono impedire l'infilatura o creare un'interruzione del prelievo. Potrebbe essere necessario materiale iniziale e finale vuoto per un particolare metodo di caricamento, ma la lunghezza e la quantità minima richieste dipendono dall'alimentatore, dal trasportatore e dalla configurazione effettivi, non da un numero universale.
Prima del rilascio, indicare se il materiale è una striscia continua o più frammenti, quante tasche utilizzabili contiene ciascuna striscia, se la copertura è intatta, dove si trova l'eventuale giunzione e se l'attrezzatura prevista accetta quella forma. Se è prevista la conversione ad una bobina personalizzata o ad un altro trasportatore, preservare identità, lotto e orientamento durante il trasferimento e registrare eventuali componenti persi o messi in quarantena.
In che modo l'orientamento di bobine, vassoi e tubi dovrebbe essere gestito dalla programmazione SMT?
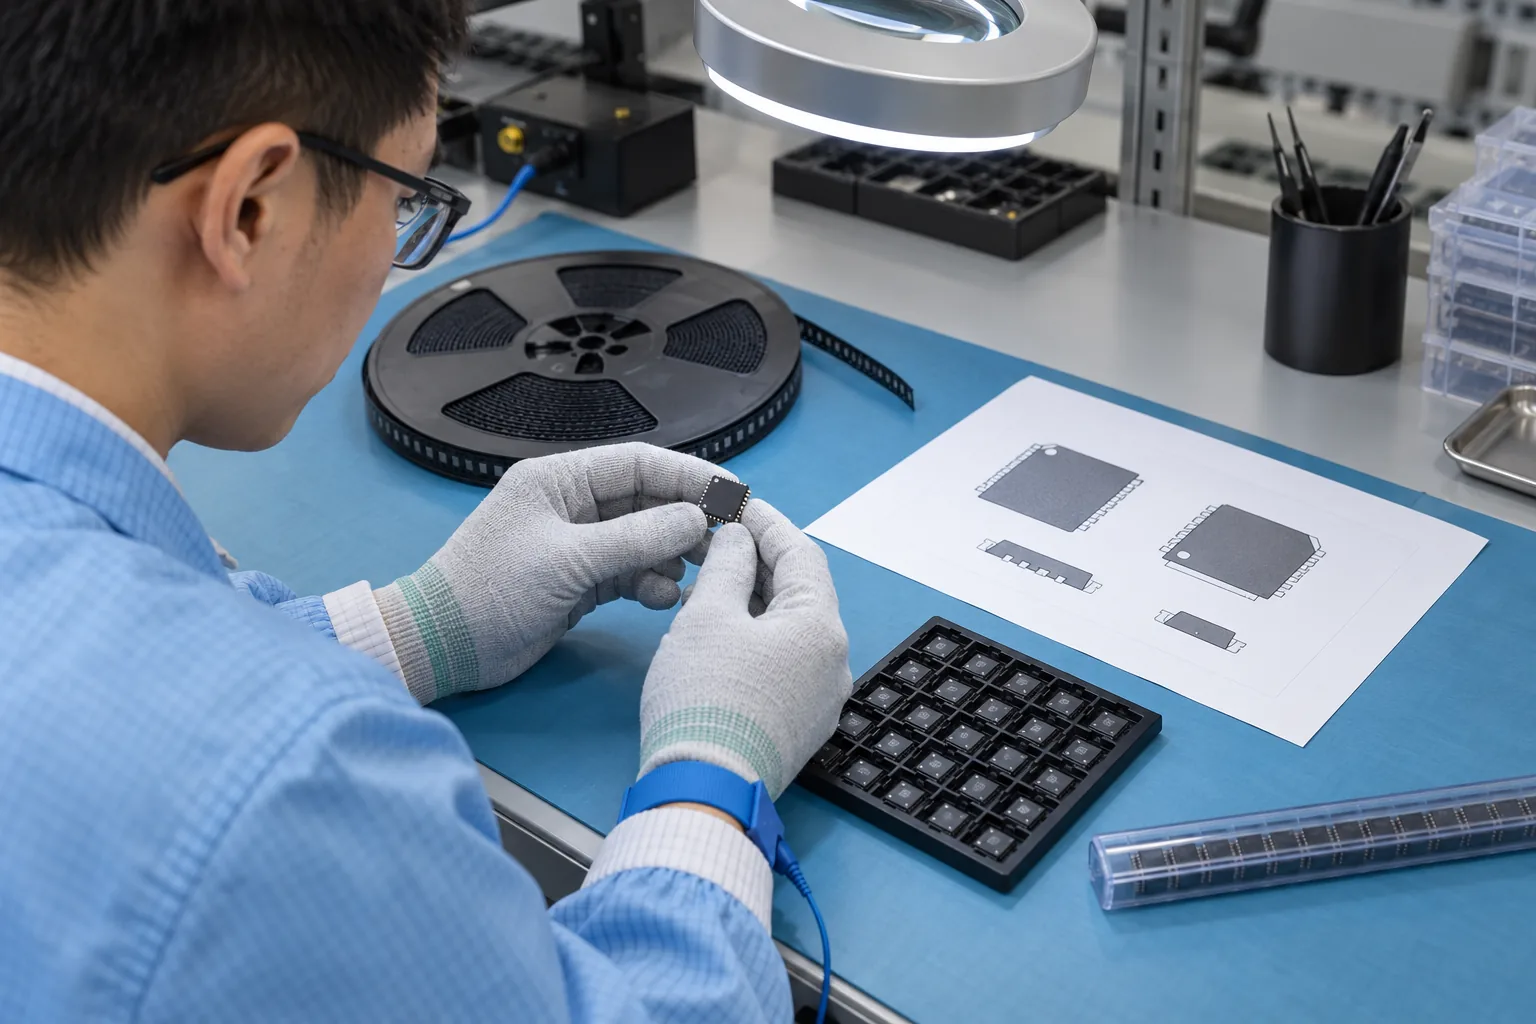
Registrare l'orientamento del supporto come un fatto di imballaggio fisico, quindi ricavare la rotazione del posizionamento separatamente dalla libreria dell'imballaggio, dall'impronta e dalla convenzione CPL. Il quadrante del primo perno della bobina, lo smusso del vassoio e la direzione di caricamento del tubo indicano al team di installazione come viene presentato il componente. La rotazione CPL indica alla macchina come la parte deve essere posizionata su un lato specifico del PCB in base a una convenzione di coordinate stabilita. Sono input correlati, non numeri intercambiabili.
| Fonte | Definisce | Utilizzato da | Fallimento se confuso |
|---|---|---|---|
| Disegno dell'imballaggio del produttore | Presentazione pin-one/polarità in bobina, vassoio o tubo. | Ricezione, impostazione dell'alimentatore e lavoro di trasferimento. | Il materiale può essere caricato in modo inverso o trasferito senza un segnale affidabile. |
| Disegno del componente/pacchetto | Terminale fisico, pin-one e orientamento del corpo. | Verifica della libreria e dell'impronta. | Un segnale del corriere è mappato sul terminale del pacchetto sbagliato. |
| Ingombro del PCB e disegno di assieme | Orientamento dei componenti richiesti sulla scheda. | NPI e ispezione del primo articolo. | Il posizionamento programmato segue il supporto ma non il design del PCB. |
| Convenzione CPL/centroide | Lato della tavola, origine, coordinate e notazione di rotazione. | Generazione del programma di collocamento. | Un orientamento fisico corretto riceve la rotazione numerica sbagliata. |
Come dovrebbero essere gestiti le carenze, le parti sciolte, i lotti misti e le alternative?
Dai a ciascuna discrepanza la propria quantità, identità e disposizione invece di aggiustare silenziosamente il totale del kit. Conservare i componenti sfusi in idonei imballaggi protettivi muniti di etichetta staccata; separare il materiale sconosciuto o misto; dichiarare la carenza rispetto alla riga della BOM interessata; mantenere le alternative approvate con il proprio MPN e la propria autorizzazione; e preservare l'identità della bobina parziale quando il surplus ritorna dalla linea.
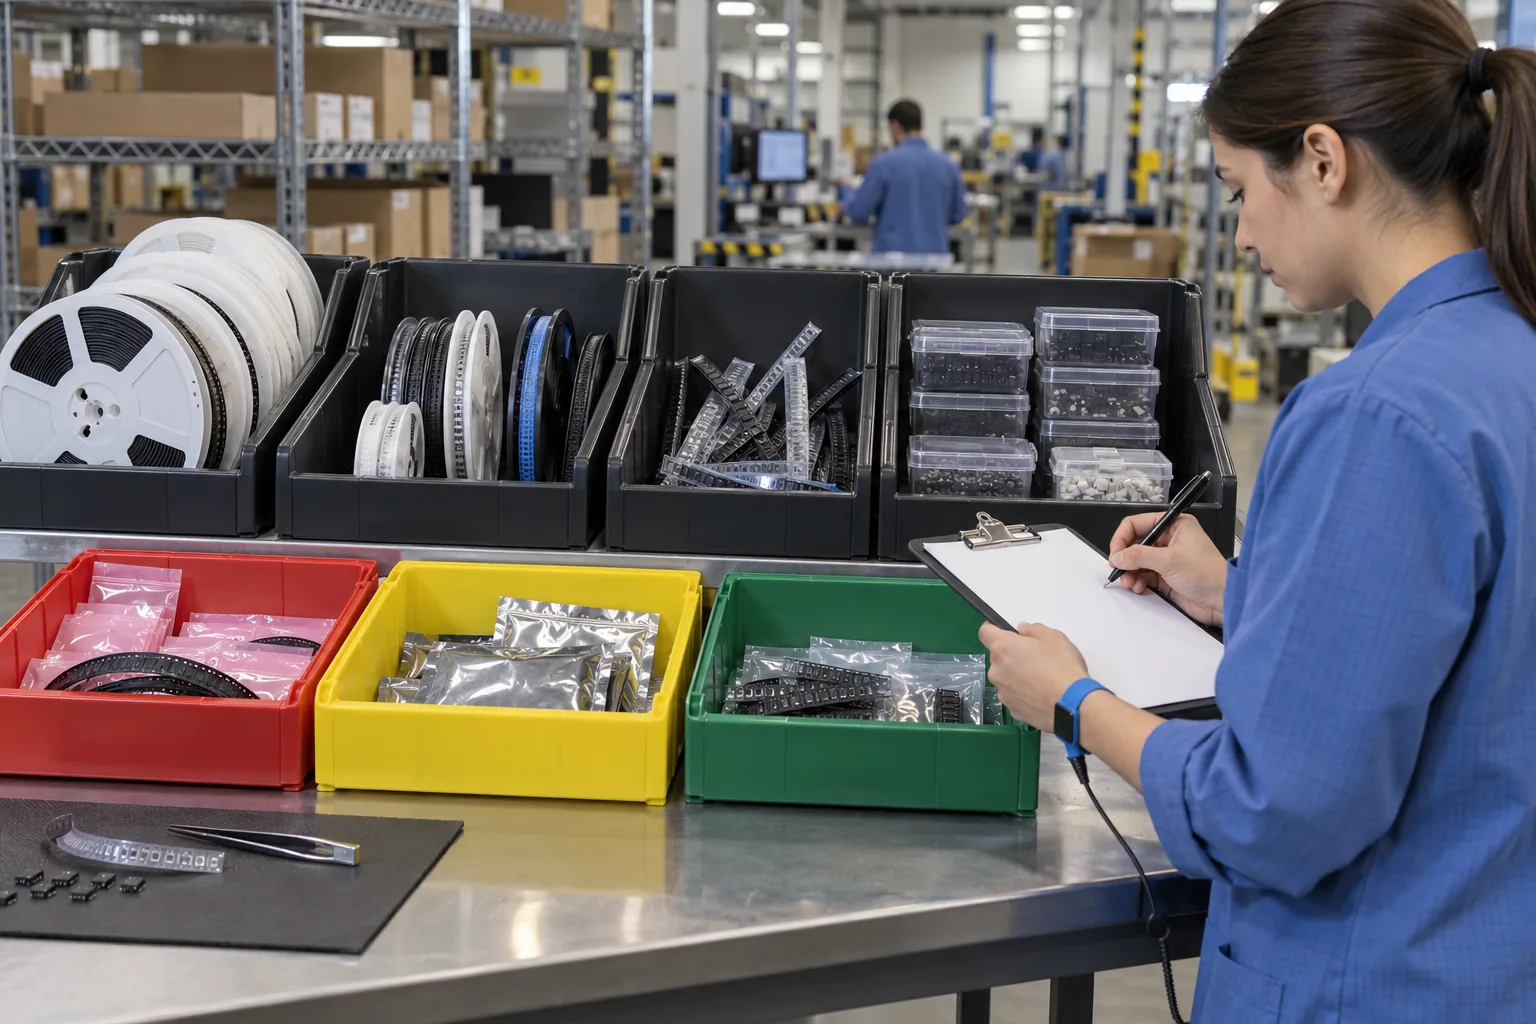
Un'alternativa non è dello stesso materiale semplicemente perché si adatta al pacchetto. Collegalo all'approvazione rilasciata e mantieni visibile il suo pacchetto, la polarità e l'impatto della programmazione. Un kit corto può procedere solo in base a una decisione esplicita sulla quantità di produzione o sulla produzione parziale; non dovrebbe essere una sorpresa quando la mangiatoia raggiunge una tasca vuota.
Come può essere una lista di controllo copiabile per il trasferimento di materiale SMT?
Utilizza una riga per contenitore di materiale, non solo una riga per articolo della BOM. Più bobine o strisce della stessa parte possono avere lotti, conteggi, orientamenti e cronologie di esposizione diversi.
Linea contenitori: Progetto/realizzazione [ ] | Riga/intervallo di riferimento della BOM [ ] | Produttore e MPN completo [ ] | Suffisso pacchetto/ordine [ ] | Bobina/vassoio/tubo/nastro tagliato [ ] | ID contenitore/etichetta [ ] | Codice lotto/data fornito [ ] | Quantità richiesta [ ] | Quantità ricevuta [ ] | Quantità verificata utilizzabile [ ] | Stato aperto/parziale [ ].
Controllo dell'alimentazione: larghezza/passo del nastro o tipo di vassoio/tubo, se necessario [ ] | Strisce continue e quantità per striscia [ ] | Condizioni di tasca/coperchio/pignone [ ] | Condizione guida/coda/giunzione [ ] | Fonte orientamento produttore [ ] | Presentazione fisica pin-one/polarità [ ] | Percorso di alimentazione/trasferimento pianificato [ ] | Proprietario/data di configurazione [ ].
Linea di differenza: Carenza / eccedenza / lotto misto / parte sciolta / corriere danneggiato / etichetta poco chiara / sostituto / reso in eccedenza [ ] | Quantità interessata [ ] | Posizione segregata [ ] | Foto/riferimento [ ] | Autorizzazione o azione successiva [ ] | Proprietario/data [ ] | Quantità utilizzabile finale [ ].
Usa il separato guida ai componenti sensibili all'umidità quando un'etichetta MSL o una confezione secca aperta aggiunge una decisione sull'esposizione. Per un kit fornito dal cliente, collegare la lista di controllo a Assemblaggio PCB consegnato; per il percorso di posizionamento, collegalo a Assemblaggio SMT. La lista di controllo non richiede una tolleranza di attrito universale, una lunghezza minima della striscia, la compatibilità dell'alimentatore o una capacità di caricamento specifica di PCBArise.
Informazioni sull'autore
PCBArise Electronics
PCBArise Electronics pubblica questa guida per aiutare i team di progettazione e NPI a preparare file di produzione più chiari. I requisiti per qualsiasi costruzione effettiva sono confermati dal suo attuale pacchetto di progettazione.
FAQ
Domande comuni
L'imballaggio in nastro e bobina è un componente di qualità superiore rispetto al vassoio o al tubo?+
No. Bobina, vassoio, tubo e nastro pretagliato descrivono i formati di consegna e movimentazione. La qualità, l'autenticità, il grado elettrico e l'accettazione dei componenti derivano dall'esatto componente ordinabile, dalla fonte, dai registri e dall'ispezione applicabile, non dalla forma del supporto.
È possibile caricare qualsiasi striscia di nastro pretagliato direttamente in un alimentatore SMT?+
No. Il caricamento diretto dipende dall'alimentatore, dalla larghezza e dal passo del supporto, dalle tasche utilizzabili continue, dai fori dei trascinatori intatti e dal nastro di copertura, oltre a materiale iniziale sufficiente per tale configurazione. Registra la striscia effettiva e il piano di carico invece di applicare una lunghezza minima universale.
Quali informazioni dovrebbero essere conservate con una bobina parziale o un nastro tagliato?+
Conservare il produttore e il codice articolo completo, la riga della BOM, l'imballaggio, le informazioni su lotto/data fornite, il collegamento al contenitore o alla bobina sorgente, la quantità utilizzabile verificata, l'orientamento, lo stato della confezione aperta o MSL, la continuità della spelatura e qualsiasi giunzione o danno.
L'orientamento dei componenti in una bobina è uguale alla rotazione CPL?+
No. L'orientamento della bobina indica come viene presentato il pin uno o la polarità nel supporto. La rotazione CPL descrive il modo in cui la parte viene posizionata su un PCB in base a una convenzione di coordinate e lato scheda dichiarata. NPI deve essere mappato sia attraverso la libreria del pacchetto verificata che attraverso il disegno di assieme.
Come dovrebbero essere gestiti i componenti SMT sciolti o misti?+
Segregarli in un adeguato imballaggio protettivo, allegare un'identità tracciabile, contarli e registrare il motivo per cui sono sciolti o mescolati. Non unire parti incerte in una bobina o vassoio verificato. L'identità, la polarità, il lotto o la storia di gestione irrisolti richiedono una sospensione.
Quanta quantità di componenti extra dovrebbe includere un kit SMT?+
Non esiste una percentuale universale. Imposta la quantità in base ai posizionamenti di produzione, alle esigenze di alimentazione e installazione, alle condizioni del pacco/vettore, alle perdite di ispezione o programmazione, alla politica di rilavorazione e al percorso effettivo dell'attrezzatura. Registrare l'indennità concordata per riga della BOM anziché nasconderla in un fattore generale.
Riferimenti tecnici
Fonti utilizzate per questa guida
Queste fonti spiegano gli standard, i materiali o i dettagli del processo discussi sopra. Controlla la revisione corrente quando li applichi a un nuovo design.
- Texas Instruments: formati per l'ordinazione di bobine intere, bobine personalizzate, nastri pretagliati, tubi e vassoi
- Texas Instruments: ricerca del materiale di supporto specifico per la parte e dati pin-one
- NXP: guida alla costruzione di nastri e bobine e all'orientamento del dispositivo
- Microchip: specifiche di orientamento del nastro e della bobina della famiglia di parti
- Analog Devices: risorse per pacchetti per informazioni su nastro/bobina, tubi e vassoi
- DigiKey: continuità del nastro tagliato, leader/trailer e contesto su bobina personalizzata