
En resumen
Prepare cada material SMT por número de pieza exacto del fabricante, línea de BOM, cantidad, lote, encapsulado y polaridad, no solo por el tipo de soporte de embalaje. Los carretes completos, las bandejas y los tubos facilitan una carga ordenada; la cinta cortada exige continuidad, cavidades intactas y una ruta de alimentación acordada. Registre por separado piezas sueltas, faltantes, lotes mezclados, sustitutos y etiquetas dudosas; la orientación del soporte nunca sustituye la definición de rotación CPL.
- El formato de embalaje es una opción de entrega y alimentación, no un grado de calidad del componente.
- Verifique el MPN exacto, la línea de BOM, el paquete, el lote, el recuento y la polaridad/orientación antes de que el material llegue a la configuración.
- Para cinta cortada, registre el recuento de tiras, la continuidad, la condición del bolsillo y el plan de alimentación o transferencia real.
- Separe los faltantes, las piezas sueltas, los lotes mixtos, las alternativas y el material no identificado en lugar de ocultarlos en un solo kit.
Prepare cada artículo SMT como una unidad de material rastreable que los equipos de recepción y configuración puedan identificar, contar y alimentar sin adivinar. Primero haga coincidir el número de pieza del fabricante, la línea de BOM, la cantidad, el lote, el paquete y la polaridad/orientación. Luego registre si llega como carrete, bandeja, tubo o cinta cortada, su condición física y la ruta de carga prevista. Separe los faltantes, las piezas sueltas, los lotes mixtos, los sustitutos y las etiquetas poco claras antes de que el kit llegue a la máquina.
¿Cuándo deberían llegar los componentes SMT en carretes, bandejas, tubos o cinta cortada?
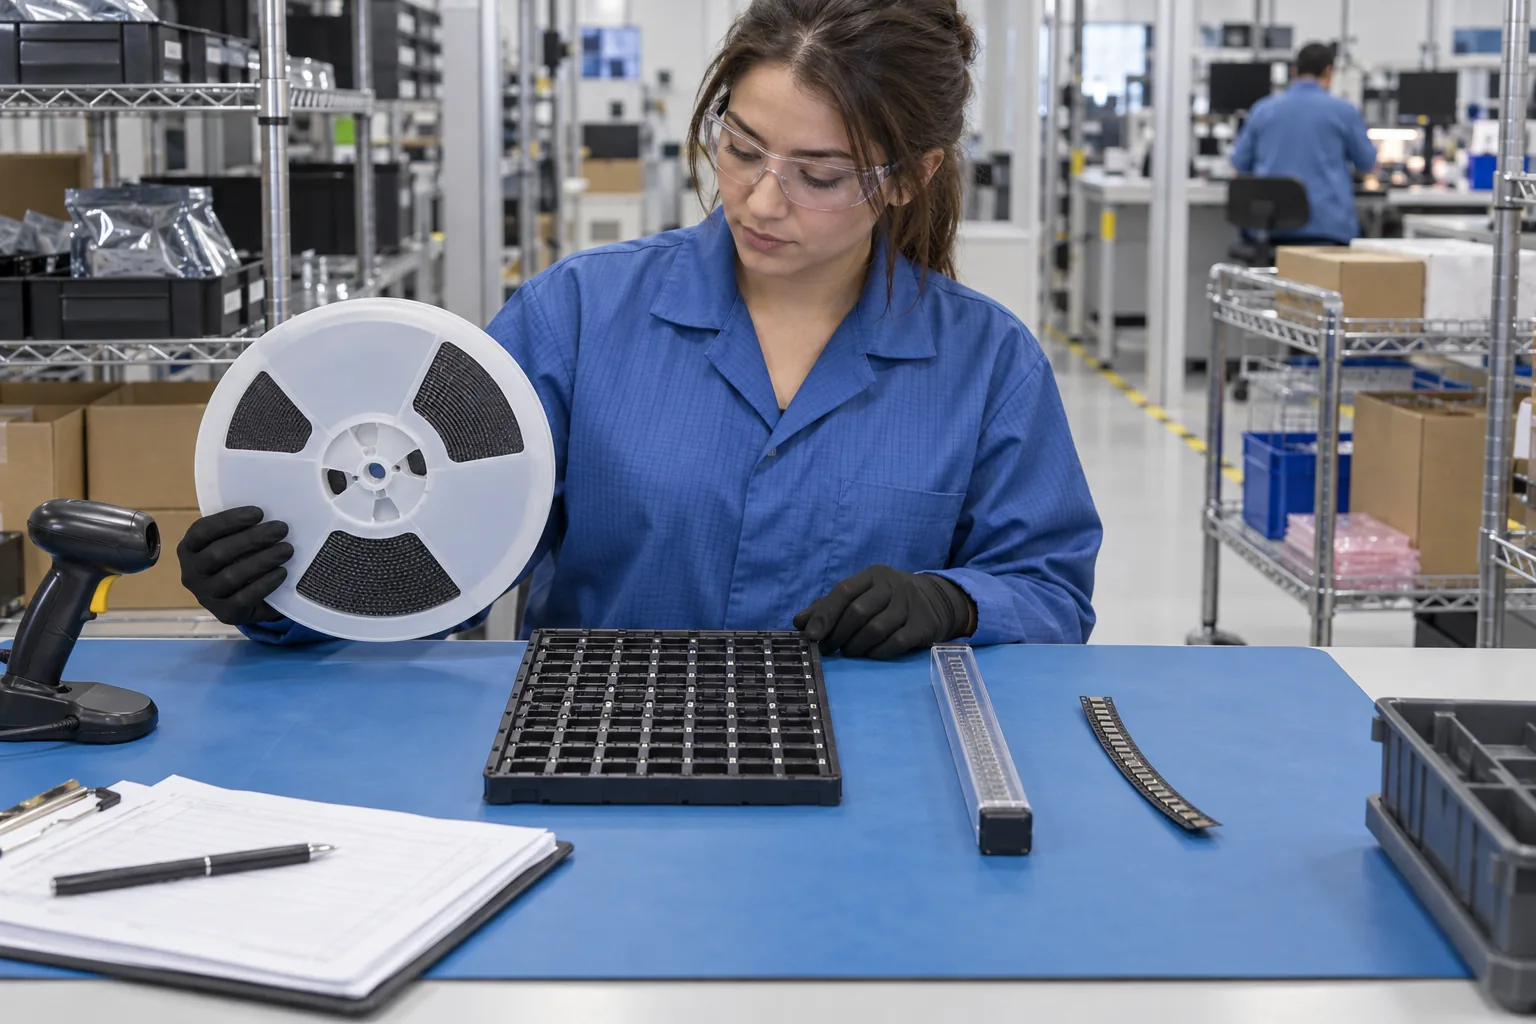
Elija la forma que proteja el paquete y admita el método y la cantidad de carga planificados. La cinta y el carrete proporcionan un soporte indexado continuo para alimentadores compatibles. Las bandejas organizan dispositivos más grandes o sensibles al embalaje en cavidades fijos. Los tubos mantienen paquetes con plomo compatibles en secuencia para un alimentador de tubos o una transferencia controlada. La cinta cortada es útil para cantidades pequeñas, pero puede necesitar preparación adicional porque puede llegar en forma de una o más tiras cortas.
| Formato | Situación de entrega útil. | Controles de preparación | No asumas |
|---|---|---|---|
| Bobina completa o parcial | Transportador continuo para una pieza solicitable identificada y un plan de alimentación compatible. | Identidad del carrete/etiqueta, ancho y paso de la cinta cuando sea necesario, condición del bolsillo, cantidad, dirección y comienzo/final utilizable. | Cada carrete se adapta a cada alimentador o incluye el líder requerido de la línea y la cantidad restante. |
| Bandeja | Paquetes suministrados en cavidades de matriz protegidos y manipulados mediante una ruta de carga de bandejas. | Tipo de bandeja, ajuste del paquete/bolsillo, condición de la cubierta/pila, cantidad, chaflán o señal de orientación y mapa de bolsillo vacío. | La bandeja se puede hornear, es compatible con máquinas o se puede intercambiar con la bandeja de otro proveedor. |
| tubo | Paquetes compatibles mantenidos en una secuencia lineal para alimentación desde tubo o transferencia controlada. | Etiqueta del tubo, topes finales, recuento de piezas, dirección del paquete, daños y método de carga o conversión planificado. | La dirección parcial sobrevivió a un tubo abierto o que un sufijo de tubo describe el mismo embalaje que se puede pedir que un sufijo de carrete. |
| cortar cinta | Prototipo o suministro de baja cantidad extraído de una bobina del fabricante. | Cantidad de tiras continuas, integridad de las bolsas y cubiertas, orificios de las ruedas dentadas, dirección, condición del líder/cola y plan de alimentación. | Se puede montar directamente una tira corta o que todas las piezas pedidas lleguen en una tira continua. |
La forma del embalaje no es un grado eléctrico, de autenticidad o de calidad. La misma familia de dispositivos puede tener diferentes sufijos ordenables para carrete, bandeja o tubo; por el contrario, dos transportadores de apariencia similar pueden contener paquetes u orientaciones diferentes. Utilice el código de pedido del fabricante y el documento de embalaje exactos.
¿Qué información de identidad y recuento se debe verificar antes de preparar el kit?
Concilie cada contenedor físico con una línea de BOM y una pieza exacta que se puede pedir antes de contarlo como disponible. Verifique el fabricante, el número de pieza completo del fabricante, el sufijo del paquete/pedido, la línea de BOM y el rango de referencia, la cantidad requerida y suministrada, la información del lote/fecha proporcionada, la etiqueta del embalaje, la marca del componente cuando sea posible y la polaridad o definición de pin-one. Registre explícitamente los envases parciales y los envases ya abiertos.
| campo | evidencia física | Verificación cruzada de BOM/configuración | Diferencia para registrar |
|---|---|---|---|
| Identidad ordenable | Etiqueta del fabricante y sufijo de pieza/paquete. | MPN exacto y fuente aprobada en la BOM publicada. | Falta sufijo, fabricante alternativo o paquete en conflicto. |
| Cantidad | Cantidad de paquete completo, recuento de proveedores, recuento de contenedores abiertos o método de estimación verificada. | Ubicaciones requeridas, cantidad de construcción y asignación de instalación acordada. | Escasez, exceso, recuento suelto incierto o cavidades inutilizables. |
| Trazabilidad | Lote/fecha e información del distribuidor/fuente suministrada con el contenedor. | Registro de materiales requeridos por el proyecto. | Lotes mixtos, etiqueta suelta o enlace de origen faltante. |
| Paquete y polaridad | Marcado del paquete, señal de polaridad/pin-one y orientación del soporte. | Hoja de datos/dibujo de paquete, paquete de BOM y dibujo de ensamblaje. | Marca ambigua, tira invertida, paquete incorrecto o dirección no resuelta. |
| Manejo especial | MSL/ESD o etiquetas sensibles al proceso cuando corresponda. | Ruta de manipulación y registro de exposición en línea. | Paquete seco dañado o exposición desconocida, manipulado según el procedimiento de humedad específico. |
¿Por qué la continuidad, las cavidades, los tramos de entrada y los empalmes de una tira de cinta afectan la carga?
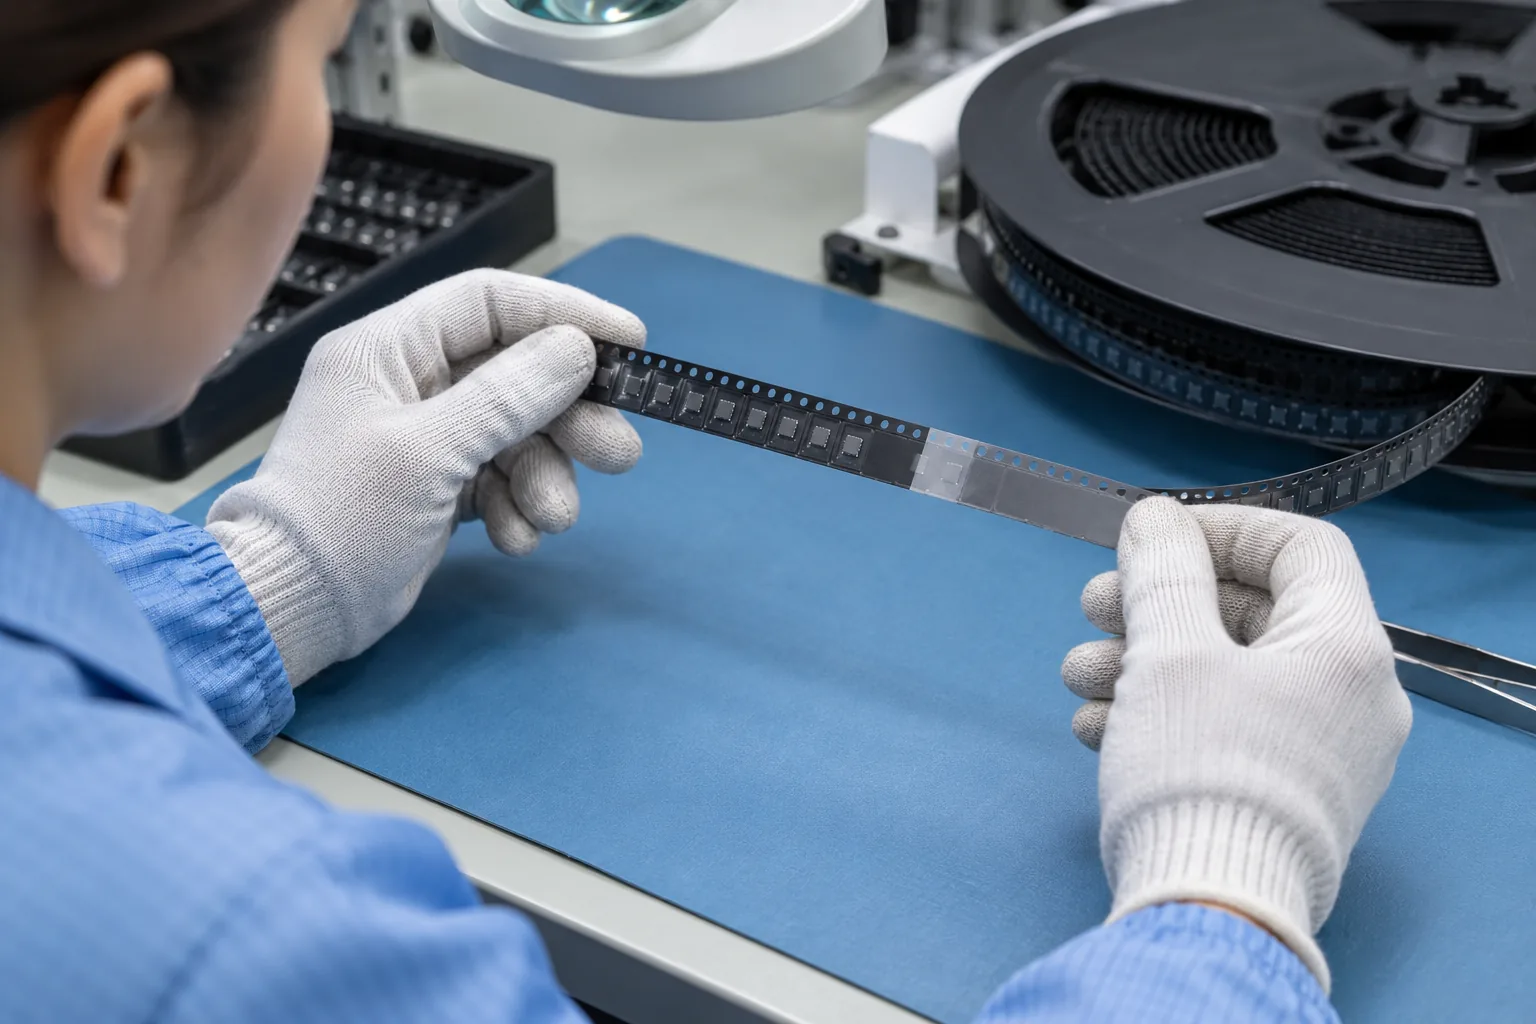
El alimentador debe indexar el transportador, retirar la cinta de cubierta y presentar cada bolsillo utilizable de manera consistente antes del primer componente colocado. Una tira muy corta, orificios de rueda dentada dañados, cinta protectora rota, cavidades dobladas o un empalme mal alineado pueden impedir el enhebrado o crear una interrupción de la ganzúa. Es posible que se necesite material guía y de arrastre vacío para un método de carga en particular, pero la longitud requerida y la cantidad mínima dependen del alimentador, el transportador y la configuración reales, no de un número universal.
Antes de su liberación, indique si el material es una tira continua o varios fragmentos, cuántos cavidades utilizables contiene cada tira, si la cubierta está intacta, dónde se asienta cualquier empalme y si el equipo planificado acepta esa forma. Si se planea la conversión a un carrete personalizado u otro soporte, preserve la identidad, el lote y la orientación durante la transferencia y registre cualquier componente perdido o puesto en cuarentena.
¿Cómo se debe entregar la orientación del carrete, la bandeja y el tubo a la programación SMT?
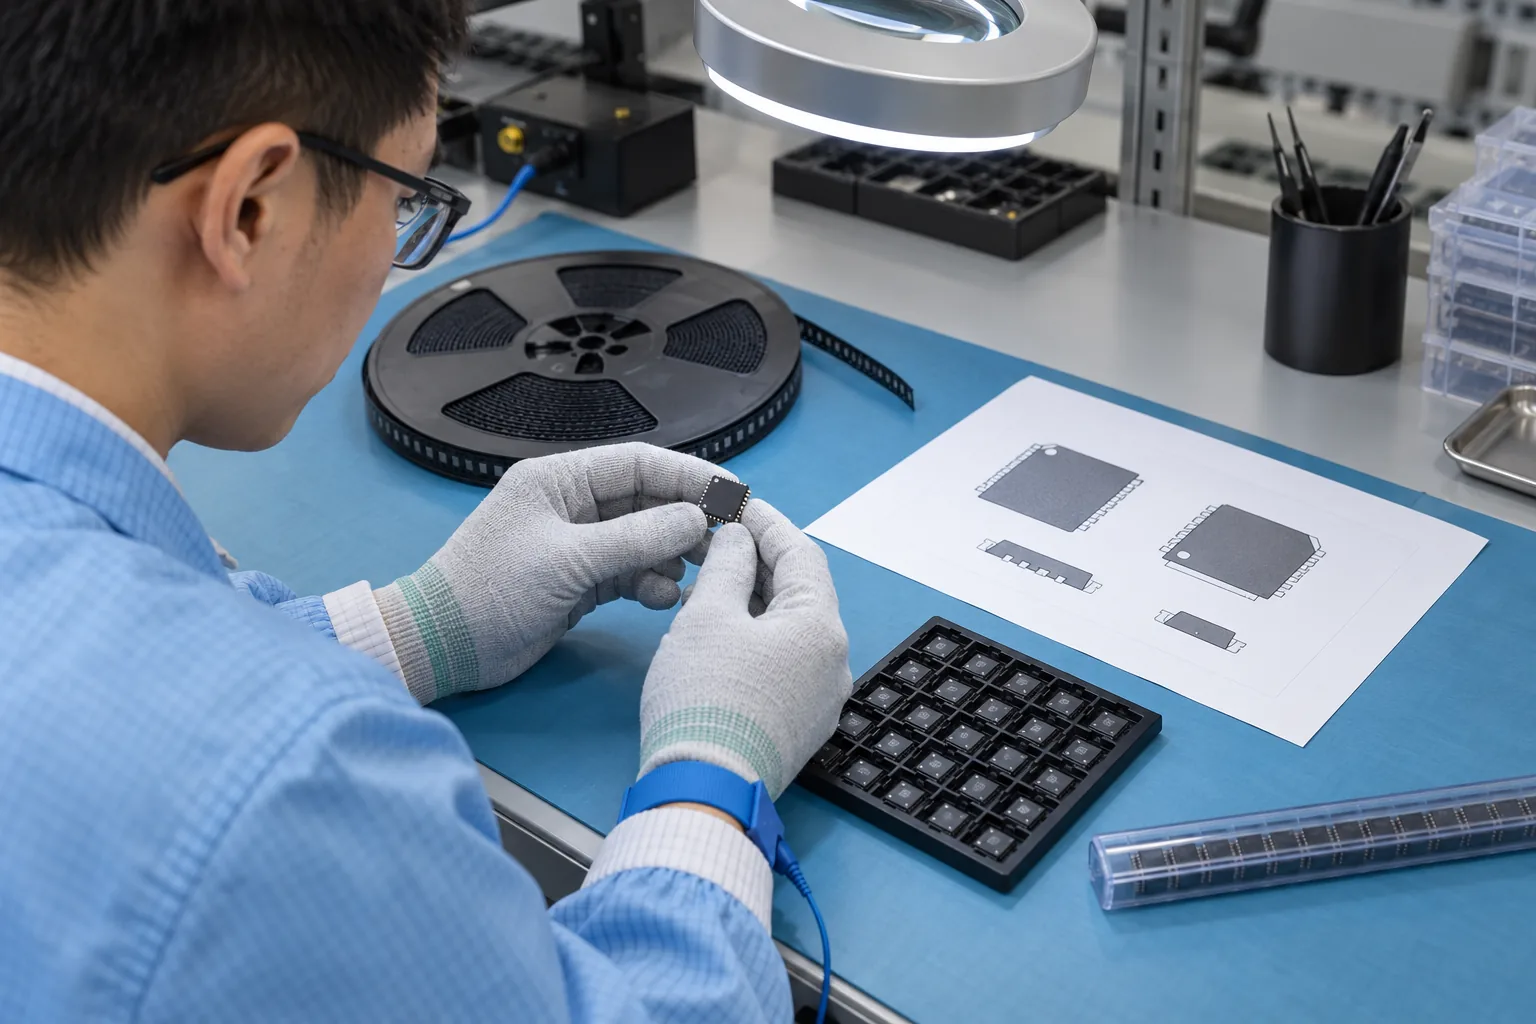
Registre la orientación del soporte como un hecho físico del empaque, luego derive la rotación de ubicación por separado de la biblioteca de paquetes, la huella y la convención CPL. El cuadrante del pasador del carrete, el chaflán de la bandeja y la dirección de carga del tubo le indican al equipo de instalación cómo se presenta el componente. La rotación CPL le dice a la máquina cómo se debe colocar la pieza en un lado específico de la PCB según una convención de coordenadas establecida. Son entradas relacionadas, no números intercambiables.
| Fuente | define | Utilizado por | Fracaso si está confundido |
|---|---|---|---|
| Dibujo de embalaje del fabricante. | Presentación pin-one/polaridad en carrete, bandeja o tubo. | Trabajos de recepción, configuración de alimentador y transferencia. | El material puede cargarse al revés o transferirse sin una señal confiable. |
| Dibujo de componente/paquete | Terminal físico, pin-one y orientación del cuerpo. | Verificación de biblioteca y huellas. | Una señal de operador está asignada al terminal de paquete incorrecto. |
| Dibujo de ensamblaje y huella de PCB | Orientación requerida del componente en el tablero. | NPI e inspección de primer artículo. | La ubicación programada sigue el portador pero no el diseño de la PCB. |
| Convención CPL/centroide | Lado del tablero, origen, coordenadas y notación de rotación. | Generación de programas de colocación. | Una orientación física correcta recibe una rotación numérica incorrecta. |
¿Cómo se deben manejar los desabastecimientos, piezas sueltas, lotes mixtos y alternativas?
Dale a cada discrepancia su propia cantidad, identidad y disposición en lugar de ajustar el kit total en silencio. Mantenga los componentes sueltos en un embalaje protector adecuado con una etiqueta vinculada; segregar material desconocido o mezclado; indicar la escasez en la línea de BOM afectada; mantener a los suplentes aprobados bajo su propio MPN y autorización; y preservar la identidad del carrete parcial cuando el excedente regresa de la línea.
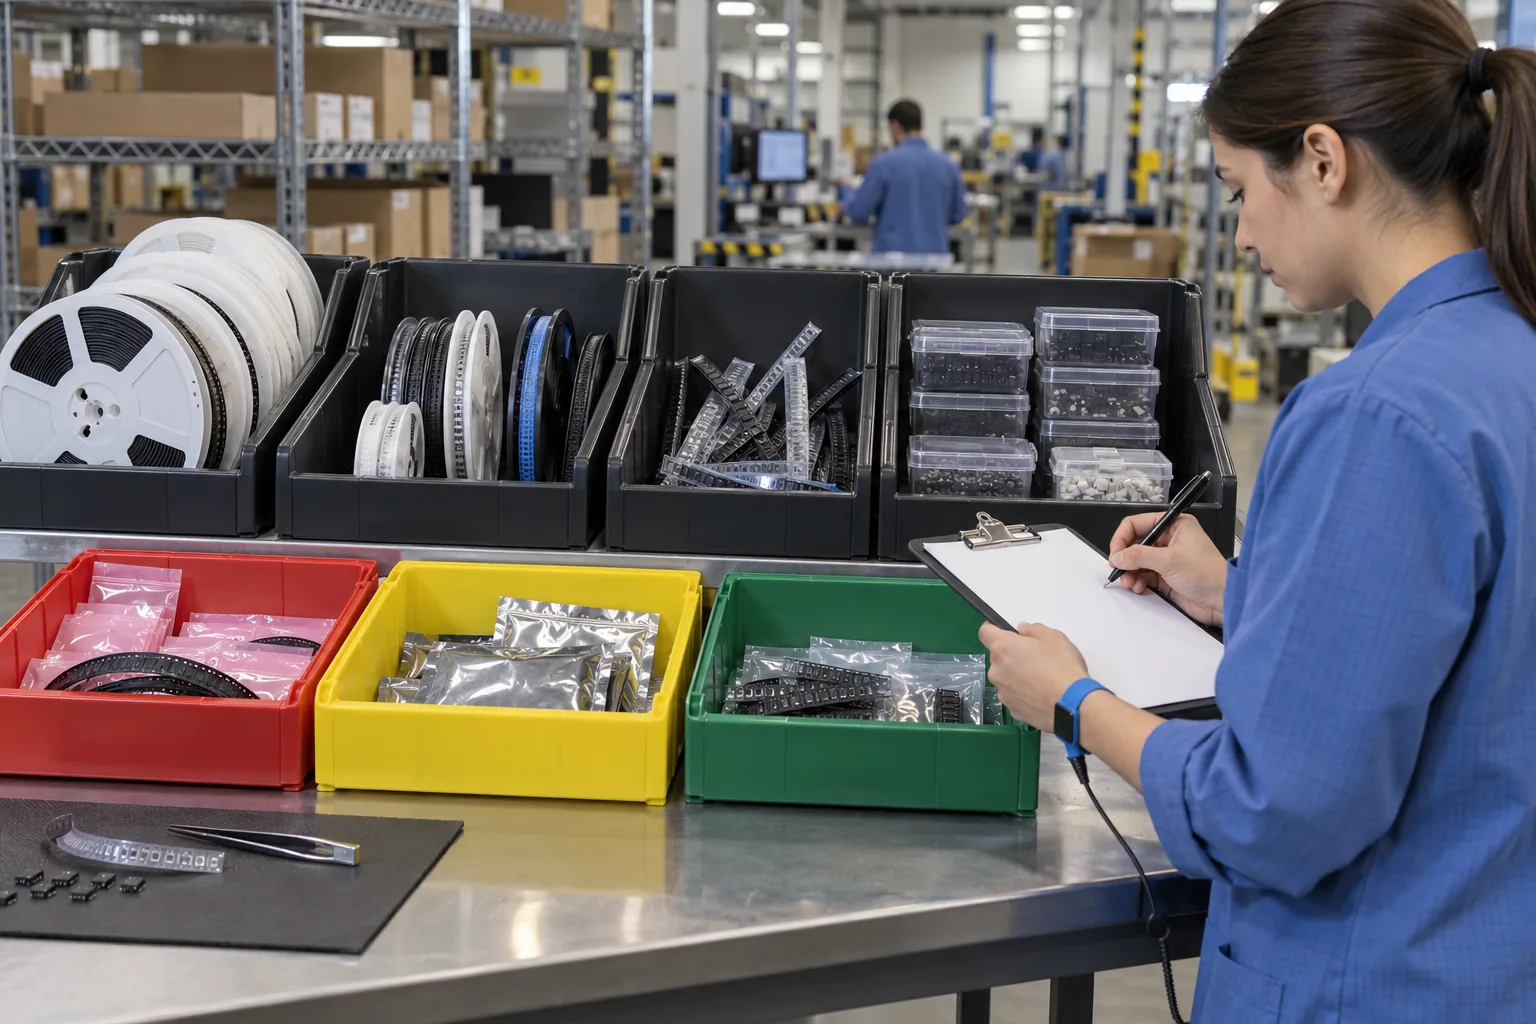
Un material alternativo no es el mismo simplemente porque se ajusta al paquete. Vincúlelo a la aprobación publicada y mantenga visible su paquete, polaridad e impacto de programación. Un kit corto sólo puede proceder bajo una decisión explícita de cantidad de construcción o de construcción parcial; No debería ser una sorpresa que el alimentador llegue a un bolsillo vacío.
¿Cómo puede ser una lista de verificación de transferencia de material SMT copiable?
Utilice una línea por contenedor de material, no solo una línea por artículo de BOM. Múltiples carretes o tiras de la misma pieza pueden tener diferentes lotes, recuentos, orientaciones e historiales de exposición.
Línea de contenedores: Proyecto/construcción [ ] | Línea de BOM/rango de referencia [ ] | Fabricante y MPN completo [ ] | Sufijo de paquete/pedido [ ] | Bobina/bandeja/tubo/cinta cortada [ ] | ID del contenedor/etiqueta [ ] | Código de lote/fecha tal como se suministra [ ] | Cantidad requerida [ ] | Cantidad recibida [ ] | Cantidad verificada utilizable [ ] | Estado abierto/parcial [ ].
Comprobación de alimentación: ancho/paso de la cinta o tipo de bandeja/tubo si es necesario [ ] | Tiras continuas y cantidad por tira [ ] | Estado de la cavidad/cubierta/piñón [ ] | Condición de líder/cola/empalme [ ] | Fuente de orientación del fabricante [ ] | Presentación física pin-uno/polaridad [ ] | Ruta de alimentación/transbordo prevista [ ] | Configurar propietario/fecha [ ].
Línea de diferencia: Escasez / excedente / lote mixto / pieza suelta / transportista dañado / etiqueta poco clara / sustituto / devolución excedente [ ] | Cantidad afectada [ ] | Ubicación segregada [ ] | Foto/referencia [ ] | Autorización o próxima acción [ ] | Propietario/fecha [ ] | Cantidad final utilizable [ ].
Utilice el separado guía de componentes sensibles a la humedad cuando una etiqueta MSL o un paquete seco abierto agrega una decisión de exposición. Para un kit proporcionado por el cliente, conecte la lista de verificación a Conjunto de PCB consignado; para la ruta de colocación, conéctelo a ensamblaje SMT. La lista de verificación no reclama una asignación de desgaste universal, longitud mínima de tira, compatibilidad del alimentador o capacidad de carga específica de PCBArise.
Sobre el autor
PCBArise Electronics
PCBArise Electronics publica esta guía para ayudar a los equipos de diseño y NPI a preparar archivos de fabricación más claros. Los requisitos para cualquier construcción real se confirman a partir de su paquete de diseño actual.
FAQ
Preguntas comunes
¿El embalaje de cinta y carrete tiene un grado de calidad de componente superior al de la bandeja o el tubo?+
No. Bobina, bandeja, tubo y cinta cortada describen formatos de entrega y manipulación. La calidad, autenticidad, grado eléctrico y aceptación de los componentes provienen de la pieza exacta que se puede pedir, la fuente, los registros y la inspección aplicable, no de la forma del transportista.
¿Se puede cargar cualquier tira de cinta cortada directamente en un alimentador SMT?+
No. La carga directa depende del alimentador, el ancho y el paso del transportador, las cavidades utilizables continuas, los orificios de las ruedas dentadas intactos y la cinta de cubierta, además de suficiente material de partida para esa configuración. Registre la tira real y el plan de carga en lugar de aplicar una longitud mínima universal.
¿Qué información se debe conservar con un carrete parcial o cinta cortada?+
Conserve el fabricante y el número de pieza completo, la línea de BOM, el paquete, la información de lote/fecha suministrada, el contenedor o el enlace de origen-carrete, la cantidad utilizable verificada, la orientación, el estado del paquete abierto o MSL, la continuidad del desforre y cualquier empalme o daño.
¿La orientación de los componentes en un carrete es lo mismo que la rotación CPL?+
No. La orientación del carrete indica cómo se presenta el pin uno o la polaridad en el soporte. La rotación CPL describe cómo se coloca la pieza en una PCB según una convención de coordenadas y del lado de la placa establecida. NPI debe mapearse tanto a través de la biblioteca de paquetes verificada como del dibujo de ensamblaje.
¿Cómo se deben entregar los componentes SMT sueltos o mezclados?+
Segregarlos en un embalaje protector adecuado, adjuntarles una identidad rastreable y contarlos, y registrar por qué están sueltos o mezclados. No combine partes inciertas en un carrete o bandeja verificada. La identidad, la polaridad, el lote o el historial de manejo no resueltos requieren una retención.
¿Cuánta cantidad de componentes adicionales debe incluir un kit SMT?+
No existe un porcentaje universal. Establezca la cantidad a partir de las ubicaciones de construcción, las necesidades de alimentación y configuración, la condición del paquete/portador, las pérdidas de inspección o programación, la política de retrabajo y la ruta real del equipo. Registre la asignación acordada por línea de BOM en lugar de ocultarla en un factor general.
Referencias técnicas
Fuentes utilizadas para esta guía
Estas fuentes explican los estándares, materiales o detalles del proceso discutidos anteriormente. Verifique la revisión actual al aplicarlas a un nuevo diseño.
- Texas Instruments: formatos de pedido de carrete completo, carrete personalizado, cinta cortada, tubos y bandejas
- Texas Instruments: búsqueda de material de soporte específico de piezas y datos pin-one
- NXP: guía de orientación de dispositivos y construcción de cintas y carretes
- Microchip: especificaciones de orientación de cintas y carretes de familias parciales
- Dispositivos analógicos: recursos de paquetes para información sobre cintas/carretes, tubos y bandejas
- DigiKey: continuidad de cinta cortada, líder/tráiler y contexto de carrete personalizado