
Em suma
Defina o defeito, a disposição permitida, o procedimento exato e a aceitação após o trabalho antes de tocar na placa. O retrabalho devolve a montagem aos requisitos originais; o reparo restaura a função ou a possibilidade de uso por um método autorizado que pode diferir do projeto. Aceite o resultado somente após inspecionar componentes, juntas, pads, trilhas, furos, máscara, limpeza e efeitos térmicos e repetir os testes elétricos, de programação ou funcionais afetados.
- Mantenha o contato, retrabalho, reparação e inspeção pós-retrabalho distinta porque eles mudam coisas diferentes e precisam de autorização diferente.
- Rota por dano observado requisito do produto e não por uma regra universal de temperatura ou de retrabalho.
- Definir aceitação para o componente, interligar placa base e, incluindo almofadas, traços, furos chapeados, máscara de solda, limpeza e efeitos de calor adjacentes.
- Um registro completo identifica o defeito, unidade, material, ferramenta / programa, pessoa qualificada, histórico de calor, inspeção, reteste a disposição final do e.
Escreva o resultado de aceitação da rota de disposição e antes do retrabalho começar. Identificar o defeito, unidade afetada e requisito original; decidir se a ação é retoque, retrabalho, reparo, uso-como-é ou scrap; em seguida, citar o procedimento autorizado, materiais, ferramentas, pessoa qualificada e verificações pós-trabalho. Aceite a placa somente quando o componente, junta de solda, almofada, traço, buraco, máscara, limpeza, área adjacente e As funções afetadas atendem ao resultado documentado.
Qual é a diferença entre retoque, retrabalho, reparo e inspeção posterior?
O retrabalho retorna o conjunto aos seus requisitos originais; o reparo usa um método autorizado para restaurar um resultado aceitável quando a configuração física original não pode simplesmente ser recriada. O touch-up é uma operação limitada em uma superfície ou de conexão existente, como corrigir uma condição de solda local sem remover o componente. A inspeção pós-retrabalho é a etapa de decisão independente que verifica a área afetada do e de trabalho; não é outro nome para a operação.
| Prazo | O que muda | Definição exigida | Exemplo de decisão |
|---|---|---|---|
| Toque-up | Um acabamento local ou existente é corrigido sem uma rota de substituição de remoção-e mais ampla. | Permitido ação local, material, resultado da obra e inspeção. | Corrija uma condição de solda local insuficiente e, em seguida, inspecione a máscara adjacente e conjunta. |
| Retrabalho | O conjunto não conforme é retornado ao resultado original do desenho/especificação. | Método de remoção/substituição, fonte de aceitação original e reteste afetado. | Remova um componente errado e instalar a peça liberada no mesmo local de design. |
| Reparação | O recurso danificado é restaurado por um método autorizado que pode diferir fisicamente do original. | Disposição de engenharia, reparação de desenho / procedimento e aceitação específica do produto. | Restaurar um condutor danificado com um recurso de reparo aprovado e verificar a integridade elétrica / mecânica. |
| Inspeção pós-trabalho | Nenhuma mudança de produto pretendida; julga a área colateral e do resultado. | Método de inspeção, critérios de aceitação, independência do testador quando necessário e registros. | Inspecione as peças próximas da junta, terra, traço, máscara, resíduo e antes do reteste. |
IPC-7711/7721 fornece orientação de procedimentos para retrabalho, reparo e modificação. A montagem final ainda precisa atender ao documento de aceitação, desenho do produto, classe contratual e exceções declaradas aplicáveis. Não invente uma cláusula de memória ou trate um número de procedimento como critério de aceitação completo.
Quais defeitos podem seguir uma rota de retrabalho definida e quais exigem engenharia ou avaliação de sucata?
Use uma rota predefinida somente quando o defeito, condição de montagem, procedimento e resultado pós-trabalho todos caem dentro de seus limites declarados. Errado. ou peças mal orientadas, anomalias de solda acessíveis e alguns acabamentos locais danificados podem ser roteáveis quando almofadas, laminados e os componentes adjacentes permanecem apropriados. Levantado ou Terras em falta, vestígios danificados ou furos chapeados, delaminação, carbonização, complicações de subenchimento/revestimento, história de calor anterior desconhecida ou avaliação de engenharia de necessidade de impacto crítico de segurança. A revisão de sucata é apropriada quando a integridade não pode ser demonstrada ou o reparo autorizado não atenderia aos requisitos do produto.
| Condição observada | Possível rota | Inputs mínimos de decisão | Não proceda quando |
|---|---|---|---|
| Componente revertido ou errado e ausente; site não danificado | Componente definido remover/substituir retrabalho | Correct MPN, orientação do pacote, estado de umidade, acesso, procedimento de remoção / instalação, inspeção e retest | Pad, rastreamento, laminado ou condição de peça próxima é incerto. |
| Anomalia de solda local em uma terminação acessível | Rota de retrabalho definida do toque-up ou | Aceitação conjunta aplicável, compatibilidade liga / fluxo, ponta / bocal e método de inspeção | A operação pode perturbar juntas ocultas, revestimento, peças sensíveis ou geometria necessária. |
| Almofada de elevação / falta ou condutor danificado | Reparação autorizada por engenharia ou scrap review | Função elétrica, demanda de corrente / sinal, ancoragem mecânica, geometria, teste e de revestimento | Conexão de camada interna, permanecendo laminado ou ambiente de serviço não pode ser verificado. |
| Danificados banhados através do buraco | Reparação autorizada por engenharia ou scrap review | Conectividade da camada, condição do barril/terra, ajuste do chumbo, necessidade estrutural e acesso de inspeção | A força mecânica necessária da conexão interna ou não pode ser inspecionada e restaurada. |
| Delaminação, bolha, carbonização ou dano de calor generalizado | Engenharia / revisão de materiais, geralmente avaliação de sucata | Extensão, camadas afetadas, isolamento, umidade / contaminação e criticidade do produto | Limite de dano A integridade elétrica/mecânica de ou é indeterminada. |
| Histórico desconhecido ou repetido trabalho anterior | Manter para o histórico e condição revisão | Rastreamento da unidade, operações anteriores, exposição ao calor, componentes / limites de placa e inspeção de corrente | Um palpite universal de retrabalho-contagem é a única justificativa. |
Como aceitar componentes, pads, trilhas, furos e máscara de solda após o retrabalho?
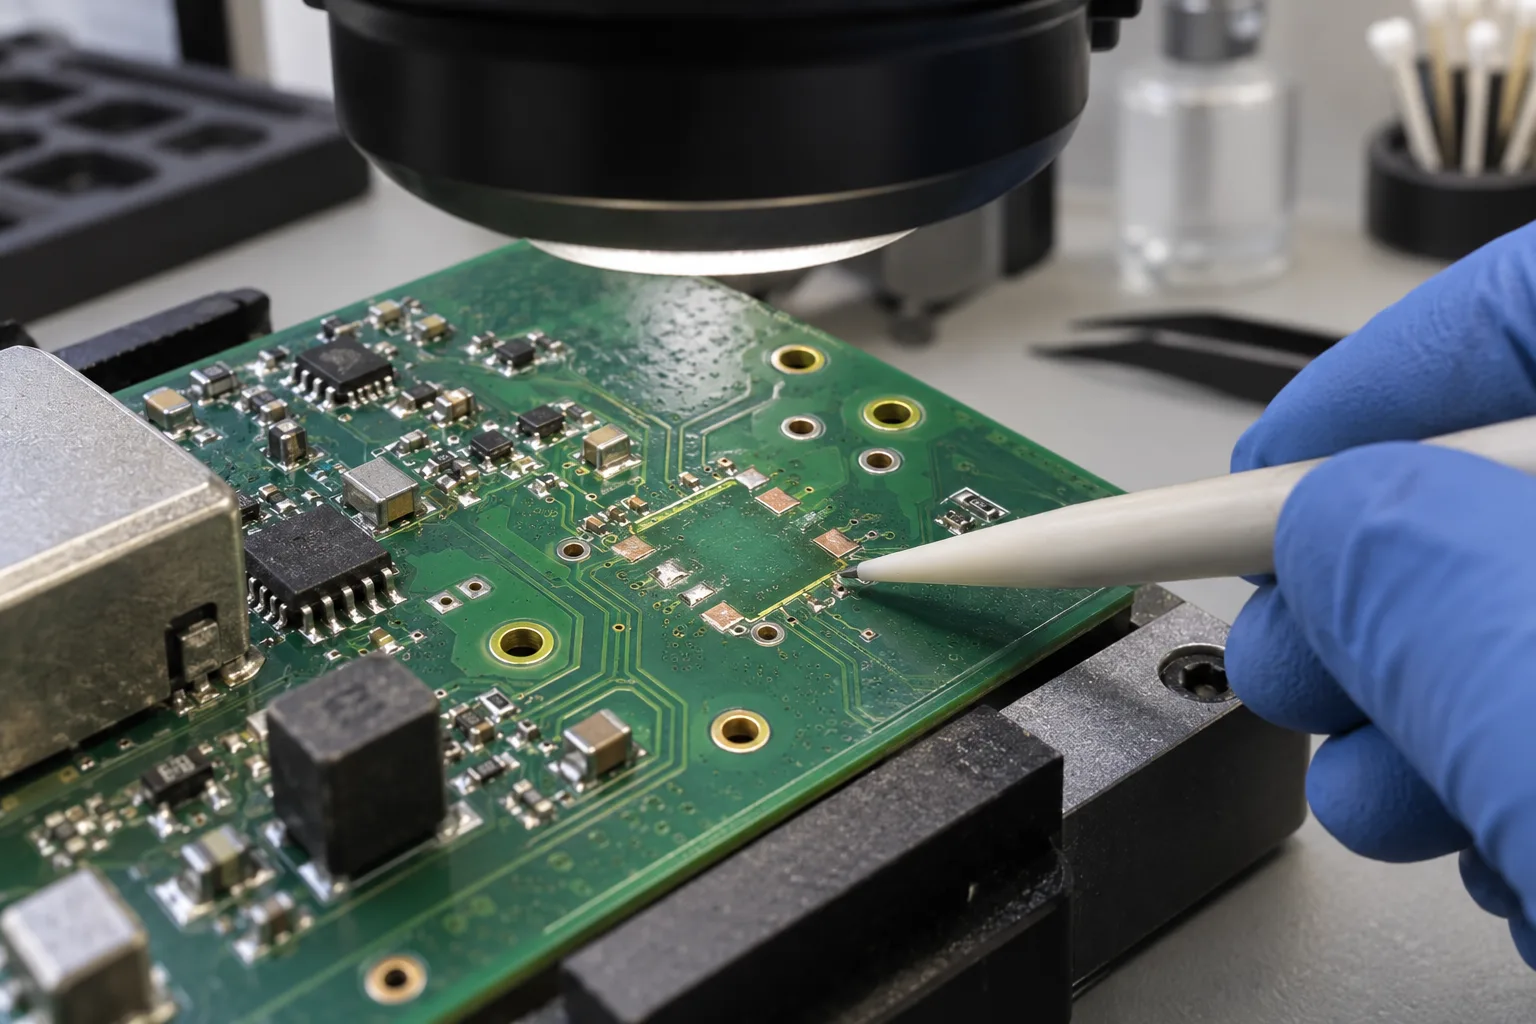
Defina um resultado observável separado para cada recurso afetado. O componente de substituição deve ter a identidade correta, orientação, assento e condição. Suas terminações devem atender aos critérios de aceitação de montagem aplicáveis. Lands e Os traços devem permanecer presos e contínuo, sem redução não aprovada, elevador ou dano exposto. Os furos chapeados precisam da conexão elétrica exigida da camada, condição aceitável do barril/terra e função mecânica. A máscara de solda restaurada deve cobrir e isolar a área pretendida sem contaminar uma superfície soldada.
| Característica | Resultado da aceitação para definir | Inspeção/teste útil | Gravar |
|---|---|---|---|
| Componente | Parte aprovada correta; nenhum manuseio, pacote ou dano de chumbo; assento e de orientação correta | Marcação/traço da parte, inspeção visual ampliada, pacote-específica | MPN/lot instalado quando necessário e designadores de referência afetados |
| Conexão de solda | Atende aos critérios de produto / mão de obra citados; sem shorts, abre juntas vizinhas perturbadas ou | Inspeção visual/magnificada mais verificação elétrica raios X ou somente quando apropriado | Critérios/revisão, método, resultado Referência de imagem de anomalia e |
| Terra e traço | Anexado, contínuo, sem danos para além da geometria de reparação aprovada | Ampliação, continuidade/resistência onde a verificação de adesão ou dimensional significativa, se especificada | Localização, condição observada e reparação desenho/procedimento quando usado |
| Chapeado através do buraco | Conexão de camada necessária, condição do barril / terra, suporte mecânico e restaurado | Acesso visual, continuidade elétrica e qualquer inspeção estrutural definida | Hole / ID de referência, camadas ou redes afetadas, resultado |
| Máscara de solda / revestimento | Isolamento necessário e cobertura restaurada; almofadas, pontos de teste e keepouts permanecem utilizáveis | Verificação visual ampliada da cura/cobertura de e do processo de material aprovado | Material, lote/expiração quando necessário, curam a área inspecionada da rota e |
Como aceitar limpeza e efeitos térmicos após o retrabalho?
Especifique o fluxo aprovado e combinação de limpeza, as áreas para inspecionar e o requisito de limpeza de nível do produto antes do trabalho. “Limpo após o retrabalho” é insuficiente porque os resíduos podem permanecer sob peças de baixa limpeza, escudos, revestimentos ou em torno de materiais de reparo, enquanto um solvente incompatível ou escova agressiva pode causar novos danos. Grave o material e rota de limpeza; inspecionar resíduos visíveis, fibras, revestimento perturbado e contaminação presa, em seguida, aplicar qualquer teste de limpeza quantitativa necessária definido pelo.
A aceitação do calor começa com um pacote- e Procedimento específico da placa, não uma temperatura universal ou contagem do ciclo. Defina o método de aquecimento, localização medida, perfil ou janela de operação, preparação de umidade, proteção de componente adjacente e Condições de abortamento do componente, PCB, material e requisitos do produto. Grave a exposição real quando o procedimento o exigir e inspecionar para descoloração, delaminação, elevador da almofada, dano da máscara, deformação do componente e Articulações vizinhas perturbadas.
O que a instrução de retrabalho deve definir antes do início?
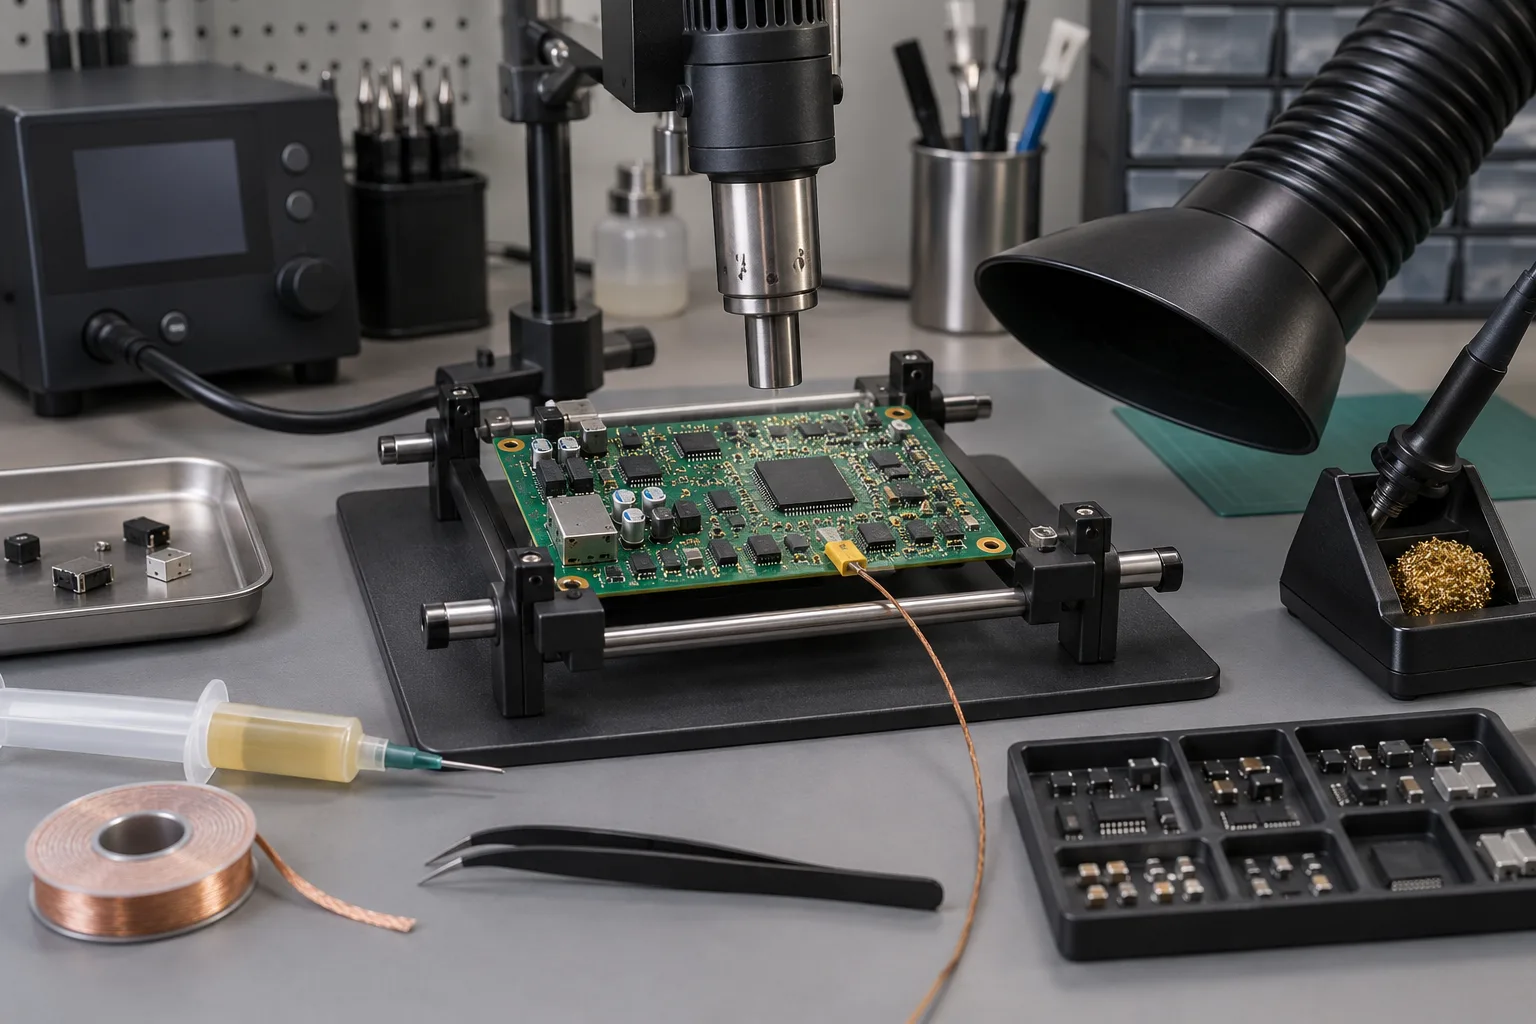
Defina a unidade, defeito, rota, materiais, ferramentas, programa, habilidade, controles térmicos e verificações pós-trabalho em uma instrução executável. Incluir ESD e necessidades de manuseio; revestimento ou remoção adesiva e restauração; identidade de peça de substituição e estado de umidade; liga, fluxo, forma de solda e material de limpeza; ponta, bocal, dispositivo elétrico e apoio da placa; seqência de aquecimento e pontos de medição; componente-remoção e método da local-preparação; inspeção; reteste bonde/programação/funcional; e Condições de paragem.
A qualificação do pessoal deve corresponder à operação e sistema de acabamento invocado da organização. Um certificado de treinamento por si só não faz todas as almofadas, BGA, chapeado-buraco ou condutor reparação autorizada. A instrução deve nomear a habilidade ou certificação necessária e que pode fazer a disposição final.
Quais inspeções e testes são necessários após o retrabalho?
Repita todos os testes de inspeção e cuja evidência a operação pode invalidar e, em seguida, adicione verificações para danos colaterais. A substituição de componentes normalmente precisa de identidade/orientação e inspeção solda-junta, além de continuidade, programação ou testes funcionais ligados às redes afetadas e comportamento. Trabalhar perto de terminações ocultas pode precisar de uma inspeção indireta adequada. Condutor ou O reparo do furo precisa da verificação elétrica definida e qualquer mecânico, isolamento ou Evidências ambientais exigidas pelo produto.
Como é um registro de retrabalho PCBA pronto para copiar?
Use um registro que segue a unidade da descoberta de defeitos até a disposição final. Mantenha referências e de valores reais onde o processo as gera; nunca reduza o histórico para “retrabalhadopassar”.
Identificação: Projeto/produto [ ] | Peça/rev. PCBA [ ] | Unidade/série/painel [ ] | Data/estação [ ].
Condição: Código e descrição do defeito [ ] | Referência/local/rede [ ] | Etapa de detecção [ ] | Requisito original [ ] | Fotos/evidências [ ] | Histórico anterior de trabalho/calor [ ].
Disposição: [retoque / retrabalho / reparo / uso no estado atual / avaliação de sucata] | Procedimento/desenho e revisão [ ] | Autorização [ ] | Motivo [ ].
Execução: Peça/lote removido [ ] | Peça/lote instalado [ ] | Solda/fluxo/limpador/material de reparo e lote [ ] | ID ferramenta/bico/ponta/dispositivo/programa [ ] | Perfil térmico ou referência de exposição [ ] | Operador/qualificação [ ] | Início/fim [ ] | Exceções [ ].
Aceitação: Componente/orientação [ ] | Juntas soldadas [ ] | Pads/trilhas/furos [ ] | Máscara/revestimento [ ] | Limpeza [ ] | Área adjacente/efeitos térmicos [ ] | Novo teste elétrico/programação/funcional e resultado real [ ] | Inspetor/data [ ] | Disposição final [ ].
Por que definir a aceitação do retrabalho antes do lote piloto?
Impede que a pressão do cronograma transforme uma disposição técnica em um julgamento indocumentado. Antes do piloto, identifique defeitos com rotas padrão, condições que exigem revisão de engenharia, gatilhos de notificação ao cliente, campos de rastreabilidade testes e que devem ser repetidos. Isso permite que a fabricação responda de forma consistente, mantendo os reparos da placa-base danificados, condições de impacto de segurança desconhecidas e visíveis.
Use o guia de rastreabilidade de montagem para conectar o registro às unidades e lotes de material, e o guia componente-alternado quando a substituição proposta ainda não foi lançada. O próximo passo prático é anexar o modelo de registro de matriz e concluído à inspeção do projeto e plano de ensaio.
Sobre o autor
PCBArise Electronics
PCBArise Electronics publica este guia para ajudar a projetar equipes e NPI preparar arquivos de fabricação mais claros. Os requisitos para qualquer compilação real são confirmados a partir de seu pacote de design atual.
FAQ
Perguntas comuns
Qual é a diferença entre retrabalho e reparo de PCBA?+
Rework retorna um conjunto não conforme ao seu resultado de especificação ou desenho original, como a substituição de um componente errado com a peça liberada. Reparação usa um método autorizado para restaurar um resultado aceitável após danos e pode diferir fisicamente do projeto original.
Retoque é o mesmo que retrabalho?+
Não. O Touch-up é uma correção limitada para um acabamento ou de conexão existente sem a operação mais ampla de remoção-e-substituir normalmente significa retrabalho. Defina sua ação permitida, material, resultado de acabamento e inspeção pós-toque em vez de usar os termos de forma intercambiável.
Quantas vezes um PCBA pode ser retrabalhado?+
Nenhum número universal é válido para cada montagem. Decida a partir dos limites de revestimento e componente, laminado, almofada, o histórico mecânico térmico real e, o defeito e rota de reparo, a criticidade do produto e a capacidade de inspecionar e reteste o resultado. Registre cada operação em vez de confiar em uma contagem adivinhada.
O que deve ser inspecionado após o retrabalho PCBA?+
Inspecione o componente de substituição e orientação, conexões de solda, almofadas, traços, furos chapeados, máscara de solda ou revestimento, limpeza, componentes próximos e sinais de calor ou manipulação danos. Em seguida, repita todos os testes funcionais elétricos, programação ou cuja evidência o trabalho poderia invalidar.
Quando um PCBA danificado deve passar para engenharia ou avaliação de sucata?+
Escalado levantado ou Terras em falta, condutores danificados ou furos chapeados, delaminação, carbonização, escondido ou incerteza da camada interna, complicações de subenchimento/revestimento, trabalho prévio desconhecido, impacto de segurança ou qualquer condição fora da rota aprovada. A revisão de sucata é apropriada quando a integridade necessária não pode ser restaurada e Verificado.
O que deve constar em um registro de retrabalho PCBA?+
Incluir identidade da unidade, defeito original e requisito, disposição e autorização, localização afetada, removido e peças instaladas, materiais, ferramentas ou programa, pessoa qualificada, história térmica, revisão do procedimento, resultados de inspeção, testes repetidos, exceções e disposição final.
Referências técnicas
Fontes utilizadas para este guia
Estas fontes explicam os padrões, materiais ou detalhes do processo discutidos acima. Verifique a revisão atual ao aplicá-los a um novo design.
- Global Electronics Association IPC-7711/7721D escopo para retrabalho, reparação de modificação e
- NASA GSFC-STD-6001A acabamento, processo de revisão e rework-ciclo contexto limite
- Infineon retrabalho específico do pacote, umidade, ferramental e orientação de perfil térmico
- Processo de retrabalho ZVEI, guia de qualificação de limpeza e
- Circuito Centro de Tecnologia placa ilustrada e procedimentos de retrabalho/reparação de montagem
- Limitações do e do procedimento de limpeza localizado do Circuit Technology Center
- PCBSync atual IPC-7711/7721 terminologia e limite padrão de aceitação
- As normas 2026 trabalham na montagem, limpeza e inspeção da rastreabilidade e