
En resumen:
Defina el defecto, la disposición permitida, el procedimiento exacto y la aceptación posterior antes de tocar la placa. El retrabajo devuelve el conjunto a sus requisitos originales; la reparación restablece una condición aceptable mediante un método autorizado que puede diferir del diseño original. Acepte el resultado solo tras inspeccionar componentes, uniones, pads, pistas, orificios, máscara, limpieza y efectos térmicos, y repetir las pruebas afectadas.
- Mantener retoque, retrabajo, reparación y post-retrabajo de inspección distinta porque cambian diferentes cosas y necesitan diferente autorización.
- Ruta por el daño observado requisito del producto y, no por una regla de temperatura de recuento de retrabajo universal o.
- Defina la aceptación para el componente, interconecte la placa base y, incluyendo almohadillas, trazas, agujeros chapados, máscara de soldadura, efectos de calor adyacentes de limpieza y.
- Un registro completo identifica el defecto, la unidad, el material, la herramienta / programa, la persona calificada, el historial de calor, la inspección, la reevaluación de la disposición final de y.
Escriba el resultado de la aceptación de la ruta de disposición y antes de que comience la reelaboración. Identificar el defecto, unidad afectada y requisito original; decidir si la acción es retoque, retrabajo, reparación, uso tal cual o chatarra; luego cite el procedimiento autorizado, los materiales, las herramientas, la persona calificada y Aceptar la placa solo cuando el componente, la unión de soldadura, la almohadilla, el rastro, el agujero, la máscara, la limpieza, el área adyacente y Las funciones afectadas cumplen con el resultado documentado..
¿Cuál es la diferencia entre retrabajo, reparación, retoque y la inspección posterior?
Rework devuelve el ensamblado a sus requisitos originales; repair usa un método autorizado para restaurar un resultado aceptable cuando la configuración física original no se puede simplemente recrear. El retoque es una operación limitada en una superficie de conexión existente o, como corregir una condición de soldadura local sin quitar el componente. La inspección posterior a la reparación es el paso de decisión independiente que verifica el área afectada de trabajo y; no es otro nombre para la operación.
| Término | Lo que cambia | Definición requerida | Ejemplo de decisión |
|---|---|---|---|
| Retoque | Un acabado o conjunto local se corrige sin una ruta más amplia de eliminación-y-reemplazar. | Permitida la acción local, material, resultado de mano de obra y inspección. | Corrija una condición de soldadura local insuficiente, luego inspeccione la máscara adyacente y. |
| Reelaboración | El ensamblaje no conforme se devuelve al resultado original de dibujo/especificación. | Método de eliminación / reemplazo, fuente de aceptación original y afectado volver a probar. | Retire un componente incorrecto y instale la pieza liberada en la misma ubicación de diseño. |
| Reparación | La función dañada se restaura por un método autorizado que puede diferir físicamente del original. | Disposición de ingeniería, dibujo de reparación / procedimiento y aceptación específica del producto. | Restaurar un conductor dañado con una función de reparación aprobada y verificar la integridad eléctrica / mecánica. |
| Inspección posterior al trabajo | Ningún cambio previsto del producto; juzga el resultado y área colateral. | Método de inspección, criterios de aceptación, independencia del probador cuando se requieren registros y. | Inspeccione las piezas cercanas de junta, tierra, traza, máscara, residuo y antes de volver a probar. |
IPC-7711/7721 ofrece orientación de procedimientos para retrabajo, reparación y modificación. El conjunto terminado también necesita el documento de aceptación, el plano del producto, la clase contractual y las excepciones declaradas aplicables a esa fabricación. No invente una cláusula de memoria ni trate un número de procedimiento como criterio de aceptación completo.
¿Qué defectos pueden seguir una ruta de retrabajo definida y cuáles requieren ingeniería o revisión de descarte?
Utilice una ruta predefinida solo cuando el defecto, la condición de montaje y el procedimiento y posteriores al trabajo se encuentren dentro de los límites establecidos. Equivocado o piezas mal orientadas, anomalías de soldadura accesibles y algunos acabados locales dañados pueden ser enrutables cuando las almohadillas, laminado y Los componentes adyacentes siguen siendo adecuados. o Tierras perdidas, rastros dañados o agujeros chapados, delaminación, carbonización, complicaciones de underfill/coating, historia de calor anterior desconocida o La revisión de la chatarra es apropiada cuando la integridad no se puede demostrar. o La reparación autorizada no cumpliría con los requisitos del producto..
| Condición observada | Posible ruta | Entradas mínimas de decisión | No procedas cuando |
|---|---|---|---|
| Componente incorrecto, faltante o invertido; sitio intacto | Componente definido eliminar/reemplazar el retrabajo | Correcto MPN, guía del paquete, estado de humedad, acceso, procedimiento de eliminación / instalación, inspección y volver a probar | Almohadilla, traza, laminado o condición de la pieza cercana es incierta. |
| Anomalía de soldadura local en una terminación accesible | Ruta de retoque definida o | Aceptación de junta aplicable, compatibilidad de aleación/flujo, método de inspección de punta/boquilla y | La operación puede perturbar juntas ocultas, recubrimiento, piezas sensibles geometría requerida o. |
| Almohadilla levantada / faltante o conductor dañado | Reparación autorizada por ingeniería o revisión de chatarra | Función eléctrica, demanda de corriente/señal, anclaje mecánico, geometría, recubrimiento Prueba y | La conexión de capa interna, el entorno de servicio o laminado restante no se puede verificar. |
| Dañado a través de agujero | Reparación autorizada por ingeniería o revisión de chatarra | Conectividad de capa, condición de barril/tierra, ajuste de plomo, necesidad estructural y acceso de inspección | La resistencia mecánica requerida o no se puede restaurar y inspeccionado. |
| Delaminación, ampolla, carbonización o daño por calor generalizado | Ingeniería / revisión de materiales, comúnmente evaluación de chatarra | Extensión, capas afectadas, aislamiento, humedad / contaminación y criticidad del producto | La integridad eléctrica/mecánica de o es indeterminada. |
| Historia desconocida o repetido trabajo anterior | Mantener para la historia y revisión de condición | Rastro de unidad, operaciones anteriores, exposición al calor, límites de componentes/placas y inspección de corriente | Una conjetura de recuento de retrabajo universal es la única justificación. |
¿Cómo se aceptan componentes, pads, pistas, orificios y máscara después del retrabajo?
Defina un resultado observable separado para cada característica afectada. El componente de reemplazo debe tener la identidad, orientación y asiento correctos. y condición. Sus terminaciones deben cumplir con los criterios de aceptación de la asamblea aplicables. Tierras y Los rastros deben permanecer adheridos y continuo, sin reducción no aprobada, ascensor o Los agujeros chapados necesitan la conexión eléctrica requerida de la capa, condición aceptable del barril/de la tierra y función mecánica. La máscara de soldadura restaurada debe cubrir y aislar el área deseada sin contaminar una superficie soldable.
| Característica | Resultado de la aceptación a definir | Inspección/prueba útil | Grabación |
|---|---|---|---|
| Componente | Correcta pieza aprobada; sin manipulación, paquete o daño por plomo; orientación correcta y asientos | Marcado/traza parcial, visual ampliado, inspección específica del paquete | Instalado MPN/lote cuando sea necesario y designadores de referencia afectados |
| Conexión de soldadura | Cumple con los criterios de producto / mano de obra citados; sin pantalones cortos, abre las juntas vecinas perturbadas o | Inspección visual/magnificada más comprobación eléctrica de rayos X o solo cuando sea adecuado | Criterios/revisión, método, resultado y anomalía imagen de referencia |
| Land y traza | Conectado, continuo, sin daños más allá de la geometría de reparación aprobada | Aumento, continuidad / resistencia donde significativo, la adhesión dimensional o comprueba si se especifica | Ubicación, condición observada y dibujo/procedimiento de reparación cuando se utiliza |
| Plateado a través de agujero | Conexión de capa requerida, condición de barril / terreno, ajuste de plomo y soporte mecánico restaurado | Acceso visual, continuidad eléctrica y cualquier inspección estructural definida | ID de agujero/referencia, redes o de capas afectadas, resultado |
| Máscara de soldadura / recubrimiento | Aislamiento requerido y cobertura restaurada; almohadillas, puntos de prueba y Los keepouts siguen siendo utilizables | Verificación visual ampliada de la cura/de la cobertura de y del proceso aprobado del material | Material, lote / vencimiento cuando sea necesario, ruta de curado y área inspeccionada |
¿Cómo se aceptan la limpieza y los efectos térmicos después del retrabajo?
Especifique la combinación de limpieza de flujo aprobada y, las áreas para inspeccionar y el requisito de limpieza a nivel de producto antes del trabajo. “Limpiar después de la reelaboración” es insuficiente porque los residuos pueden permanecer bajo piezas, escudos, recubrimientos de baja holgura o alrededor de los materiales de reparación, mientras que un disolvente incompatible o cepillo agresivo puede causar nuevos daños. Registrar el material y ruta de limpieza; inspeccionar residuos visibles, fibras, revestimiento perturbado y contaminación atrapada, luego aplique cualquier prueba de limpieza cuantitativa requerida definida por el plan del producto.
La aceptación de calor comienza con un paquete- y procedimiento específico de la placa, no una temperatura universal o recuento de ciclos. Definir el método de calentamiento, la ubicación medida, el perfil o ventana de operación, preparación de humedad, protección de componentes adyacentes y abortar las condiciones del componente, PCB, material y Registrar la exposición real cuando el procedimiento lo requiera. y inspeccionar por decoloración, delaminación, elevación de almohadilla, daño de máscara, deformación de componentes y articulaciones vecinas perturbadas.
¿Qué debe definir la instrucción de retrabajo antes de comenzar?
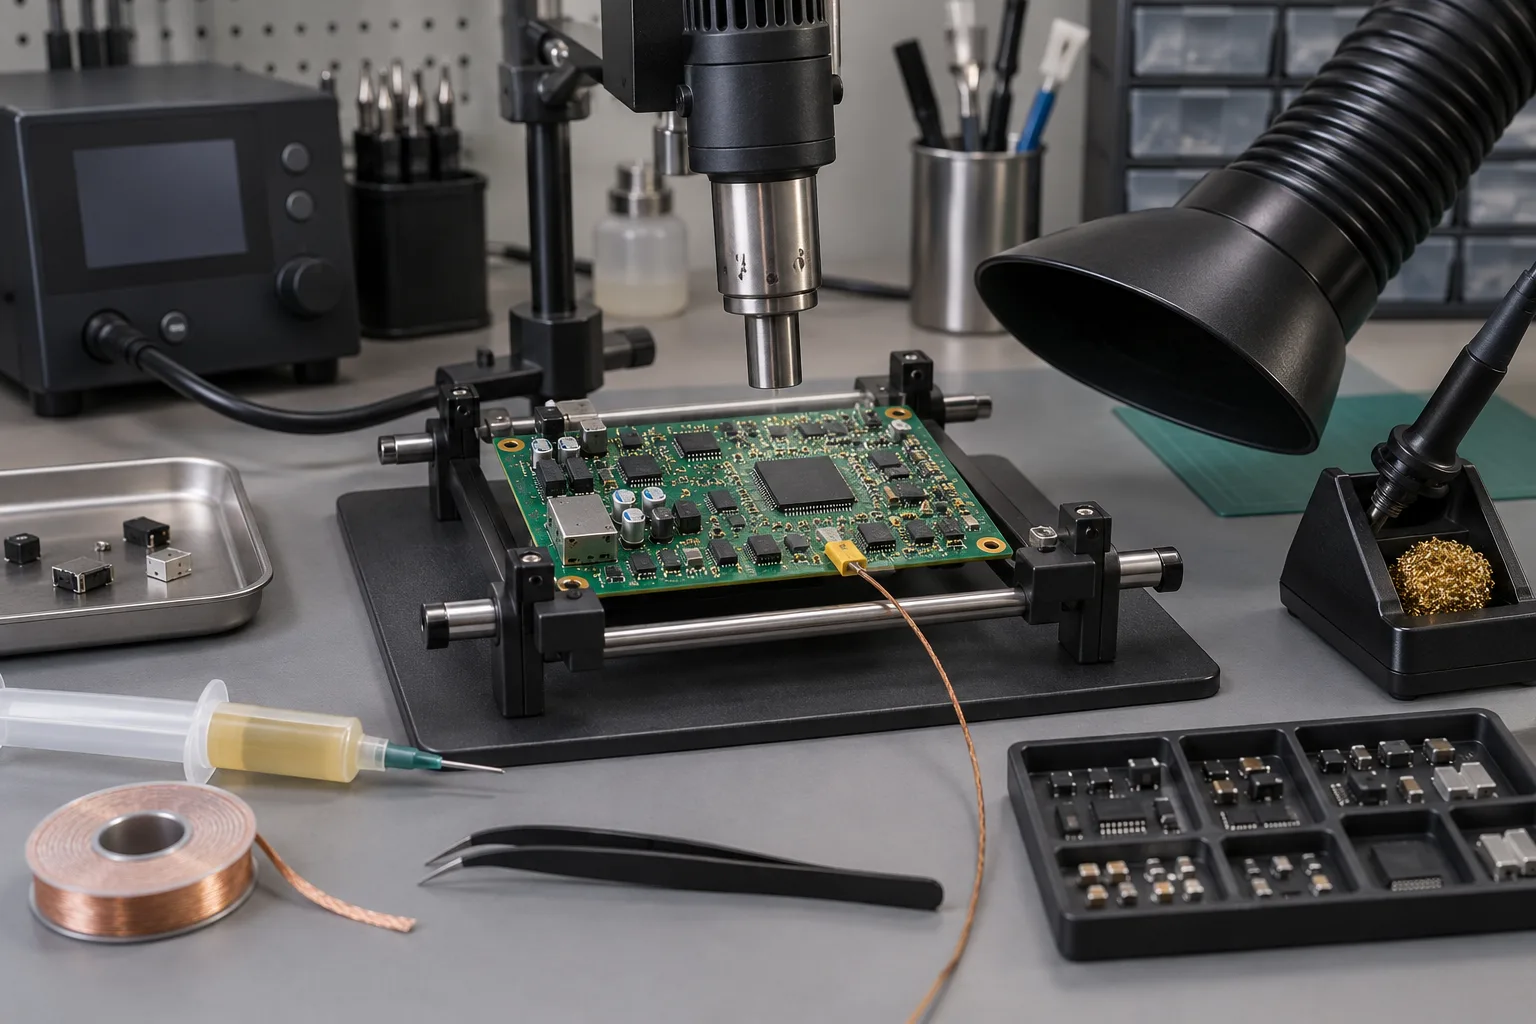
Defina la unidad, defecto, ruta, materiales, herramientas, programa, habilidad, controles térmicos y comprobaciones posteriores al trabajo en una instrucción ejecutable. Incluye ESD y necesidades de manejo; revestimiento o eliminación de adhesivo y restauración; identidad de la pieza de reemplazo y estado de humedad; aleación, fundente, forma de soldadura y material de limpieza; punta, boquilla, accesorio y soporte de placa; secuencia de calentamiento y puntos de medición; eliminación de componentes y método de preparación del sitio; inspección; eléctrico/programación/reprueba funcional; y condiciones de parada.
La calificación del personal debe coincidir con la operación y sistema de mano de obra invocado de la organización. Un certificado de capacitación por sí solo no hace que todos los, BGA, agujero chapado o la reparación del conductor autorizado. La instrucción debe nombrar la habilidad o Certificación requerida y quien puede hacer la disposición final.
¿Qué inspección y pruebas posteriores al retrabajo se requieren?
Repita cada prueba de inspección y cuya evidencia podría invalidar la operación, luego agregue verificaciones de daños colaterales. El reemplazo de componentes normalmente necesita identidad/orientación. y inspección de soldadura-junta, más continuidad, programación o Pruebas funcionales atadas a las redes afectadas y comportamiento. Trabajar cerca de terminaciones ocultas puede necesitar una inspección indirecta adecuada. Conductor o la reparación del agujero necesita la comprobación eléctrica definida y cualquier mecánico, aislamiento o Evidencia ambiental requerida por el producto.
¿Qué aspecto tiene un registro de retrabajo PCBA listo para copiar?
Use un registro que siga a la unidad desde el descubrimiento del defecto hasta la disposición final. Mantenga los valores reales de las referencias y donde el proceso las genera; nunca reduzca el historial a “reworkedpass”.
Identificación: Proyecto/producto [ ] | Pieza/rev. PCBA [ ] | Unidad/serie/panel [ ] | Fecha/estación [ ].
Condición: Código y descripción del defecto [ ] | Referencia/ubicación/red [ ] | Etapa de detección [ ] | Requisito original [ ] | Fotos/evidencia [ ] | Historial previo de trabajo/calor [ ].
Disposición: [retoque / retrabajo / reparación / uso tal cual / revisión de descarte] | Procedimiento/plano y revisión [ ] | Autorización [ ] | Motivo [ ].
Ejecución: Pieza/lote retirado [ ] | Pieza/lote instalado [ ] | Soldadura/flux/limpiador/material de reparación y lote [ ] | ID de herramienta/boquilla/punta/útil/programa [ ] | Perfil térmico o referencia de exposición [ ] | Operador/cualificación [ ] | Inicio/fin [ ] | Excepciones [ ].
Aceptación: Componente/orientación [ ] | Uniones soldadas [ ] | Pads/pistas/orificios [ ] | Máscara/recubrimiento [ ] | Limpieza [ ] | Zona adyacente/efectos térmicos [ ] | Reprueba eléctrica/programación/funcional y resultado real [ ] | Inspector/fecha [ ] | Disposición final [ ].
¿Por qué debe definirse la aceptación del retrabajo antes del lote piloto?
Evita que la presión programada convierta una disposición técnica en un juicio indocumentado. Antes del piloto, identifique los defectos con las rutas estándar, las condiciones que requieren revisión de ingeniería, los desencadenantes de notificación del cliente, los campos de trazabilidad y que deben repetirse. Eso permite que la fabricación responda de manera consistente mientras se mantienen visibles las reparaciones de la placa base dañada, el historial desconocido y.
Utilice el guía de trazabilidad de montaje para conectar el registro a las unidades y lotes de material, y el guía alternativa de componentes El siguiente paso práctico es adjuntar la plantilla de registro y de matriz completa a la inspección del proyecto y. plan de prueba.
Sobre el autor
PCBArise Electronics
PCBArise Electrónica publica esta guía para ayudar a diseñar y NPI equipos preparan archivos de fabricación más claros. Los requisitos para cualquier construcción real se confirman a partir de su paquete de diseño actual.
FAQ
Preguntas comunes
¿Cuál es la diferencia entre retrabajo y reparación de PCBA?+
Rework devuelve un conjunto no conforme a su dibujo original o resultado de la especificación, tales como la sustitución de un componente incorrecto con la parte liberada.Reparar utiliza un método autorizado para restaurar un resultado aceptable después de daños y puede diferir físicamente del diseño original.
¿El retoque es lo mismo que el retrabajo?+
No. El retoque es una corrección limitada a una conexión existente o acabado sin la operación más amplia quitar-y-reemplazar normalmente se entiende por retrabajo. Defina su acción permitida, material, mano de obra resultado y post-touch-up inspección en lugar de utilizar los términos indistintamente.
¿Cuántas veces puede retrabajarse un PCBA?+
Ningún número universal es válido para cada ensamblaje. Decida a partir de los límites de recubrimiento de componente, laminado, almohadilla y, el historial mecánico térmico real y, el defecto y ruta de reparación, criticidad del producto y la capacidad de inspeccionar y volver a probar el resultado.
¿Qué debe inspeccionarse después del retrabajo PCBA?+
Inspeccione el componente de reemplazo y orientación, conexiones de soldadura, almohadillas, trazas, agujeros chapados, máscara de soldadura o revestimiento, limpieza, componentes cercanos y signos de daño de manejo o. Luego repita cada prueba funcional eléctrica, programación o cuya evidencia el trabajo podría invalidar.
¿Cuándo pasa un PCBA dañado a ingeniería o revisión de descarte?+
Escalar o tierras faltantes, conductores dañados o agujeros plateados, delaminación, carbonización, o incertidumbre oculta de la capa interna, complicaciones de relleno / recubrimiento, trabajo previo desconocido, impacto de seguridad o cualquier condición fuera de la ruta aprobada. La revisión de chatarra es apropiada cuando la integridad requerida no se puede restaurar y verificada.
¿Qué debe contener un registro de retrabajo PCBA?+
Incluye identidad de la unidad, defecto original y requisito, disposición y autorización, ubicación afectada, y eliminado piezas instaladas, materiales, herramientas o programa, persona calificada, historial térmico, revisión de procedimientos, resultados de inspección, pruebas repetidas, excepciones y disposición final.
Referencias técnicas
Fuentes utilizadas para esta guía
Estas fuentes explican los estándares, los materiales o detalles del proceso discutidos anteriormente. Compruebe la revisión actual al aplicarlos a un nuevo diseño.
- Global Electronics Association IPC-7711/7721D ámbito de reelaboración, reparación y modificación
- NASA GSFC-STD-6001A mano de obra, revisión de procesos y contexto de límite de ciclo de retrabajo
- Infineon reelaboración específica del paquete, humedad, herramientas y guía de perfil térmico
- Proceso de reelaboración ZVEI, limpieza Guía de calificación y
- Centro de Tecnología de Circuitos placa ilustrada y procedimientos de reelaboración/reparación de ensamblajes
- Circuit Technology Center procedimiento de limpieza localizada y limitaciones
- PCBSync actual IPC-7711/7721 terminología y aceptación-límite estándar
- Global Electronics Association Los estándares 2026 trabajan en el montaje, la limpieza, la inspección y la trazabilidad de y