SMT Seiten und THT Zugriff
Kartenkomponentenseite, Höhe, Gewicht, thermische Grenzen und Lötzugang, so dass spätere Operationen zuvor gebildete Gelenke nicht stören.
Gemischte Technologie PCB Montage kombiniert Oberflächenmontage mit Durchgangsloch, Presspassung, ungerade Form oder Handoperationen. Der Prozess gelingt, wenn jede thermische und mechanischer Schritt wird um die freigegebene Platte sequenziert, Bauteilmischung und Akzeptanzplan.
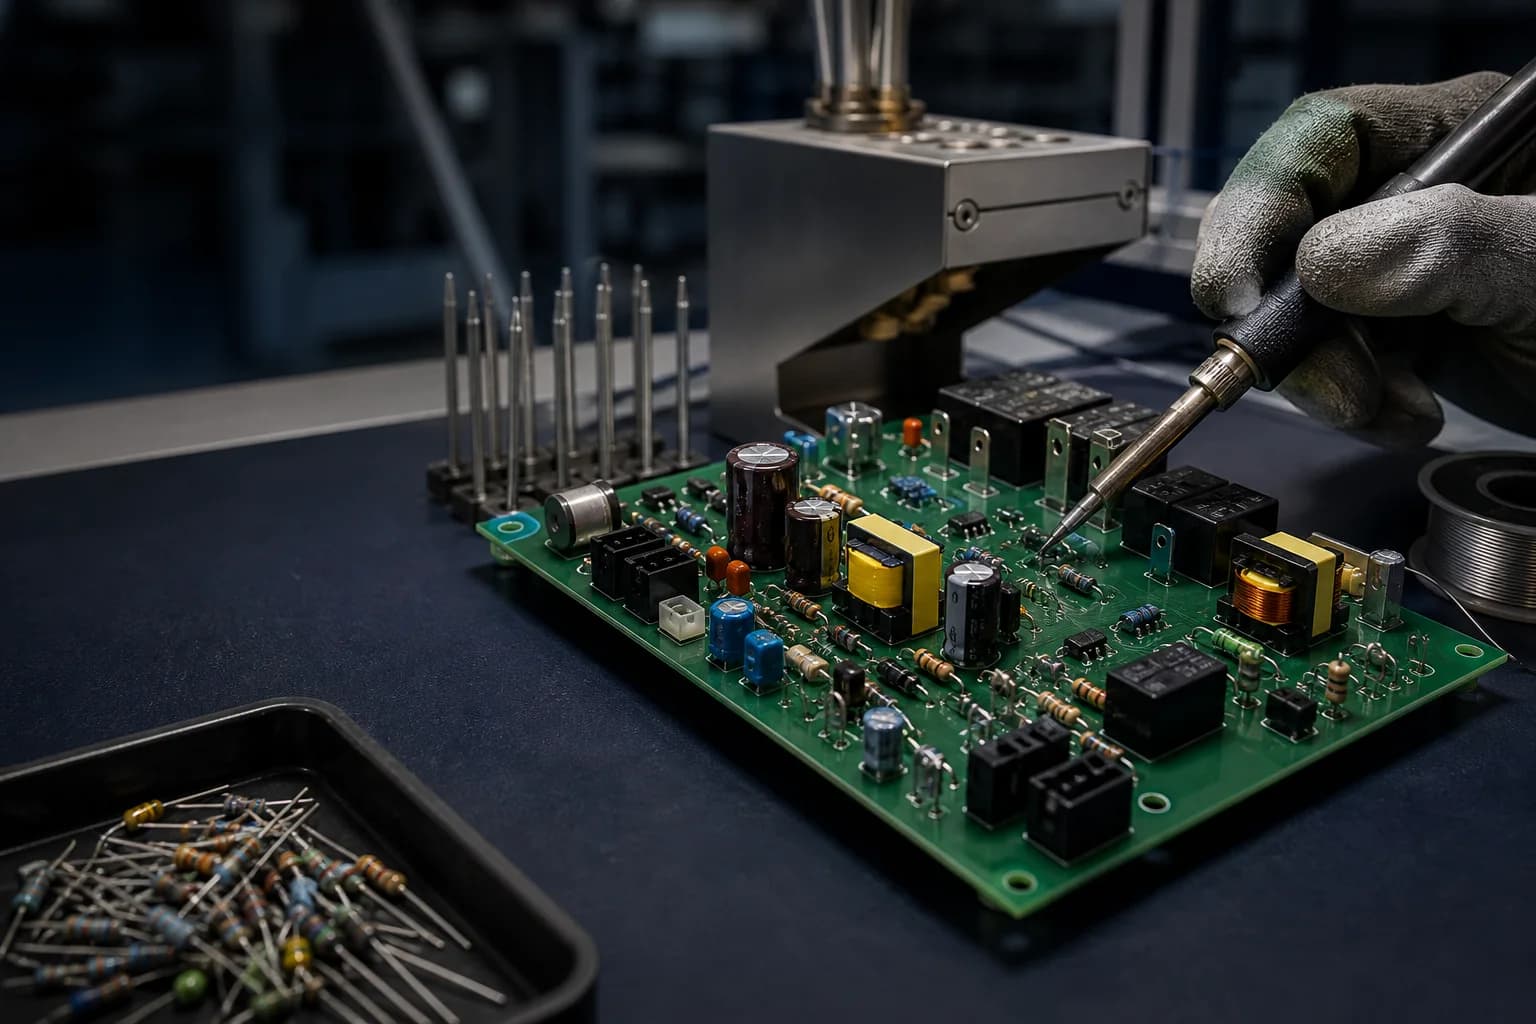
Eine Mischtechnik-Baugruppe enthält mehr als eine Komponente oder Verbindungsroute. Es kann oben kombinieren- und Unterseite SMT, Durchgangsstecker, Presskontakte, Transformatoren, Relais, Hardware, Kabelschnittstellen oder Teile, die gesteuerte Handoperationen erfordern. Der richtige Weg ist nicht einfach “SMT Ersten, THT zweite“; es ist eine dokumentierte Sequenz, die frühere Gelenke schützt und empfindliche Komponenten bei jedem späteren Schritt. PCBArise veröffentlicht bereits SMT, THT/DIP, BGA, QFN, press-fit und Diese Seite verwandelt diese individuellen Fähigkeiten in eine kommerzielle Serviceentscheidung: welche Dateien benötigt werden, wie Lötmethoden gewählt werden, was vor dem Angebot überprüft werden muss und Welche Beweise sollten dem fertigen Bau folgen?.
Jedes zusätzliche Löten oder mechanischer Betrieb kann Board-Unterstützung, thermische Belichtung, Bauteilfreigabe ändern und Inspektionszugriff. Die Sequenz sollte als ein System.
Kartenkomponentenseite, Höhe, Gewicht, thermische Grenzen und Lötzugang, so dass spätere Operationen zuvor gebildete Gelenke nicht stören.
Wählen Sie die Methode aus Keep-outs, Steckverbindergeometrie, Brettmasse, Unterseite Bevölkerung, Legierung und Verarbeitung Anforderungen.
Definieren Sie Werkzeug, Kraft, Unterstützung, Orientierung, Hardware und Inspektionsanforderungen für Teile außerhalb der automatisierten Platzierung.
Stellen Sie Inspektion und Tests, bei denen Fehler noch erkannt werden können und korrigiert, ohne die endgültige visuelle Überprüfung abdeckt die gesamte Route.
Verwenden Sie diese Referenz, um ein glaubwürdiges Angebotspaket vorzubereiten. Schlusssequenz, Methode, Fixtures, Zeilenzuordnung und Akzeptanzbeweise bleiben projektspezifisch.
Endgültiger Anwendungsbereich, Grenzen und Beweise werden aus dem freigegebenen Build-Paket bestätigt.
| Erforderliches Angebotspaket | Gerber oder ODB++, BOM, CPL/zentroide Daten, Montagezeichnung, mechanische Zeichnungen und verfügbare Programmierung oder Prüfanforderungen. |
|---|---|
| Einstufung von Komponenten | SMT, Durchgangsloch, Presspassung, ungerade Form, Hardware und manuell-installieren Elemente identifiziert durch Referenz-Bezeichner und Seite. |
| SMT Sequenz | Oben- und Unterseite Druck, Platzierung und Reflow geprüft mit Verpackungsgewicht, Klebstoffbedarf, Board-Unterstützung und spätere Lötbelichtung. |
| Durchgangsroute | Welle, selektiv oder Handlöten ausgewählt aus Bauteilgeometrie, Unterseite Halt-outs, thermische Masse und erforderliche Verarbeitung. |
| Press-Fit-Operationen | Verbindungsstück, konformer Stift, Einsteckkraft, Werkzeuge, Unterstützung und Verifizierung aus genehmigten Komponentendaten definiert. |
| Ungewöhnliche Formbehandlung | Orientierung, Bleiumformung, Clinching, Befestigung, Klebstoff, Freiraum und Handbuch oder automatisierte Handhabungsanforderungen dokumentiert. |
| Board-Unterstützung | Plattenschienen, Paletten, Träger, Werkzeugbohrungen, Treuhänder und Unterseite Freiraum überprüft für jede thermische und Einfügungsschritt. |
| Prozessschutz | Maskierung, Hitzeschilde, temporäre Armaturen oder Sequenzierung nur verwendet, wenn das freigegebene Design und Prozessüberprüfung erfordert sie. |
| Inspektionsplan | SPI, AOI, Röntgenaufnahmen und visuelle Methoden, bei denen jeder das beabsichtigte Merkmal beobachten kann oder gemeinschaftlich. |
| und Programmierung testen | ICT, Flugsonde, Firmware laden und Funktionstest enthalten, wenn Prozeduren, Dateien, Vorrichtungen und Grenzen stehen zur Verfügung. |
Die genauen Strömungsänderungen durch Design; diese Stufen zeigen die Entscheidungen, die geschlossen werden müssen, anstatt ein universelles Rezept vorzuschreiben.
| 1. Datei und Revisionsüberprüfung | Vereinbaren Sie Fertigungsdaten, BOM, CPL, Zeichnungen, mechanische Informationen und No-Fit-Anleitung. |
|---|---|
| 2. Material und Werkzeugplan | Bestätigen Sie Paket, Brett, Schablone, Palette, Träger, Insertionswerkzeug, Befestigung und Handhabungsanforderungen. |
| 3. SMT Operationen | Führen Sie die genehmigte Druck, Platzierung und Reflow-Sequenz für jede bestückte Seite. |
| 4. THT und mechanische Operationen | Insert, press-fit, fasten oder Formularkomponenten unter Verwendung des ausgewählten Supports und Prozesssteuerungen. |
| 5. Sekundärlöten | Welle anwenden, selektiv oder Handlöten, wo der Zugang und Wärmeeinschränkungen unterstützen das Verfahren. |
| 6. Inspektion und Reinigung | Verwenden Sie die genehmigte visuelle, automatisierte, Röntgen und Sauberkeitsbeweise an den relevanten Kontrollpunkten. |
| 7. Programmierung und Test | Führen Sie die freigegebene Firmware aus und elektrisch oder Funktionale Verfahren mit definierten Grenzen und Aufzeichnungen. |
Ein Oberflächenmontageabschnitt kann passieren AOI und noch während eines späteren Einsetzens beschädigt werden, selektives Lötmittel oder manuelle Bedienung. Gemischte Montageplanung verbindet daher thermische Belichtung, mechanische Kraft, Zugang und Inspektionskontrollpunkte. Vergleichen Sie das Fundament auf SMT Versammlung und Durch-Loch-Montage, dann verwenden Sie die gemischte Route, um ihre Schnittstellen zu lösen.
Der endgültige Prozessplan sollte Eigentums-, Sequenz- und Werkzeugnachweise für und sichtbar machen, bevor ein gemischter Build in die Produktion eintritt.
Verwenden Sie die Route, wenn die automatisierte Platzierung und mechanisch robuste oder Hochleistungsverbindungen auf der gleichen freigegebenen Baugruppe koexistieren müssen.
Kombinieren Sie dichte Steuerelektronik mit Terminalblöcken, Relais, und funktionsfähigen Durchgangsloch-Schnittstellen.
Koordinieren Sie große thermische Massen, Stromgeräte, Magnete, Busverbindungen und control-side SMT Bevölkerungen.
Verbinden Sie hochdichte Pakete, robuste Steckverbinder und projektspezifische Inspektion oder Testbeweise.
Integrieren Sie Präzision SMT Schaltungen mit Steckverbindern, mechanische Steuerungen und definierte Kalibrierung oder Funktionsprüfungen.
Platzieren Sie Hidden-Joint-Pakete innerhalb einer Route, die auch Steckverbinder, Press-Fit enthält oder Sekundärlöten.
Erfassen Sie First-Build-Lernen in Werkzeug, Sequenz, Verarbeitung und Testaufzeichnungen vor der Skalierung.
Verwenden Sie diese Antworten, um die Prozessroute zu definieren, ohne davon auszugehen, dass alle gemischten Baugruppen einer festen Reihenfolge folgen.
Eine gemischte Baugruppe kombiniert Prozessfamilien wie z.B. SMT und Durchgangsloch, oder fügt press-fit, ungerade-Form, Hardware und gesteuerte manuelle Operationen. Das definierende Merkmal ist die Notwendigkeit, ihre Sequenz zu koordinieren und Schnittstellen.
Oft, aber nicht bedingungslos. Seitenpopulation, Bauteilgewicht, Klebstoff, Lötzugang, thermische Grenzwerte, Träger und später mechanische Operationen können die genehmigte Sequenz ändern.
Die Entscheidung hängt von der Komponente ab und Bleigeometrie, Unterseite Halt-outs, Brett thermische Masse, Legierung, Zugang, Menge, Verarbeitungsanforderungen und Beweise, die für die Akzeptanz erforderlich sind.
Sie können als Teil der SMT Route. Die BGA Landmuster, Druck, Reflow und Versteckter Prüfplan muss mit dem THT und Sekundäre Operationen, die folgen.
Bereitstellen von genehmigten Bauteildaten, Montage und mechanische Zeichnungen, Orientierung, Einfügung oder Befestigungsanforderungen, Werkzeuginformationen und Inspektion oder Testkriterien zusätzlich zur Norm PCB Montagepaket.
Verwenden Sie die verbundenen Seiten, um vor der Veröffentlichung oberflächenmontierte, durchgehende BGA und-Akzeptanzentscheidungen zu lösen.
Teilen Sie die freigegebenen PCB Dateien, BOM, CPL, Montage und mechanische Zeichnungen, plus Programmierung und Testanforderungen so jeder SMT, THT und Sekundäre Operation kann gemeinsam überprüft werden.