SMT lados y THT acceso
Mapee el lado del componente, la altura, el peso y los límites térmicos y para que las operaciones posteriores no perturben las juntas formadas anteriormente.
El ensamblaje de tecnología mixta PCB combina la colocación de montaje en superficie con operaciones manuales de orificio pasante, ajuste a presión y forma impar o. El proceso tiene éxito cuando cada paso mecánico térmico y se secuencia alrededor de la placa liberada, plan de aceptación de mezcla de componentes y.
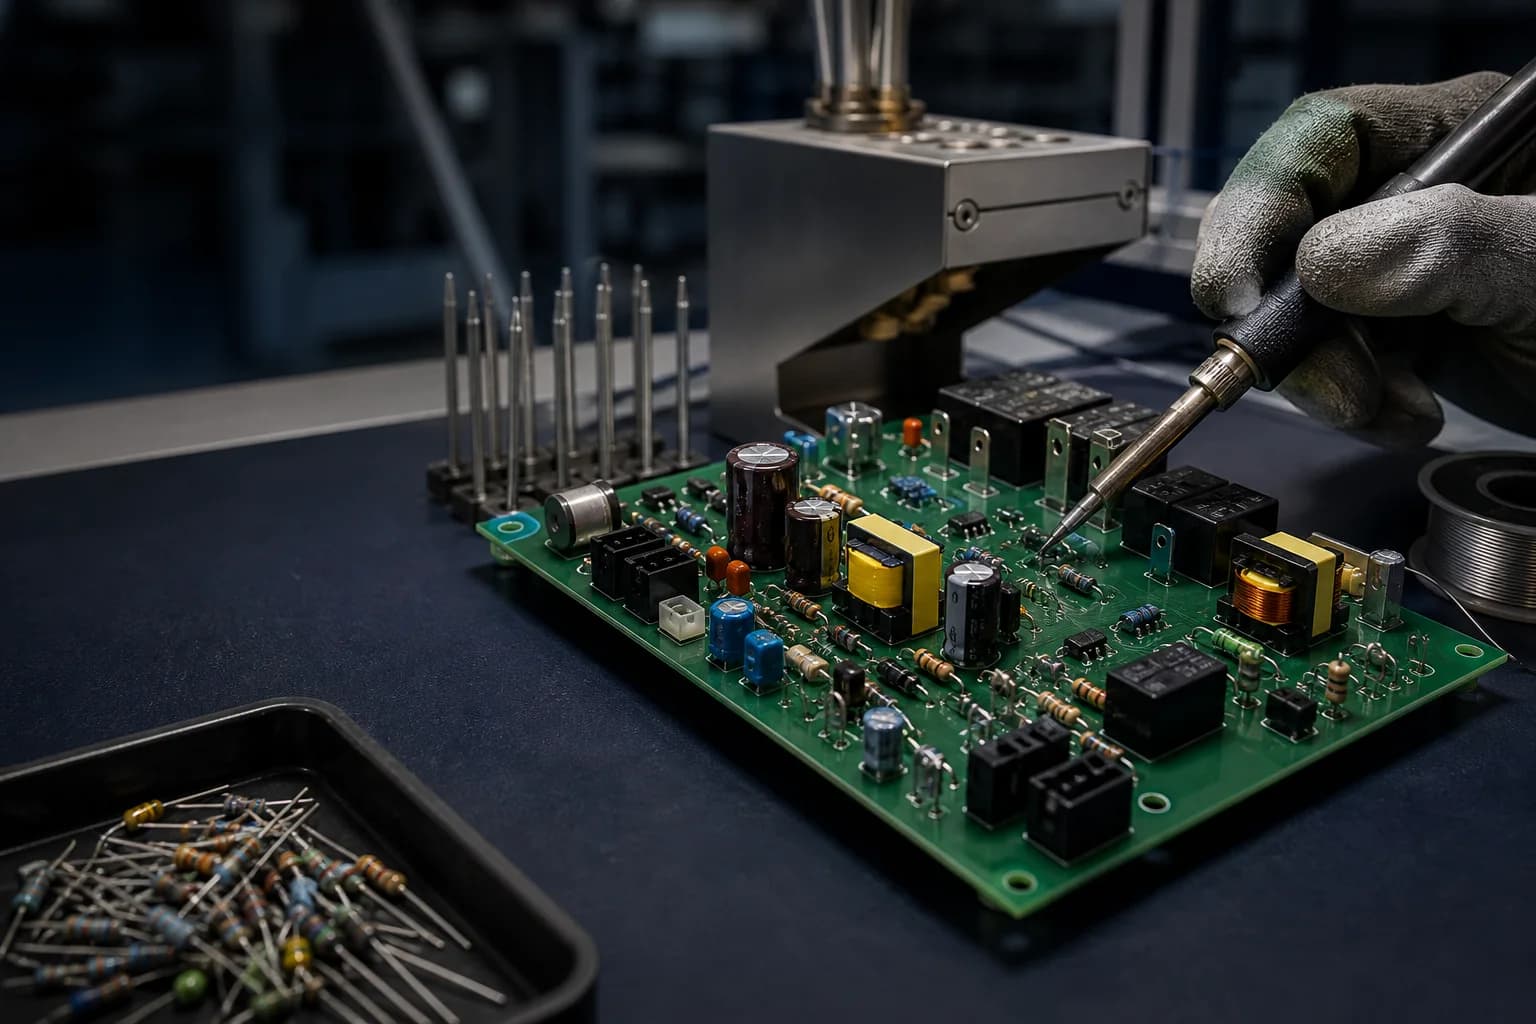
Un conjunto de tecnología mixta contiene más de un componente o ruta de conexión. Puede combinar la parte superior- y parte inferior SMT, conectores pasantes, contactos de ajuste a presión, transformadores, relés, hardware, interfaces de cable o partes que requieren operaciones manuales controladas. La ruta correcta no es simplemente “SMT primero, THT segundo”; es una secuencia documentada que protege las articulaciones anteriores y componentes sensibles durante cada paso posterior. PCBArise ya publica SMT, THT/DIP, BGA, QFN, ajuste a presión y Esta página convierte esas capacidades individuales en una decisión de servicio comercial: qué archivos se necesitan, cómo se eligen los métodos de soldadura, qué se debe revisar antes de la cotización y ¿Qué evidencia debe seguir la construcción terminada?.
Cada operación mecánica adicional de soldadura o puede cambiar el soporte de la placa, la exposición térmica, el espacio libre de los componentes y acceso de inspección. La secuencia debe diseñarse como un sistema.
Mapee el lado del componente, la altura, el peso y los límites térmicos y para que las operaciones posteriores no perturben las juntas formadas anteriormente.
Elija el método de mantenimiento, geometría del conector, masa de la placa, población de la parte inferior, requisitos de mano de obra de aleación y.
Defina los requisitos de inspección de herramientas, fuerza, soporte, orientación, hardware y para piezas fuera de la colocación automatizada.
Realice pruebas y donde aún se pueden detectar fallas y corregidas sin asumir que la verificación visual final cubre toda la ruta.
Utilice esta referencia para preparar un paquete de cotización creíble. La evidencia de aceptación de secuencia final, método, accesorios, asignación de línea y sigue siendo específica del proyecto.
Alcance final, límites La evidencia y se confirma a partir del paquete de compilación publicado.
| Paquete de cotización requerido | Gerber o ODB++, BOM, datos de CPL / centroid, dibujo de ensamblaje, dibujos mecánicos y requisitos de prueba de programación disponibles o. |
|---|---|
| Clasificación de componentes | SMT, agujero pasante, ajuste a presión, forma impar, hardware y elementos de instalación manual identificados por el designador de referencia y lado. |
| SMT secuencia | Top- y impresión inferior, colocación y reflujo revisado con peso del paquete, necesidades de adhesivo, soporte de placa y exposición posterior de soldadura. |
| Ruta a través de hoyos | Onda, soldadura manual selectiva o seleccionada de geometría de componentes, mantenimiento de la parte inferior, masa térmica y requiere mano de obra. |
| Operaciones de ajuste a presión | Conector, clavija compatible, fuerza de inserción, herramientas, soporte y verificación definida a partir de datos de componentes aprobados. |
| Manipulación de formas impares | Orientación, formación de plomo, remachado, fijación, adhesivo, holgura y manual o requisitos de manejo automatizado documentados. |
| Apoyo de la Junta | Raíles de panel, paletas, portadores, orificios de herramientas, referencias y espacio en la parte inferior revisado para cada paso de inserción térmica y. |
| Protección de procesos | Enmascaramiento, escudos térmicos, accesorios temporales Secuenciación o utilizada solo cuando la revisión del proceso y de diseño publicado los requiera. |
| Plan de inspección | SPI, AOI, métodos visuales de rayos X y colocados donde cada uno puede observar la característica deseada o conjunta. |
| Prueba de programación y | ICT, sonda voladora, carga de firmware y prueba funcional incluidos cuando los procedimientos, archivos, accesorios y Los límites están disponibles. |
El flujo exacto cambia por diseño; estas etapas muestran las decisiones que deben ser cerradas en lugar de prescribir una receta universal.
| 1. Archivo y revisión revisión | Reconciliar los datos de fabricación, BOM, CPL, dibujos, información mecánica y instrucciones sin ajuste. |
|---|---|
| 2. Material y plan de utillaje | Confirme los requisitos de manejo de paquete, tablero, plantilla, palet, portador, herramienta de inserción, accesorio y. |
| 3. SMT operaciones | Ejecute la impresión aprobada, colocación y secuencia de reflujo para cada lado poblado. |
| 4. THT y operaciones mecánicas | Inserte, ajuste a presión, fije los componentes del formulario o utilizando los controles de proceso de soporte seleccionados y. |
| 5. Soldadura secundaria | Aplique soldadura manual o selectiva de onda donde las restricciones térmicas de acceso y respalden el método. |
| 6. Inspección y limpieza | Utilice la prueba de limpieza visual, automatizada y aprobada y en los puntos de control relevantes. |
| 7. Programación de la prueba y | Ejecutar el firmware y eléctrico o procedimientos funcionales con límites definidos y registros. |
Una sección de montaje superficial puede pasar AOI y aún ser dañado durante una inserción posterior, soldador selectivo o Por lo tanto, la planificación del ensamblaje mixto conecta la exposición térmica, la fuerza mecánica y el acceso. y controles de inspección. Compare los cimientos en SMT Asamblea y Ensamblaje a través del agujero, luego use la ruta mixta para resolver sus interfaces.
El plan de proceso final debe hacer visible la propiedad, la secuencia y las herramientas de la evidencia y antes de que una compilación mixta entre en producción.
Utilice la ruta cuando la colocación automatizada y mecánicamente robusto o Las conexiones de alta potencia deben coexistir en el mismo conjunto liberado.
Combine la electrónica de control denso con bloques de terminales, relés, conectores y interfaces de orificio pasante utilizables.
Coordine grandes masas térmicas, dispositivos de potencia, magnetismo, conexiones de bus y poblaciones de control SMT.
Conecte paquetes de alta densidad, conectores robustos y inspección específica del proyecto o evidencia de prueba.
Integrar circuitos de precisión SMT con conectores, controles mecánicos y calibraciones definidas o comprobaciones funcionales.
Coloque los paquetes de unión oculta dentro de una ruta que también incluya conectores, soldadura secundaria o de ajuste a presión.
Capture el aprendizaje de primera generación en los registros de prueba de herramientas, secuencias y mano de obra y antes de escalar.
Utilice estas respuestas para definir la ruta del proceso sin suponer que todos los ensamblajes mixtos siguen una secuencia fija.
Un ensamblaje mixto combina familias de procesos como SMT y agujero pasante, o agrega ajuste a presión, forma impar, hardware y controlado operaciones manuales. La característica definitoria es la necesidad de coordinar su secuencia interfaces y.
A menudo, pero no incondicionalmente.Población lateral, peso del componente, adhesivo, acceso de soldadura, límites térmicos, portadores y operaciones mecánicas posteriores pueden cambiar la secuencia aprobada.
La decisión depende de la geometría del componente y plomo, bajo mantener-outs, placa de masa térmica, aleación, acceso, cantidad, mano de obra requisitos y la evidencia necesaria para la aceptación.
Se pueden evaluar como parte de la ruta SMT. El patrón de tierra BGA, impresión, reflujo y plan de inspección conjunta oculta debe seguir siendo compatible con las operaciones secundarias THT y que siguen.
Proporcionar datos de componentes aprobados, ensamble de dibujos mecánicos y, orientación, requisitos de fijación de inserción o, información de herramientas y inspección o criterios de prueba además del paquete de ensamblaje estándar PCB.
Utilice las páginas conectadas para resolver el montaje en superficie, a través de agujeros, BGA y decisiones de aceptación antes de la liberación.
Comparte el comunicado PCB archivos, BOM, CPL, montaje y dibujos mecánicos, además de programación y requisitos de prueba para cada SMT, THT y La operación secundaria puede ser revisada en conjunto.