SMT côtés et THT accès
Côté du composant de carte, hauteur, poids, limites thermiques et accès à la soudure afin que les opérations ultérieures ne perturbent pas les joints précédemment formés.
La technologie mixte assemblage PCB combine le placement de montage en surface avec des opérations manuelles ou de forme impaire à travers un trou. Le processus réussit lorsque chaque étape mécanique thermique et est séquencée autour de la carte libérée, le mélange de composants et plan d'acceptation.
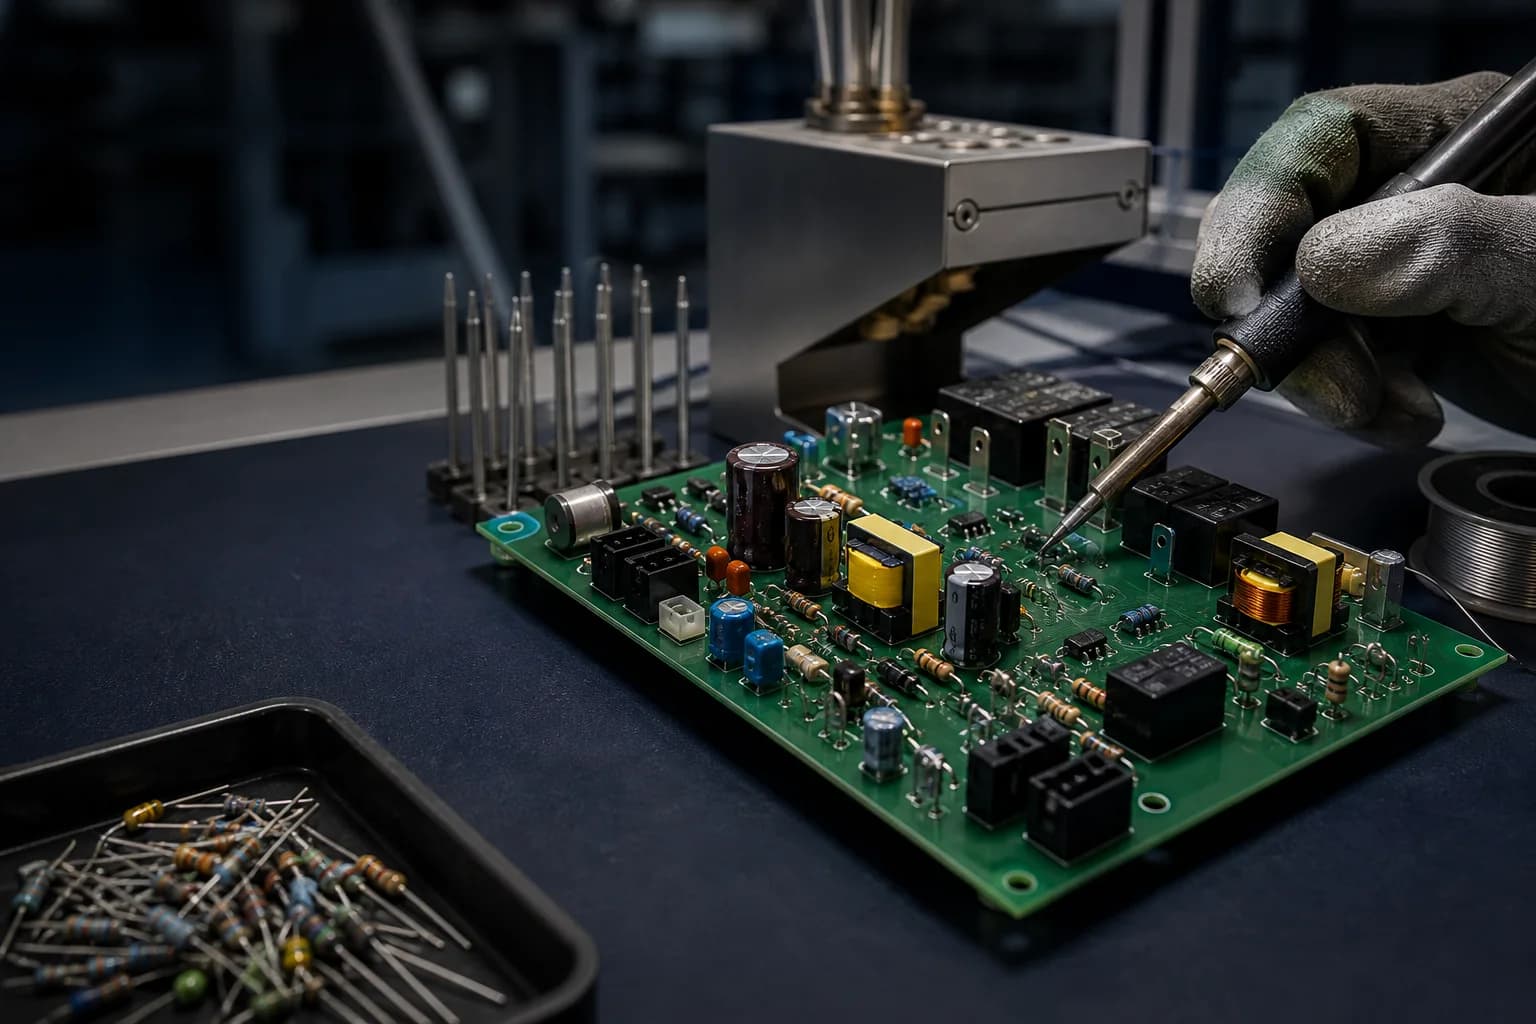
Un assemblage à technologie mixte contient plus d'un composant ou route de connexion. Il peut combiner haut- et côté inférieur SMT, connecteurs traversants, contacts à sertir, transformateurs, relais, matériel, interfaces de câbles ou pièces qui nécessitent des opérations manuelles contrôlées. Le bon itinéraire n'est pas simplement “SMT premier, THT second"; c'est une séquence documentée qui protège les articulations antérieures et composants sensibles à chaque étape ultérieure. PCBArise déjà publié SMT, THT/DIP, BGA, QFN, press-fit et Cette page transforme ces capacités individuelles en une décision de service commercial: quels fichiers sont nécessaires, comment les méthodes de soudure sont choisies, ce qui doit être examiné avant devis et quelles preuves devraient suivre la construction finie.
Chaque opération mécanique supplémentaire de soudure ou peut changer le support de carte, l'exposition thermique, l'accès d'inspection de dégagement de composant et. La séquence devrait être conçue comme un seul système.
Côté du composant de carte, hauteur, poids, limites thermiques et accès à la soudure afin que les opérations ultérieures ne perturbent pas les joints précédemment formés.
Choisissez la méthode de keep-outs, la géométrie du connecteur, la masse de la carte, la population sous-jacente, les exigences de fabrication en alliage et.
Définissez les exigences d'inspection d'outillage, de force, de support, d'orientation et de matériel et pour les pièces en dehors du placement automatisé.
Placez le test d'inspection et où les défaillances peuvent encore être détectées et corrigées sans supposer que la vérification visuelle finale couvre l'ensemble du parcours.
La séquence finale, la méthode, les montages, l'attribution de ligne et, les preuves d'acceptation restent spécifiques au projet.
Portée finale, limites Les preuves et sont confirmées à partir du paquet de construction publié.
| Paquet devis requis | Gerber ou ODB++, BOM, données CPL/centroïde, dessin d'assemblage, dessins mécaniques et exigences de test de programmation disponibles ou. |
|---|---|
| Classement des composants | SMT, trou traversant, ajustement par pression, forme impaire, éléments d'installation manuelle et identifiés par l'indicateur de référence et côté. |
| Séquence SMT | Top- et impression côté inférieur, placement et reflow examiné avec le poids de l'emballage, les besoins en adhésif, le support de carte et exposition ultérieure à la soudure. |
| Voie de passage | Soudage à la main Wave, sélectif ou sélectionné parmi la géométrie des composants, les caches sous-jacents, la masse thermique et requis. |
| Opérations de press-fit | Connecteur, broche conforme, force d'insertion, outillage, vérification du support et définie à partir des données de composants approuvées. |
| Manipulation de forme irrégulière | Orientation, formage de plomb, clinchage, fixation, adhésif, dégagement et manuel ou exigences de manutention automatisée documentées. |
| Appui au Conseil | Rails de panneaux, palettes, porte-bagages, trous d'outillage, fiduials et sous le jeu examiné pour chaque étape d'insertion thermique et. |
| Protection des procédés | Masquage, écrans thermiques, montages temporaires Le séquençage ou n'est utilisé que lorsque l'examen du processus et publié l'exige. |
| Plan d'inspection | SPI, AOI, rayons X et méthodes visuelles placées où chacun peut observer la fonctionnalité prévue ou joint. |
| Tester la programmation et | ICT, sonde volante, chargement du firmware et test fonctionnel inclus lorsque les limites de procédures, fichiers, montages et sont disponibles. |
Le flux exact change par conception; ces étapes montrent les décisions qui doivent être fermées plutôt que de prescrire une recette universelle.
| 1. Fichier et révision examen | Réconcilier les données de fabrication, BOM, CPL, dessins, informations mécaniques et no-fit instructions. |
|---|---|
| 2. Matériel et plan d'outillage | Confirmer paquet, carte, pochoir, palette, transporteur, outil d'insertion, fixation et exigences de manutention. |
| Opérations 3. SMT | Exécutez l'impression approuvée, placez la séquence de flux et pour chaque côté peuplé. |
| 4. THT et opérations mécaniques | Insérez, appuyez sur, fixez les composants de formulaire ou à l'aide des contrôles de processus et sélectionnés. |
| 5. Soudure secondaire | Appliquer vague, sélectif ou soudure à la main où l'accès et contraintes thermiques prennent en charge la méthode. |
| 6. Inspection Nettoyage et | Utilisez les preuves de propreté visuelles, automatisées et radiographiques approuvées et aux points de contrôle pertinents. |
| 7. Test de programmation et | Exécuter le firmware publié et électrique ou procédures fonctionnelles avec des limites définies et enregistrements. |
Une section de montage en surface peut passer AOI et encore être endommagé lors d'une insertion ultérieure, selective-solder ou La planification d'assemblage mixte relie donc l'exposition thermique, la force mécanique, l'accès et points de contrôle d'inspection. Comparez la fondation sur SMT Assemblée et Through-Hole Assembly, puis utilisez la route mixte pour résoudre leurs interfaces.
Le plan de processus final devrait rendre la propriété, la séquence et l'outillage et visibles avant l'entrée en production d'une construction mixte.
Utilisez l'itinéraire lorsque le placement automatisé et mécaniquement robuste ou connexions haute puissance doivent coexister sur le même ensemble libéré.
Combinez une électronique de contrôle dense avec des borniers, des relais et des connecteurs et.
Coordonner les grandes masses thermiques, les dispositifs de puissance, le magnétisme, les connexions de bus et contrôle-côté SMT populations.
Connectez des paquets à haute densité, des connecteurs robustes et inspection spécifique au projet ou preuve de test.
Intégrez des circuits SMT de précision avec des connecteurs, des contrôles mécaniques et étalonnage défini ou contrôles fonctionnels.
Placez les paquets hidden-joint dans un itinéraire qui comprend également des connecteurs, pressez-fit ou soudure secondaire.
Capturez des enregistrements de test de première construction dans l'outillage, la séquence et l'exécution et avant la mise à l'échelle.
Utilisez ces réponses pour définir la route du processus sans supposer que tous les assemblages mixtes suivent une séquence fixe.
Un assemblage mixte combine des familles de processus telles que SMT et traversant le trou, ou ajoute des opérations manuelles contrôlées par le matériel et. La caractéristique déterminante est la nécessité de coordonner leurs interfaces de séquence et.
Souvent, mais pas inconditionnellement. Population latérale, poids du composant, adhésif, accès à la soudure, limites thermiques, les opérations mécaniques ultérieures des supports et peuvent changer la séquence approuvée.
La décision dépend de la géométrie du plomb composant et, des caches sous-jacents, de la masse thermique du panneau, de l'alliage, de l'accès, de la quantité, des exigences de fabrication et les preuves nécessaires à l'acceptation.
Ils peuvent être évalués dans le cadre de l'itinéraire SMT. Le modèle de terrain BGA, l'impression, le refoulement et plan d'inspection joint caché doivent rester compatibles avec les opérations secondaires THT et qui suivent.
Fournissez les données approuvées de composant, les dessins mécaniques de l'assemblage et, l'orientation, l'insertion ou les conditions de fixation, les informations d'outillage et contrôle ou des critères d'essai en plus du paquet standard assemblage PCB.
Utilisez les pages connectées pour résoudre les décisions d'acceptation de montage en surface, trou traversant, BGA et avant la publication.
Partagez les fichiers PCB publiés, BOM, CPL, schémas mécaniques et, ainsi que les exigences de test de programmation et afin que chaque opération secondaire SMT, THT et puisse être examinée ensemble.