SMT lati e THT accesso
Mappa lato componente, altezza, peso, limiti termici e accesso alla saldatura in modo che le operazioni successive non disturbino le articolazioni formate in precedenza.
Tecnologia mista PCB il montaggio combina il posizionamento della superficie-montaggio con il foro passante, il press-fit, la forma dispari o operazioni manuali. Il processo riesce quando ogni termico e passo meccanico è sequenziato intorno alla scheda rilasciata, mix di componenti e piano di accettazione.
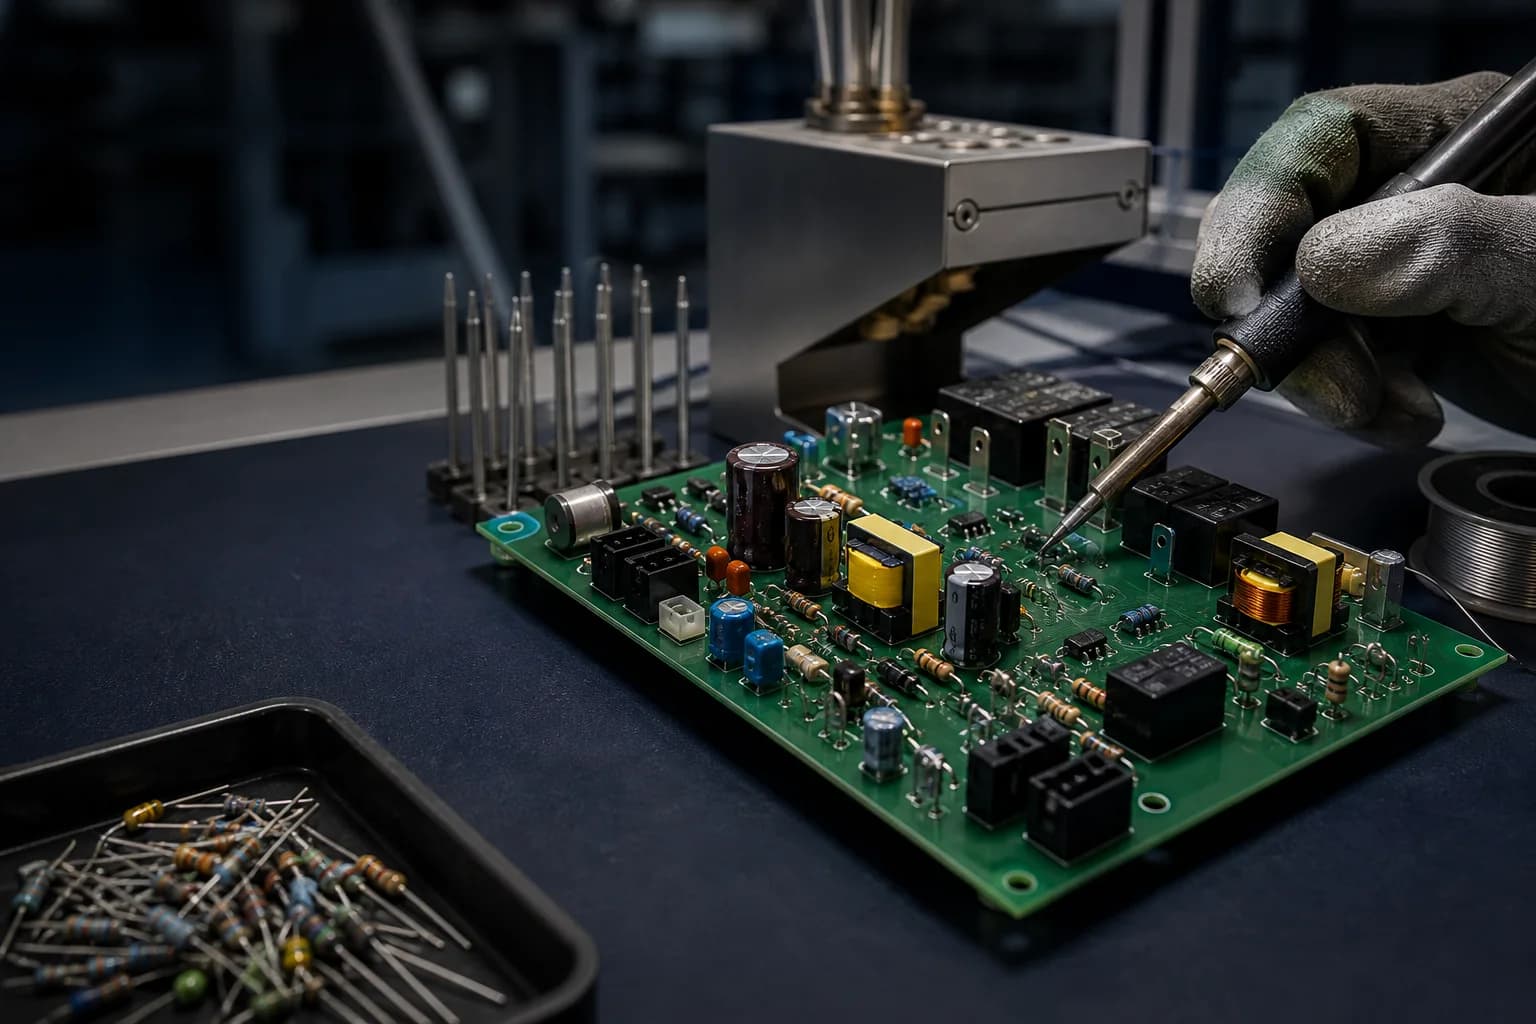
Un assemblaggio a tecnologia mista contiene più di un componente o percorso di connessione. Può combinare top- e lato inferiore SMT, connettori through-hole, contatti press-fit, trasformatori, relè, hardware, interfacce via cavo o parti che richiedono operazioni manuali controllate. Il percorso corretto non è semplicemente “SMT primo, THT secondo”; è una sequenza documentata che protegge le articolazioni precedenti e componenti sensibili durante ogni fase successiva. PCBArise già pubblicato SMT, THT/DIP, BGA, QFN, press-fit e Questa pagina trasforma quelle capacità individuali in una decisione di servizio commerciale: quali file sono necessari, come vengono scelti i metodi di saldatura, cosa deve essere rivisto prima della quotazione e Quali prove dovrebbero seguire la costruzione finita.
Ogni operazione meccanica aggiuntiva o può cambiare il supporto della scheda, l'esposizione termica, l'accesso all'ispezione e della clearance dei componenti. La sequenza dovrebbe essere progettata come un unico sistema.
Mappa lato componente, altezza, peso, limiti termici e accesso alla saldatura in modo che le operazioni successive non disturbino le articolazioni formate in precedenza.
Scegli il metodo da tenere fuori, geometria del connettore, massa della scheda, popolazione inferiore, lega e requisiti di lavorazione.
Definire utensili, forza, supporto, orientamento, hardware e requisiti di ispezione per le parti al di fuori del posizionamento automatizzato.
Ispezione del luogo e test in cui i guasti possono ancora essere rilevati e corretto senza assumere che il controllo visivo finale copra l'intero percorso.
Utilizzare questo riferimento per preparare un pacchetto di quotazione credibile. Sequenza finale, metodo, infissi, assegnazione di linea e Le prove di accettazione rimangono specifiche del progetto.
Portata finale, limiti e Le prove sono confermate dal pacchetto di build rilasciato.
| Pacchetto di preventivo richiesto | Gerber o ODB++, BOM, Dati CPL/centroide, disegno di montaggio, disegni meccanici e programmazione disponibile o requisiti di prova. |
|---|---|
| Classificazione dei componenti | SMT, through-hole, press-fit, dispari, hardware e elementi di installazione manuale identificati dal designatore di riferimento e lato. |
| SMT sequenza | In alto- e stampa sul lato inferiore, posizionamento e riflusso rivisto con il peso del pacchetto, esigenze adesive, supporto della scheda e esposizione successiva alla saldatura. |
| Percorso through-hole | Onda, saldatura a mano selettiva o selezionata dalla geometria dei componenti, tenute laterali, massa termica e necessaria per la lavorazione. |
| Operazioni di stampa-fit | Connettore, compliant-pin, forza di inserimento, utensili, supporto di supporto e verifica definita dai dati dei componenti approvati. |
| Manipolazione dispari | Orientamento, formatura del piombo, clinching, fissaggio, adesivo, clearance e manuale o requisiti di gestione automatizzata documentati. |
| Supporto del Consiglio | Pannelli rotaie, pallet, supporti, fori di utensili, fiduciali e sdoganamento al di sotto rivisto per ogni termica e passo di inserimento. |
| Protezione del processo | Mascheratura, scudi termici, apparecchi temporanei o sequenziamento utilizzato solo quando il design rilasciato e Il processo di revisione richiede loro. |
| Piano di ispezione | SPI, AOI, Raggi X e metodi visivi posti dove ciascuno può osservare la caratteristica prevista o comune. |
| Prova e programmazione | ICT, sonda volante, caricamento del firmware e test funzionale incluso quando procedure, file, infissi e I limiti sono disponibili. |
Il flusso esatto cambia per design; queste fasi mostrano le decisioni che devono essere chiuse piuttosto che prescrivere una ricetta universale.
| Recensione di 1. File e revisione | Reconcile dati di fabbricazione, BOM, CPL, disegni, informazioni meccaniche e istruzioni per il no-fit. |
|---|---|
| 2. Materiale e piano di attrezzaggio | Confermare il pacchetto, bordo, stencil, pallet, vettore, strumento di inserimento, apparecchio e requisiti di gestione. |
| 3. SMT operazioni | Eseguire la stampa approvata, posizionamento e sequenza di riflusso per ogni lato popolato. |
| 4. THT e operazioni meccaniche | Inserire, press-fit, fissare i componenti del modulo o utilizzando i controlli di processo e di supporto selezionati. |
| 5. Saldatura secondaria | Applicare onda, selettiva o Saldatura a mano dove l'accesso e I vincoli termici supportano il metodo. |
| 6. Ispezione e pulizia | Utilizzare i raggi X visivi, automatizzati e approvati e prove di pulizia presso i punti di controllo pertinenti. |
| 7. Programmazione e prova | Eseguire il firmware rilasciato e elettrico o procedure funzionali con limiti definiti e record. |
Una sezione di montaggio superficiale può passare AOI e ancora essere danneggiato durante un successivo inserimento, selettiva-saldatore o Il funzionamento manuale. La pianificazione mista dell'assemblea quindi collega l'esposizione termica, la forza meccanica, l'accesso e punti di controllo di ispezione. Confrontare la fondazione su SMT Assemblaggio e Attraverso Hole Assembly, quindi utilizzare il percorso misto per risolvere le loro interfacce.
Il piano di processo finale dovrebbe fare proprietà, sequenza, utensili e prove visibili prima che una costruzione mista entri in produzione.
Utilizzare il percorso quando il posizionamento automatico e meccanicamente robusto o le connessioni ad alta potenza devono coesistere sullo stesso gruppo rilasciato.
Combina elettronica di controllo densa con morsetti, relè, connettori e Interfacce through-hole utilizzabili.
Coordinare grandi masse termiche, dispositivi di alimentazione, magneti, collegamenti bus e lato di controllo SMT popolazioni.
Connetti pacchetti ad alta densità, connettori robusti e ispezione specifica del progetto o prove di prova.
Integra la precisione SMT circuiti con connettori, comandi meccanici e calibrazione definita o controlli funzionali.
Posizionare i pacchetti a giunzione nascosta all'interno di un percorso che include anche connettori, press-fit o Saldatura secondaria.
Cattura l'apprendimento del primo edificio in utensili, sequenza, lavorazione e record di prova prima del ridimensionamento.
Utilizzare queste risposte per definire il percorso del processo senza assumere che tutti gli assembly misti seguano una sequenza fissa.
Un assemblaggio misto combina famiglie di processo come SMT e through-hole, o aggiunge press-fit, dispari-forma, hardware e operazioni manuali controllate. La caratteristica che definisce è la necessità di coordinare la loro sequenza e interfacce.
Spesso, ma non incondizionatamente. Popolazione laterale, peso del componente, adesivo, accesso di saldatura, limiti termici, vettori e successive operazioni meccaniche possono modificare la sequenza approvata.
La decisione dipende dalla componente e geometria del cavo, sottopiedi, massa termica del bordo, lega, accesso, quantità, requisiti di lavorazione e le prove necessarie per l'accettazione.
Essi possono essere valutati come parte della SMT percorso. Il BGA modello di terra, stampa, riflusso e piano di ispezione nascosto-giunto deve rimanere compatibile con il THT e operazioni secondarie che seguono.
Fornire i dati dei componenti approvati, assemblaggio e disegni meccanici, orientamento, inserimento o requisiti di fissaggio, informazioni sugli utensili e ispezione o criteri di prova in aggiunta allo standard PCB pacchetto di montaggio.
Utilizzare le pagine collegate per risolvere la superficie-mount, through-hole, BGA e Decisioni di accettazione prima del rilascio.
Condividi il liberato PCB file, BOM, CPL, assemblaggio e disegni meccanici, più programmazione e requisiti di prova in modo che ogni SMT, THT e L'operazione secondaria può essere rivista insieme.