SMT lados e THT acesso
Mapeie o lado do componente, altura, peso, limites térmicos e acesso de solda para que as operações posteriores não perturbem as juntas previamente formadas.
O conjunto de tecnologia mista PCB combina a colocação de montagem na superfície com operações manuais ou de furo, prensagem e formato ímpar. O processo é bem-sucedido quando cada etapa mecânica e térmica é sequenciada em torno da placa liberada, o plano de aceitação e da mistura de componentes.
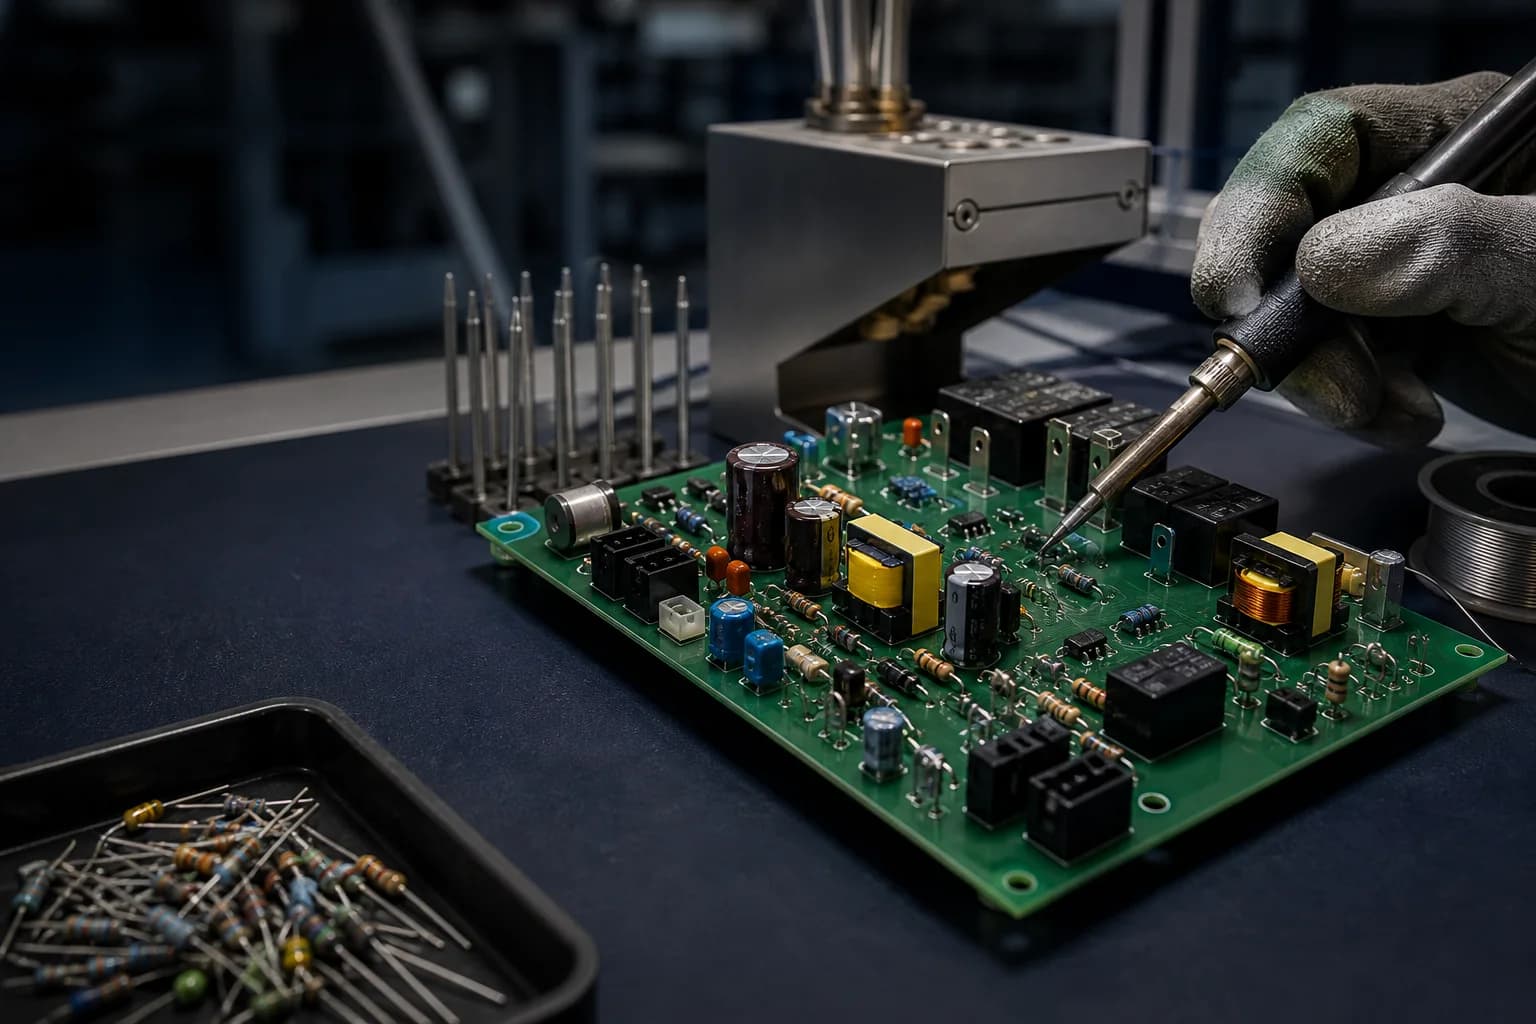
Um conjunto de tecnologia mista contém mais de um componente ou rota de conexão. Pode combinar top- e lado inferior SMT, conectores através do furo, contatos imprensa-ajuste, transformadores, relés, hardware, interfaces de cabo ou peças que requerem operações manuais controladas. A rota correta não é simplesmente “SMT primeiro, THT segundo”; é uma seqência documentada que protege as junções mais adiantadas e componentes sensíveis durante cada etapa posterior. PCBArise Já publica SMT, THT/DIP, BGA, QFN, press-fit e scope odd-form dentro de sua referência de capacidade de montagem. Esta página transforma esses recursos individuais em uma decisão de serviço comercial: quais arquivos são necessários, como os métodos de solda são escolhidos, o que deve ser revisado antes da cotação e Quais evidências devem seguir a construção final.
Cada operação mecânica adicional de solda ou pode mudar o suporte da placa, a exposição térmica, o acesso de inspeção e da folga do componente. A seqência deve ser projetada como um sistema.
Mapeie o lado do componente, altura, peso, limites térmicos e acesso de solda para que as operações posteriores não perturbem as juntas previamente formadas.
Escolha o método de manutenção, geometria do conector, massa da placa, população inferior, requisitos de acabamento de liga e.
Defina requisitos de inspeção de ferramentas, força, suporte, orientação e hardware e para peças fora da colocação automatizada.
Teste e onde as falhas ainda podem ser detectadas e corrigidas sem assumir que a verificação visual final cobre toda a rota.
Use essa referência para preparar um pacote de cotação confiável. A sequência final, o método, os ajustes, a atribuição de linha e evidência de aceitação permanecem específicos do projeto.
O escopo final, limites e evidências são confirmadas a partir do pacote de compilação liberado.
| Pacote de cotação exigido | Gerber ou ODB++, BOM, CPL / dados centróides, desenho de montagem, desenhos mecânicos e programação disponível ou requisitos de teste. |
|---|---|
| Classificação de componentes | SMT, através de-buraco, imprensa-ajuste, forma ímpar, hardware e itens de instalação manual identificados pelo designador de referência e lado. |
| Sequência SMT | Top- e impressão do lado inferior, colocação e reflow revisado com peso do pacote, necessidades adesivas, placa de apoio e exposição de solda mais tarde. |
| Percurso através do buraco | Onda, solda manual seletiva ou selecionada a partir de geometria de componentes, manutenção lateral, massa térmica e acabamento necessário. |
| Operações de prensagem | Conector, complacente-pin, força de inserção, ferramental, suporte de suporte e verificação definida a partir de dados de componentes aprovados. |
| Manuseio de forma estranha | Orientação, formação de chumbo, clinching, fixação, adesivo, depuração manual e ou requisitos de manuseio automatizado documentados. |
| Apoio do Conselho | Trilhos de painel, paletes, transportadores, furos de ferramentas, fiduciários e folga inferior revisto para cada etapa de inserção térmica e. |
| Proteção do processo | Mascaramento, escudos de calor, acessórios temporários ou seqenciamento usado apenas quando o projeto liberado e processo revisão require-los. |
| Plano de inspecção | SPI, AOI, raios X e métodos visuais colocados onde cada um pode observar a característica pretendida ou junta. |
| Teste a programação e | ICT, sonda voadora, carregamento de firmware e teste funcional incluído quando os procedimentos, arquivos, acessórios e limites estão disponíveis. |
O fluxo exato muda por design; esses estágios mostram as decisões que devem ser fechadas em vez de prescrever uma receita universal.
| 1. Arquivo e revisão | Reconciliar dados de fabricação, BOM, CPL, desenhos, informações mecânicas e instruções sem ajuste. |
|---|---|
| 2. Material e plano de ferramentas | Confirme o pacote, a placa, o estêncil, a pálete, o portador, a ferramenta de inserção, os requisitos de manipulação do dispositivo elétrico e. |
| Operações 3. SMT | Execute a impressão aprovada, colocando a sequência de refluxo e para cada lado povoado. |
| 4. THT e operações mecânicas | Insira, pressione, prenda componentes de formulário ou usando os controles de processo e de suporte selecionados. |
| 5. Solda secundária | Aplicar onda, solda manual seletiva ou onde as restrições térmicas e de acesso suportam o método. |
| 6. Inspeção e limpeza | Use a evidência de limpeza raios X e aprovada nos pontos de verificação relevantes. |
| 7. Teste de programação e | Execute o firmware liberado e procedimentos funcionais elétricos ou com limites definidos e registros. |
Uma seção de montagem de superfície pode passar AOI e ainda ser danificado durante uma inserção posterior, selective-solder ou operação manual. O planejamento misto da montagem conecta conseqentemente a exposição térmica, a força mecânica, o acesso e checkpoints de inspeção. Compare a base em SMT Assembly e Através do conjunto de hole, em seguida, use a rota mista para resolver suas interfaces.
O plano de processo final deve tornar visível a propriedade, a sequência e a evidência do e antes de uma compilação mista entrar em produção.
Use a rota quando o posicionamento automatizado e mecanicamente robusto ou conexões de alta potência devem coexistir no mesmo conjunto liberado.
Combine eletrônicos de controle densos com blocos de terminais, relés, conectores e interfaces acessíveis através de furos.
Coordenar grandes massas térmicas, dispositivos de energia, magnetismo, conexões de barramento e controle-lado SMT populações.
Conecte pacotes de alta densidade, conectores robustos e inspeção específica do projeto ou evidência de teste.
Integre circuitos SMT de precisão com conectores, controles mecânicos e calibração definida ou verificações funcionais.
Coloque pacotes de juntas ocultas dentro de uma rota que também inclui conectores, solda secundária ou.
Capture o aprendizado de primeira construção em ferramentas, sequência, registros de teste e de mão de obra antes de escalar.
Use essas respostas para definir a rota do processo sem assumir que todos os conjuntos mistos sigam uma sequência fixa.
Um conjunto misto combina famílias de processos, como SMT e através do buraco, ou adiciona operações manuais controladas por e de forma estranha. O recurso definidor é a necessidade de coordenar suas interfaces e de sequência.
Muitas vezes, mas não incondicionalmente. População lateral, peso do componente, adesivo, acesso à solda, limites térmicos, transportadores e operações mecânicas posteriores podem alterar a sequência aprovada.
A decisão depende da geometria de chumbo do componente e, manutenção da parte inferior, massa térmica da placa, liga, acesso, quantidade, requisitos de mão de obra e a evidência necessária para a aceitação.
Eles podem ser avaliados como parte da rota SMT. O padrão de terra BGA, impressão, refluxo e plano de inspeção de junta oculta deve permanecer compatível com as operações secundárias THT e que se seguem.
Fornecer dados de componentes aprovados, montagem e desenhos mecânicos, orientação, inserção ou requisitos de fixação, informações de ferramentas e inspeção ou critérios de teste, além do padrão PCB pacote de montagem.
Use as páginas conectadas para resolver as decisões de aceitação do BGA e antes do lançamento.
Compartilhe os arquivos PCB liberados, BOM, CPL, desenhos mecânicos e de montagem, além de programar os requisitos de teste e para que cada operação secundária SMT, THT e possa ser revisada em conjunto.