
In breve
L’ispezione del primo articolo PCBA deve dimostrare che un’unità identificata corrisponde a PCB, BOM, dati di piazzamento, disegno, firmware e pacchetto di prova rilasciati prima di proseguire il lotto pilota. Verifica prima la configurazione, poi meccanica, polarità, lavorazione e funzioni definite. Registra deviazioni, sostituzioni, rilavorazioni e punti aperti. L’accettazione vale solo per la configurazione e i controlli dichiarati.
- Ispezione separata del primo articolo dai controlli del primo pezzo a bordo nudo, pattuglie in corso e ispezione finale della spedizione perché ogni cattura un guasto differente.
- Congelare una linea di base di revisione per PCB dati, BOM, CPL, disegno di montaggio, firmware e istruzioni di prova prima di giudicare la tavola assemblata.
- Scrivere i controlli come caratteristica, requisito di origine, metodo, risultato, stato e prova invece di utilizzare una singola scatola "sembra buona".
- Trasportare deviazioni, alternanze, rilavorazioni e azioni aperte nella decisione di rilascio; un passaggio di primo articolo non è mai una conclusione di qualità universale.
Per lotti pilota e piccole serie ripetibili, consulta file, approvvigionamento e tempi nella pagina di assemblaggio PCB in piccola serie.
Ispezionare il primo identificato PCBA contro un prodotto rilasciato-e-processo di base prima che il resto del lotto pilota continui. Conferma PCB, BOM, CPL, disegno di montaggio, alternati approvati, firmware e prima le revisioni di istruzione di prova. Poi verifichi le caratteristiche meccaniche, l'identità del componente e orientamento, saldatura, versione programmata e funzioni definite. Registra risultati effettivi, deviazioni, rielaborazioni e problemi aperti; "FAI passato" da solo non è un record attuabile.
Che cosa risolve l’ispezione del primo articolo PCBA e che cosa non risolve?
Cattura la configurazione ripetibile e errori di interpretazione precoce; non dimostra capacità di processo a lungo termine, affidabilità o che ogni unità successiva si conforma. Un primo articolo può rivelare un obsoleto BOM, bobina sbagliata, parte ruotata, file di posizionamento non corrispondente, conflitto connettore-altezza, firmware errato o istruzioni di prova inutilizzabili prima che tali errori siano copiati attraverso il lotto pilota. La sua conclusione si applica solo alla configurazione identificata, percorso e controlli registrati.
| Verifica | Oggetto primario | Interroga le risposte | Cosa non può sostituire |
|---|---|---|---|
| Primo pezzo di Bare-board | Fabbricato PCB prima dell'assemblaggio | La scheda corrisponde ai dati di fabbricazione, disegno e Controlli concordati a bordo nudo? | Posizionamento dei componenti, saldatura, firmware o PCBA funzione. |
| Primo montaggio / primo articolo | Identificato per primo PCBA costruito dal setup previsto | Rilasciare dati, materiali, programmi, assemblaggio e I controlli definiti sono d'accordo? | Controllo del lotto in corso o accettazione della spedizione finale. |
| Pattuglia in corso | Unità e condizioni di processo durante la corsa | Il processo è andato alla deriva o ha materiale/setup cambiato dopo il primo articolo? | La revisione iniziale e impostazione baseline. |
| Ispezione finale | Lotto completato o spedizione | Fare unità finite e i record soddisfano il piano di accettazione finale? | Prevenzione precoce di un errore di configurazione ripetuto. |
La documentazione formale AS9102 si applica solo quando è richiesta da un programma aerospaziale, da un contratto o dal sistema qualità. Per un lotto pilota PCBA generico, usa una checklist specifica del prodotto senza farla passare per un rapporto di ispezione del primo articolo AS9102.
Quali revisioni devono coincidere prima di ispezionare il primo PCBA?
Abbinare ogni produzione e test input per l'identificatore di build prima di giudicare l'esecuzione fisica. Registrare il PCB parte e revisione, problema di fabbricazione-dati, BOM e lista del produttore approvata, file CPL/centroid, disegno di montaggio, stencil o problema paste-data quando controllato, programma della macchina, elenco di sostituzione approvato, firmware o ID di configurazione, istruzioni di prova e Limiti. Una scheda che supera un controllo funzionale contro un set di file sconosciuto non è un primo articolo utilizzabile.
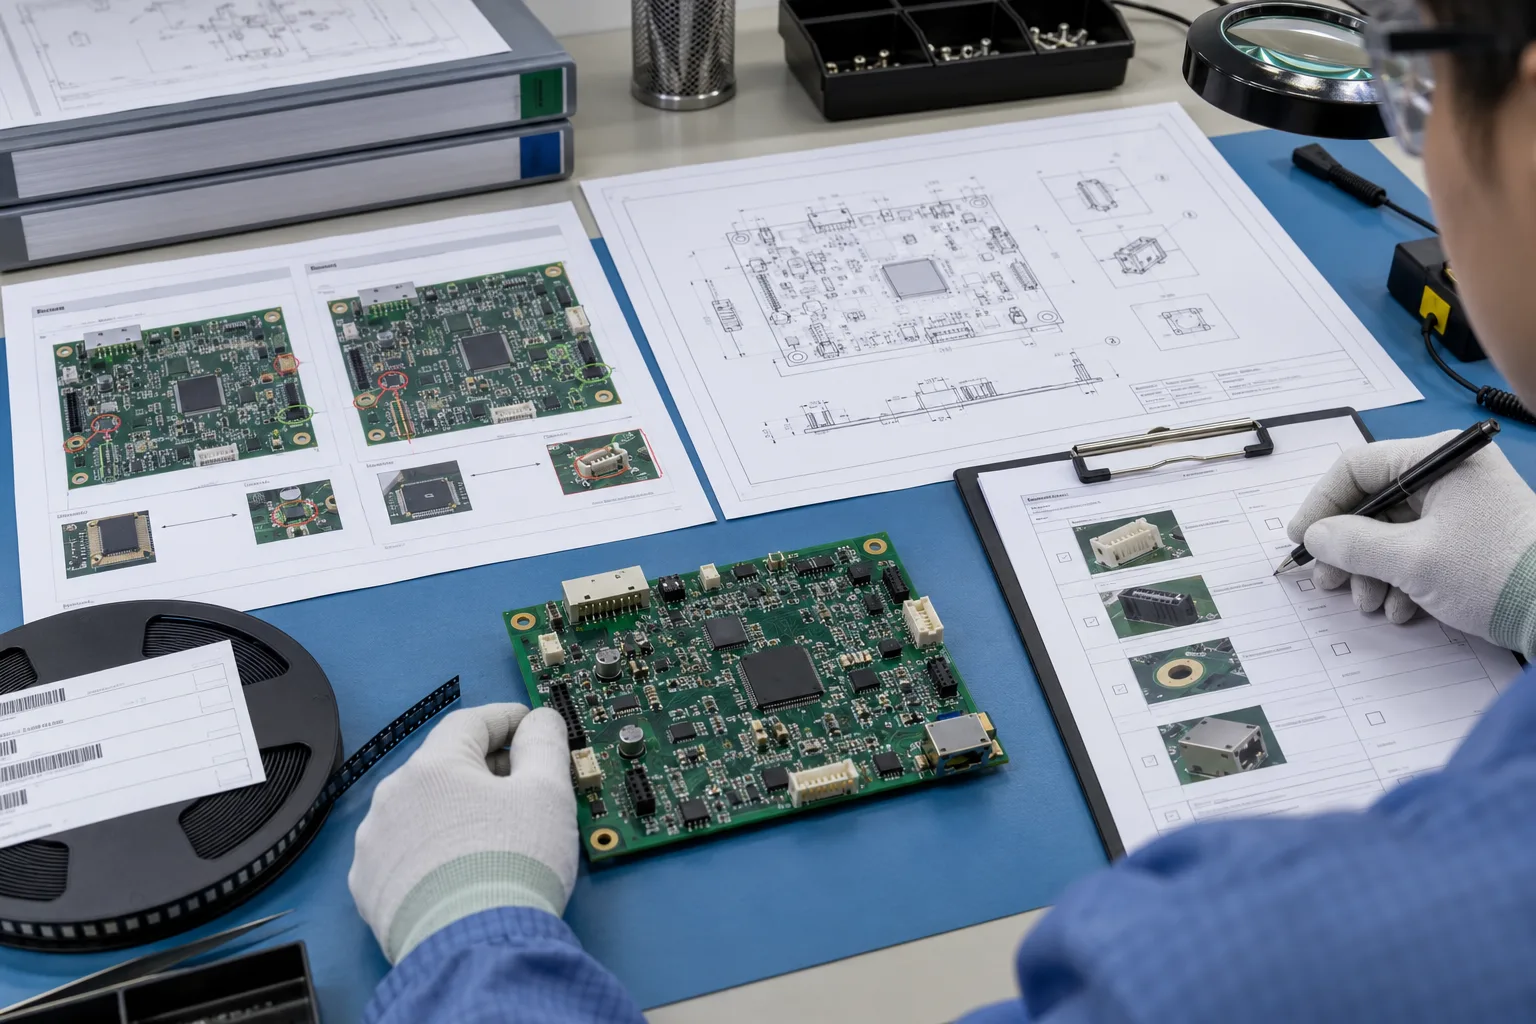
| Ingresso | Identità da registrare | Fisica o controllo incrociato digitale | Stop alla condizione |
|---|---|---|---|
| PCB | Numero di parte, revisione, identità del pannello/scheda | Outline, spessore o stack note quando applicabile, finitura, marcature, utensili e dimensioni critiche dal disegno | Identità del Consiglio o La funzione di disegno richiesta non corrisponde. |
| BOM / AVL | BOM problema, linea, produttore e parte ordinabile | Marcatura, confezione, valore, classificazione e stato supplente approvato | Sostituto non elencato, marcatura ambigua o pacchetto sbagliato. |
| CPL e disegno di montaggio | Problema del file o checksum e convenzione di visualizzazione | Designatore di riferimento, lato, X/Y, rotazione, perno 1, polarità e stato di non-fit | File di origine non sono d'accordo o L'orientamento non può essere risolto. |
| Elementi meccanici | Disegno e Problema hardware | Keying connettore, altezza, posti a sedere, fissaggio, distanziatore, dissipatore di calore e keepout | Fit, orientamento o hardware differisce dalla definizione rilasciata. |
| Firmware e prova | ID immagine/configurazione, sequenza di prova e revisione limite | Programma verificare il risultato e Controlli funzionali denominati | La versione è sconosciuta o I limiti sono cambiati senza una decisione registrata. |
Come si controllano polarità, orientamento dei componenti, connettori e parti meccaniche?
Risolvere ogni caratteristica direzionale da una sorgente denominata, quindi ispezionare l'assemblaggio effettivo allo stesso orientamento di visualizzazione. Utilizzare il disegno dell'assembly e scheda tecnica componente per bande a diodi, catodo LED, polarità elettrolitica, pin IC 1, orientamento transistor e keying del connettore. Controllare la rotazione CPL solo dopo aver confermato la sua coordinata e convenzione sul lato inferiore. serigrafia è un utile segnale visivo, non l'unica autorità quando è in conflitto con i dati rilasciati.
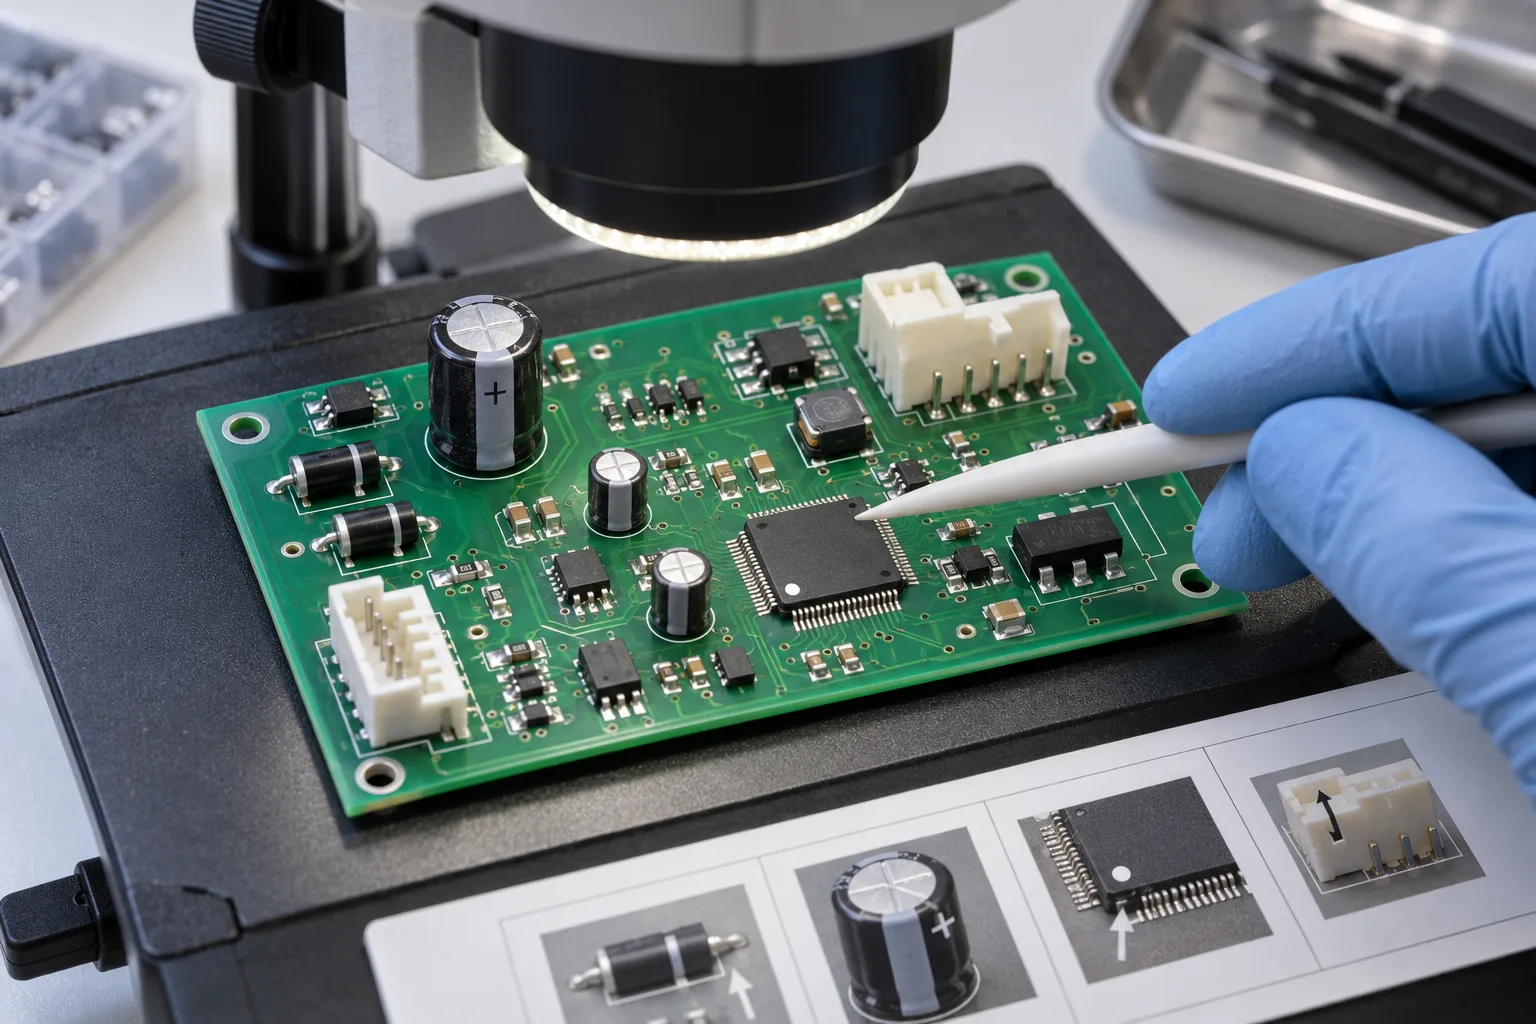
Per connettori e parti meccaniche, ispezionare più di presenza. Record lato, direzione chiave, posti a sedere, complanarità o stato di inserimento a seconda dei casi, spazio di accoppiamento, altezza del corpo, accesso al fermo e qualsiasi rapporto con l'involucro o dispositivo. Quando una dimensione è importante, nominare la sua caratteristica di disegno, metodo e risultato; non usare una tolleranza universale inventata.
Come diventano controlli eseguibili dimensioni, aspetto, saldatura, firmware e funzione?
Scrivi ogni riga come requisito, fonte, metodo, risultato e disposizione. “Controllare la saldatura” non è eseguibile. “Ispezionare i pin J4 ai criteri di accettazione dell’assemblaggio concordati; record pass/fail e riferimento di immagine per qualsiasi anomalia” è. Una riga di dimensione ha bisogno della sua caratteristica di disegno e strumento di misurazione. Una riga del firmware ha bisogno dell'ID dell'immagine previsto e metodo di verifica. Una fila funzionale ha bisogno di stimolo, condizione, risposta misurata, unità e limite.
| Zona | Controlla l'elemento | Metodo e record | Decisione |
|---|---|---|---|
| Dimensioni | Scheda con nome, connettore o caratteristica hardware dal disegno | Requisiti di registrazione, strumento, valore effettivo e unità | Passare solo contro la tolleranza citata. |
| Aspetto | Danni, contaminazione, marcatura, rivestimento o condizione hardware | Ispezione visiva/ingrandita con posizione e riferimento dell'immagine per anomalie | Utilizzare il criterio di prodotto/lavorazione definito. |
| Saldatura | Giunti selezionati, riempimento through-hole, polarità sensibile e piano di ispezione nascosto-joint | Registrare la fonte di accettazione applicabile, il metodo e risultato; utilizzare i raggi X solo dove specificato e adatto | Non dedurre articolazioni non osservate da un passaggio visivo generale. |
| Programmazione | Dispositivo, firmware/ID di configurazione e verificare l'operazione | Registra l'identificatore/checksum del file, strumento o revisione stazione e verificare il risultato | Tenere premuto quando la versione caricata non può essere tracciata. |
| Funzione critica | Potenza, comunicazione, I/O o comportamento relativo alla sicurezza | Stato di registrazione, stimolo, valore effettivo/risposta e limite | Una luce accesa non sostituisce funzioni definite. |
Che cosa va misurato su ogni primo articolo?
Misurare le caratteristiche che il disegno, il rischio di prodotto e Lo scopo del pilota si identifica come decisivo; non inventare una lista universale o quantità del campione. I candidati tipici includono l'altezza del connettore e, il rapporto tra foro di montaggio, l'hardware montato, l'accesso al punto di prova e. La lista di controllo dovrebbe specificare perché ogni caratteristica conta e da dove proviene la sua tolleranza.
Come si registrano deviazioni, sostituzioni, rilavorazioni e punti aperti?
Tienili come record separati e visibili collegati all'unità interessata e decisione di rilascio. Un componente sostitutivo ha bisogno di BOM linea, originale e numero di parte del produttore proposto, differenza rilevante e riferimento di autorizzazione. Una deviazione ha bisogno del requisito insoddisfatto, quantità interessata o identità, disposizione temporanea, proprietario e Scadenza o condizione di chiusura. La rilavorazione ha bisogno del difetto originale, dell'operazione, del riferimento del materiale/processo, dell'operatore o stazione, ispezione e risultato del retest.
Un problema aperto può essere compatibile con una continuazione pilota limitata quando il rischio, il contenimento, le unità interessate e la prossima decisione è esplicita. Non può scomparire silenziosamente dietro “il primo articolo passato”. Contrassegna il risultato come passaggio, passaggio condizionale, tenere o Fallimento, e Scrivi esattamente ciò che ogni stato autorizza.
Com’è una checklist del primo articolo PCBA pronta all’uso?
Usa un'intestazione per la configurazione, una riga per ogni controllo e Una sezione per le eccezioni e Rilascio. La seguente struttura può essere copiata in un foglio di calcolo o modulo di ispezione e esteso con caratteristiche specifiche del prodotto.
Intestazione: Progetto / ID PCBA [ ] | ID unità o pannello [ ] | Rev. PCB [ ] | Rev. BOM/AVL [ ] | Rev./checksum CPL [ ] | Rev. disegno di assemblaggio [ ] | ID firmware/configurazione [ ] | Rev. istruzione/limiti di prova [ ] | Data/percorso di fabbricazione [ ].
Riga di controllo: N. [ ] | Caratteristica o riferimento [ ] | Requisito fonte e revisione [ ] | Metodo/strumento [ ] | Risultato atteso o limite [ ] | Risultato effettivo [ ] | Stato [superato/fallito/non eseguito] | Evidenza/riferimento [ ] | Ispettore/data [ ].
Riga eccezione: Tipo [deviazione/sostituzione/rilavorazione/punto aperto] | Descrizione [ ] | Unità/quantità interessata [ ] | Autorizzazione o procedura [ ] | Ispezione/nuova prova [ ] | Responsabile e data chiusura [ ] | Effetto sul rilascio [ ].
Disposizione: [rilascio / rilascio condizionato / blocco / fallimento] | Configurazione e quantità coperte [ ] | Punti non chiusi [ ] | Responsabile decisione/data [ ].
Quando va ripetuto il controllo del primo articolo?
Ripetere i controlli interessati ogni volta che una modifica può invalidare le prove utilizzate per il rilascio. I trigger possono includere PCB o BOM revisione, una nuova alternativa, cambiato posizionamento o programma di ispezione, stencil o cambio processo-route, linea o spostamento utensili, modifica firmware/test-limit, o correzione di un primo articolo non riuscito. Registrare perché un o Ripetizione parziale è sufficiente; non trattare il passaggio originale come permanente.
Utilizzare il lista di controllo del disegno di montaggio per rimuovere le note di orientamento ambigue e il posizionamento-dati preflight per riconciliare le coordinate prima della costruzione del pilota. Per l'ispezione specifica del progetto e pianificazione del test, collegare la checklist completata a PCB ispezione e test piuttosto che inviare un RFQ da questa guida.
Informazioni sull'autore
PCBArise Electronics
PCBArise Elettronica pubblica questa guida per aiutare la progettazione e NPI i team preparano file di produzione più chiari. I requisiti per qualsiasi build reale sono confermati dal suo attuale pacchetto di progettazione.
FAQ
Domande comuni
L’ispezione del primo articolo PCBA equivale all’ispezione finale?+
No. L'ispezione del primo articolo controlla il primo assemblaggio identificato e la sua configurazione di costruzione prima che il lotto pilota continui. o la spedizione contro il piano di accettazione finale. I due checkpoint hanno tempistiche diverse, portata e prove.
Il superamento del primo articolo PCBA dimostra l’affidabilità del progetto?+
No. Dimostra che la configurazione dichiarata ha soddisfatto i controlli registrati sull'articolo identificato. Non dimostra affidabilità a lungo termine, capacità di processo, conformità normativa, funzioni non testate o Conformità di ogni unità successiva.
Quali revisioni vanno inserite nel rapporto del primo articolo PCBA?+
Registrare il PCB e Problema di fabbricazione-dati, BOM/AVL, CPL o dati di centroide, disegno di montaggio, stencil controllato o programma della macchina quando pertinente, deviazioni approvate e sostituzioni, firmware/configurazione, istruzioni di prova e revisione limite.
Come vanno indicate le sostituzioni dei componenti nella checklist?+
Elencare il BOM linea, originale e numero di parte del produttore sostitutivo, riferimenti interessati, elettrico pertinente, pacchetto, marcatura, umidità o Differenze termiche, riferimento di autorizzazione e qualsiasi ispezione aggiunta o test. Non nascondere mai un sostituto dietro una scatola passa-materiale generale.
Quante schede servono per l’ispezione del primo articolo PCBA?+
Non esiste una quantità universale per ogni PCBA. Definire la quantità di primo articolo dall'acquisto o requisito di qualità, pannellizzazione, rischio di prodotto, percorso di costruzione e scopo del pilota. Indicare l'unità esatta o Identità del pannello coperte invece di prendere in prestito un numero di campione non supportato.
Riferimenti tecnici
Fonti utilizzate per questa guida
Queste fonti spiegano gli standard, i materiali o i dettagli del processo discussi sopra. Controlla la revisione corrente quando li applichi a un nuovo design.
- Global Electronics Association lista di controllo del processo di assemblaggio rigido della scheda stampata
- SAE AS9102C ambito FAI aerospaziale formale e confine di documentazione
- Laboratorio NASA ispezione a circuito stampato e contesto di controllo qualità
- PCBA Configurazione del primo articolo del pilota-lotto Partner e Controlli di svincolo
- XFPCB configurazione del primo pezzo, polarità e registri di ispezione
- Elecrow basato sul rischio PCBA Verifica del primo articolo
- Associazione Elettronica Globale — 2026 lavoro di norme sull'assemblaggio, ispezione e tracciabilità