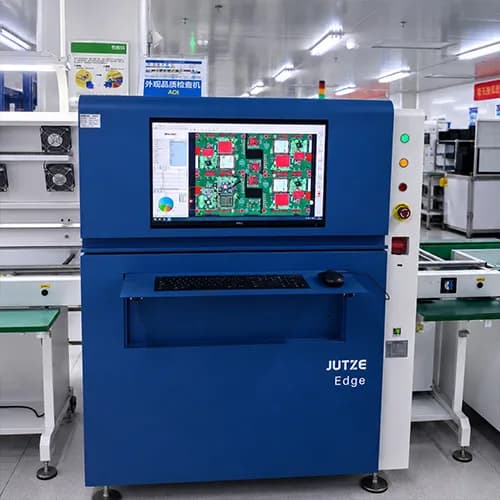
AOI Ispezione
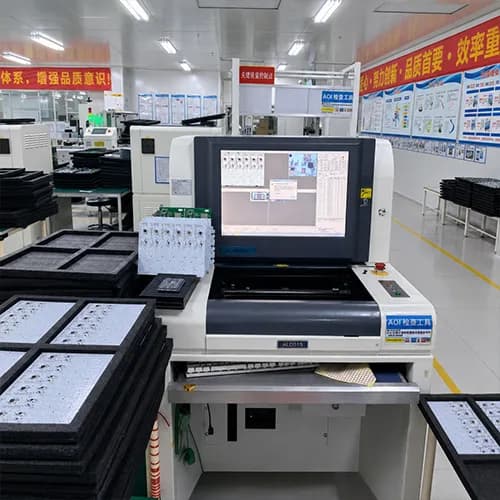
3D AOI controlla il posizionamento visibile, la polarità, la presenza dei componenti e caratteristiche di saldatura-joint. Copertura e i limiti sono confermati per la linea selezionata e progetto.
Il controllo qualità collega materiali in ingresso, revisioni di produzione, risultati delle ispezioni e gestione dei difetti. Definisci le unità coperte da ogni registro e come correggere i difetti prima della spedizione. Per scegliere ICT, sonde mobili o prove funzionali, consulta la pagina dedicata ai test.
L'immagine mostra un compito di ispezione tipico; i passaggi seguenti spiegano i controlli separati per concordare la tua build, dai materiali in arrivo fino al rilascio finale.
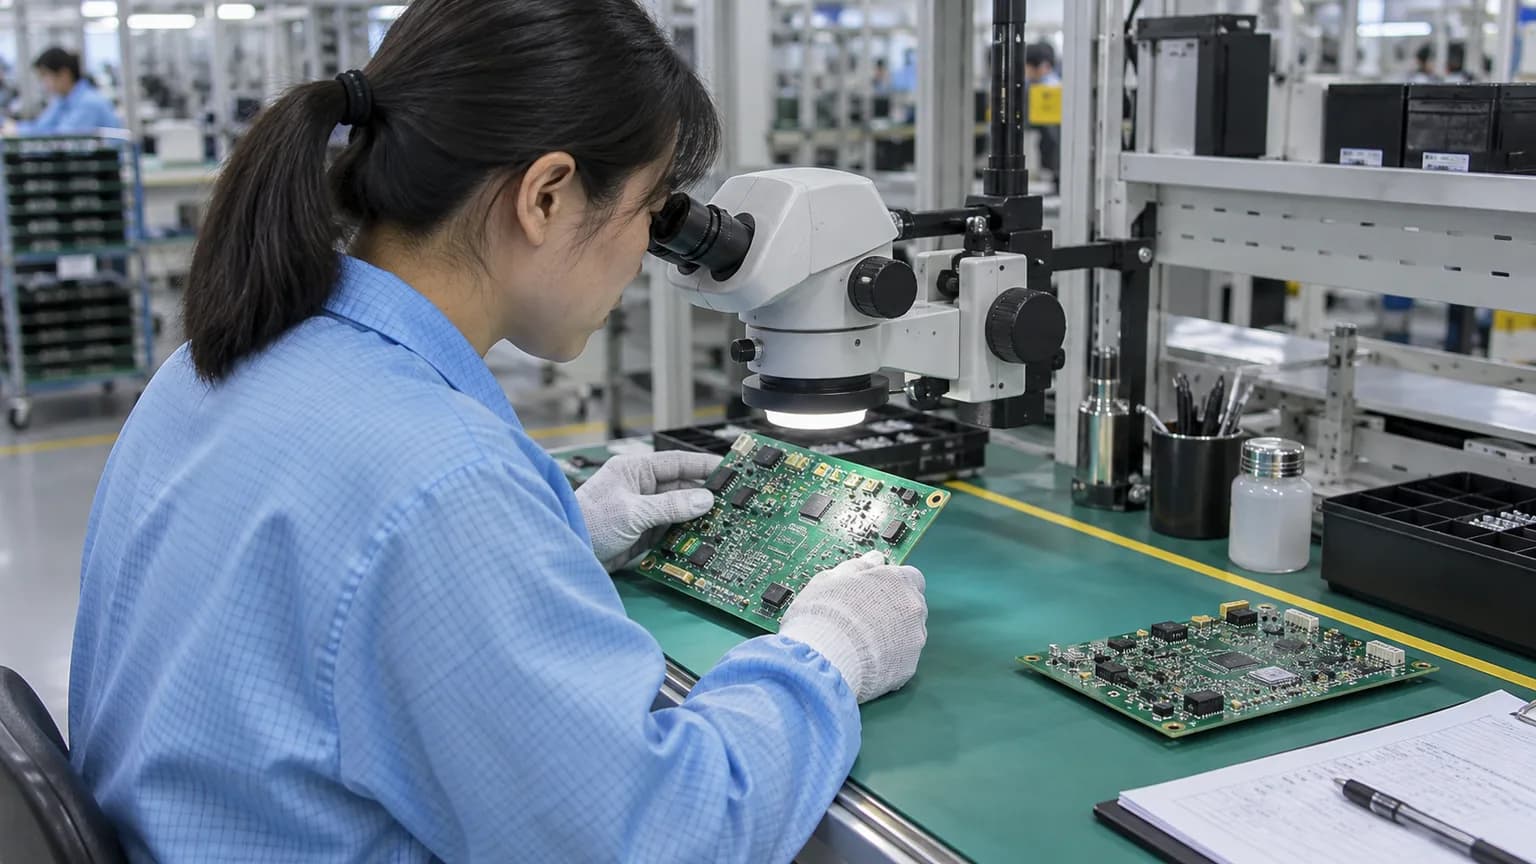 AI-generated illustration / AI 示意图 — Non raffigura stabilimenti PCBArise, prodotti di clienti, fotografie di ispezione, misurazioni o documenti di progetto.
Ispezione in arrivo
Controllare materiali, componenti, etichette, quantità, imballaggi e documentazione del progetto.
Controllo di processo
Controllo fabbricazione, stampa di saldatura-incolla, posizionamento, riflusso e requisiti di processo concordati.
Ispezione e test
Applica SPI, AOI, X-Ray, test elettrici, ICT o FCT secondo la portata concordata.
Ispezione finale
Confermare la lavorazione, l'etichettatura, la documentazione, l'imballaggio e requisiti di rilascio della spedizione.
Registrazioni
Mantenere la produzione concordata, ispezione e record di prova per il progetto.
Rilascio spedizione
Rilascio solo dopo l'accettazione finale e i requisiti di imballaggio sono soddisfatti.
Collega revisione della scheda, lotti dei materiali, risultati delle ispezioni e difetti aperti alla stessa produzione. Un risultato di prova descrive una verifica; il registro qualità indica le unità interessate e come sono stati gestiti gli esiti negativi. Questa pagina tratta tale registrazione e le azioni successive.
Solo un modello: non contiene dati di clienti, misurazioni o ispezioni eseguite da PCBArise. Concordate prima della produzione quali registri accompagneranno l’ordine.
| Registro | Identificazione minima | Interpretazione |
|---|---|---|
| Identificazione della produzione | Identificativo scheda, revisione hardware, revisione BOM e lotti dei materiali | Indica a quali unità e configurazione si riferiscono le verifiche successive. |
| Ispezione o collaudo | Metodo, versione della procedura, limiti di accettazione, risultato e data | Un esito positivo riguarda le verifiche registrate; non dimostra le funzioni del prodotto non sottoposte a prova. |
| Difetto e azioni successive | Unità interessata, riferimento, rilievo, azione e risultato della nuova verifica | Mantenete il collegamento tra guasto iniziale, correzione e nuova verifica; non sostituitelo con un esito positivo privo di spiegazione. |
Ispezione e I metodi di prova sono selezionati in base al tipo di pacchetto, al rischio di processo, all'accesso ai test e Il piano di accettazione concordato.
3D AOI controlla il posizionamento visibile, la polarità, la presenza dei componenti e caratteristiche di saldatura-joint. Copertura e i limiti sono confermati per la linea selezionata e progetto.
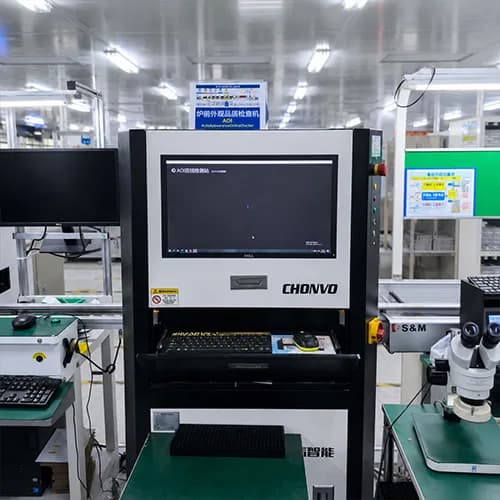
3D SPI controlli saldatura-incolla altezza, area e volume prima del posizionamento. La ricetta di ispezione e I limiti di accettazione sono definiti per l'assemblaggio rilasciato.
I raggi X esaminano le articolazioni nascoste sotto BGA, QFN e Pacchetti CSP quando il piano di ispezione concordato richiede prove sotto la superficie.
Prova elettrica o volo sonda controlli si apre, pantaloncini e continuità netta. ICT è disponibile con un adeguato letto-di-unghie o Copertura di volo-sonda.
Test funzionale, invecchiamento opzionale e la scansione di confine è selezionata secondo le procedure approvate, gli impianti e criteri di accettazione.
L'ispezione di fabbricazione supporta la verifica del processo prima dell'assemblaggio o Rilascio finale.
La tracciabilità è pianificata dalla configurazione rilasciata e il progetto concordato, la struttura e portata di sourcing. Livello record, ritenzione, recupero e la responsabilità del controllo delle modifiche viene confermata prima del rilascio; non sono implicite da un'etichetta di servizio generica.
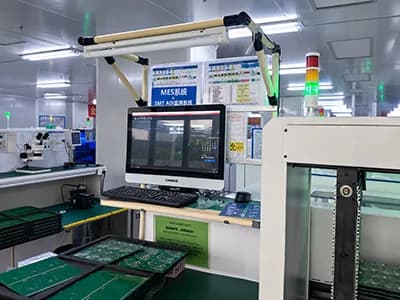
I lotti di materiale possono essere associati alla produzione concordata e registri di ispezione.
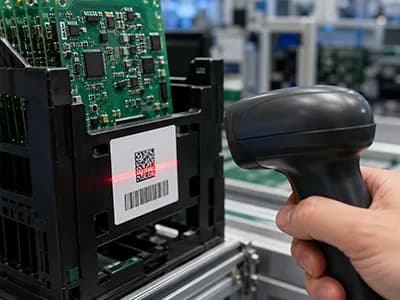
I record dei componenti seguono il modello di sourcing e requisiti di tracciabilità concordati.
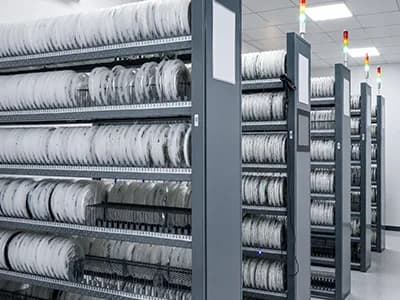
Ispezione e i rapporti di prova possono essere mantenuti secondo l'ambito di documentazione concordato.
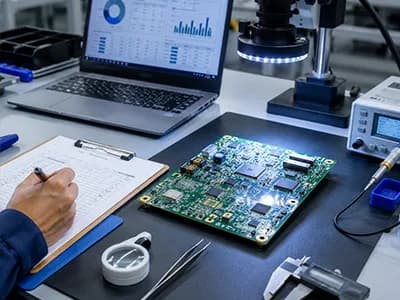
Fabbricazione e I dati di ispezione supportano la revisione delle azioni correttive specifiche del progetto.
IPC Classe 2 è comunemente specificato per l'industria generale e prodotti commerciali. IPC Classe 3 può essere specificato per prodotti che richiedono maggiore affidabilità e criteri di accettazione più esigenti.
La classe di accettazione richiesta deve essere confermata prima della quotazione e produzione perché può influenzare le regole di progettazione, l'ispezione, la documentazione, la resa e costo.
I certificati pubblicati ISO 9001 e ISO 14001 indicano Zhongshan Wenquan Electronic Manufacturing Co., Ltd. per la lavorazione PCBA. Non certificano ogni sito produttivo o prodotto. Consulta titolare, stabilimento, validità e campo di applicazione nella pagina delle certificazioni.
Fabbricazione e i requisiti di ispezione sono definiti prima del rilascio della produzione.
Ispezione e i metodi di prova sono selezionati secondo il pacchetto, il processo e requisiti di accettazione.
Processo e i requisiti di documentazione possono essere trasportati attraverso il rilascio di produzione approvato.
Dichiarazioni applicabili, norme e i documenti di qualità vengono rivisti in base ai requisiti del progetto.
Documenti di qualità
I documenti ISO pubblicati indicano Zhongshan Wenquan Electronic Manufacturing Co., Ltd. e il suo stabilimento PCBA di Zhongshan. Non certificano tutti gli stabilimenti, i servizi o i prodotti PCBArise.
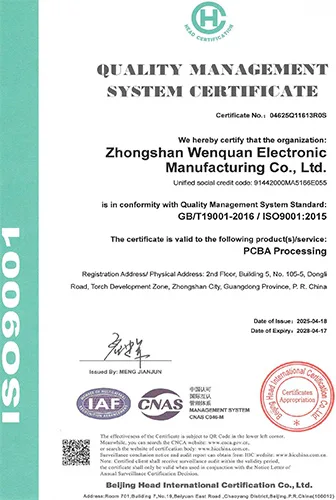
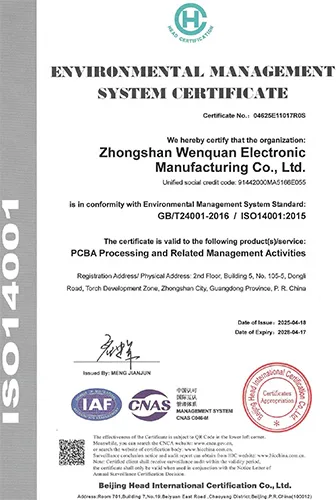
Si tratta di certificati di sistemi di gestione, non di certificati di prodotto o COA di lotto. Al momento non sono pubblicati qui rapporti di ispezione né COA di lotto.
Invia i tuoi criteri di accettazione, le procedure di test e file di progetto per la revisione tecnica.