
En bref
Le contrôle du premier article PCBA doit démontrer qu’une carte identifiée correspond au PCB, à la BOM, au fichier de placement, au plan, au firmware et au dossier de test libérés avant de poursuivre le lot pilote. Vérifiez d’abord la configuration, puis la mécanique, la polarité, la qualité d’exécution et les fonctions définies. Consignez écarts, substitutions, retouches et points ouverts. L’acceptation ne couvre que la configuration et les contrôles indiqués.
- Séparez l'inspection du premier article des contrôles du premier article à bord nu, patrouillez dans le processus d'inspection de l'expédition finale et parce que chacun détecte une défaillance différente.
- Congelez une ligne de base de révision pour les instructions de test PCB, BOM, CPL, assemblage, firmware et avant de juger la carte assemblée.
- Écrivez les contrôles comme caractéristique, exigence de la source, méthode, résultat, état et évidence au lieu d'utiliser une seule boîte "semble bien".
- Transportez les écarts, les alternatives, retravaillez les actions ouvertes et dans la décision de libération; un premier passage d'article n'est jamais une conclusion de qualité universelle.
Pour des lots pilotes et petites séries reproductibles, consultez fichiers, achats et délais sur la page d’assemblage de PCB en petite série.
Inspectez le premier PCBA identifié par rapport à une ligne de base du processus produit-et avant que le reste du lot pilote ne continue. Confirmer PCB, BOM, CPL, dessin d'assemblage, suppléants approuvés, firmware et Ensuite, vérifiez les caractéristiques mécaniques, l'identité des composants et orientation, soudure, version programmée et Fonctions définies. Enregistrer les résultats réels, les écarts, retravailler et questions ouvertes; "FAI passé" seul n'est pas un record actionnable.
Que résout le contrôle du premier article PCBA — et que ne résout-il pas ?
Il attrape les erreurs d'interprétation de configuration reproductibles et tôt; il ne prouve pas la capacité de processus à long terme, la fiabilité ou que chaque unité ultérieure se conforme. Un premier article peut révéler une instruction de test obsolète BOM, une mauvaise bobine, une partie tournée, un fichier de placement mal adapté, un conflit connecteur-hauteur, un firmware incorrect ou avant que ces erreurs ne soient copiées sur le lot pilote. Sa conclusion ne s'applique qu'à la configuration identifiée, les vérifications de l'itinéraire et enregistrées.
| Vérifier | Objet principal | Question à laquelle il répond | Ce qu’il ne peut pas remplacer |
|---|---|---|---|
| Bare-board première pièce | Fabrication PCB avant assemblage | Est-ce que la carte correspond aux données de fabrication, en dessinant et a accepté les contrôles de la carte nue? | Placement des composants, soudure, fonction firmware ou PCBA. |
| Premier assemblage / premier article | Première identification PCBA construite à partir de la configuration prévue | Les données publiées, les matériaux, les programmes et les contrôles définis par l'assemblage et sont-ils d'accord? | Contrôle de lot en cours ou acceptation de l'expédition finale. |
| Patrouille en cours de fabrication | Unités et conditions de processus pendant la course | Le processus dérivé ou a-t-il changé de matériau / configuration après le premier article? | La révision initiale et setup baseline. |
| Inspection finale | Lot terminé ou | Les enregistrements et des unités finies respectent-ils le plan d'acceptation finale? | Prévention précoce d'une erreur d'installation répétée. |
La documentation formelle AS9102 ne s’applique que lorsqu’un programme aéronautique, un contrat ou le système qualité l’impose. Pour un lot pilote PCBA général, utilisez une liste propre au produit sans laisser entendre qu’il s’agit d’un rapport de contrôle premier article AS9102.
Quelles révisions doivent correspondre avant de contrôler le premier PCBA ?
Associez chaque entrée de test de fabrication et à l'identifiant de construction avant de juger de la fabrication physique. Enregistrer le PCB partie et révision, problème des données de fabrication, BOM et liste de fabricant approuvée, fichier CPL/centroïde, dessin d'assemblage, pochoir ou problème de paste-data lorsqu'il est contrôlé, programme machine, liste de substitution approuvée, firmware ou ID de configuration, instruction de test et Limites. Une carte qui passe une vérification fonctionnelle contre un ensemble de fichiers inconnus n'est pas un premier article utilisable.
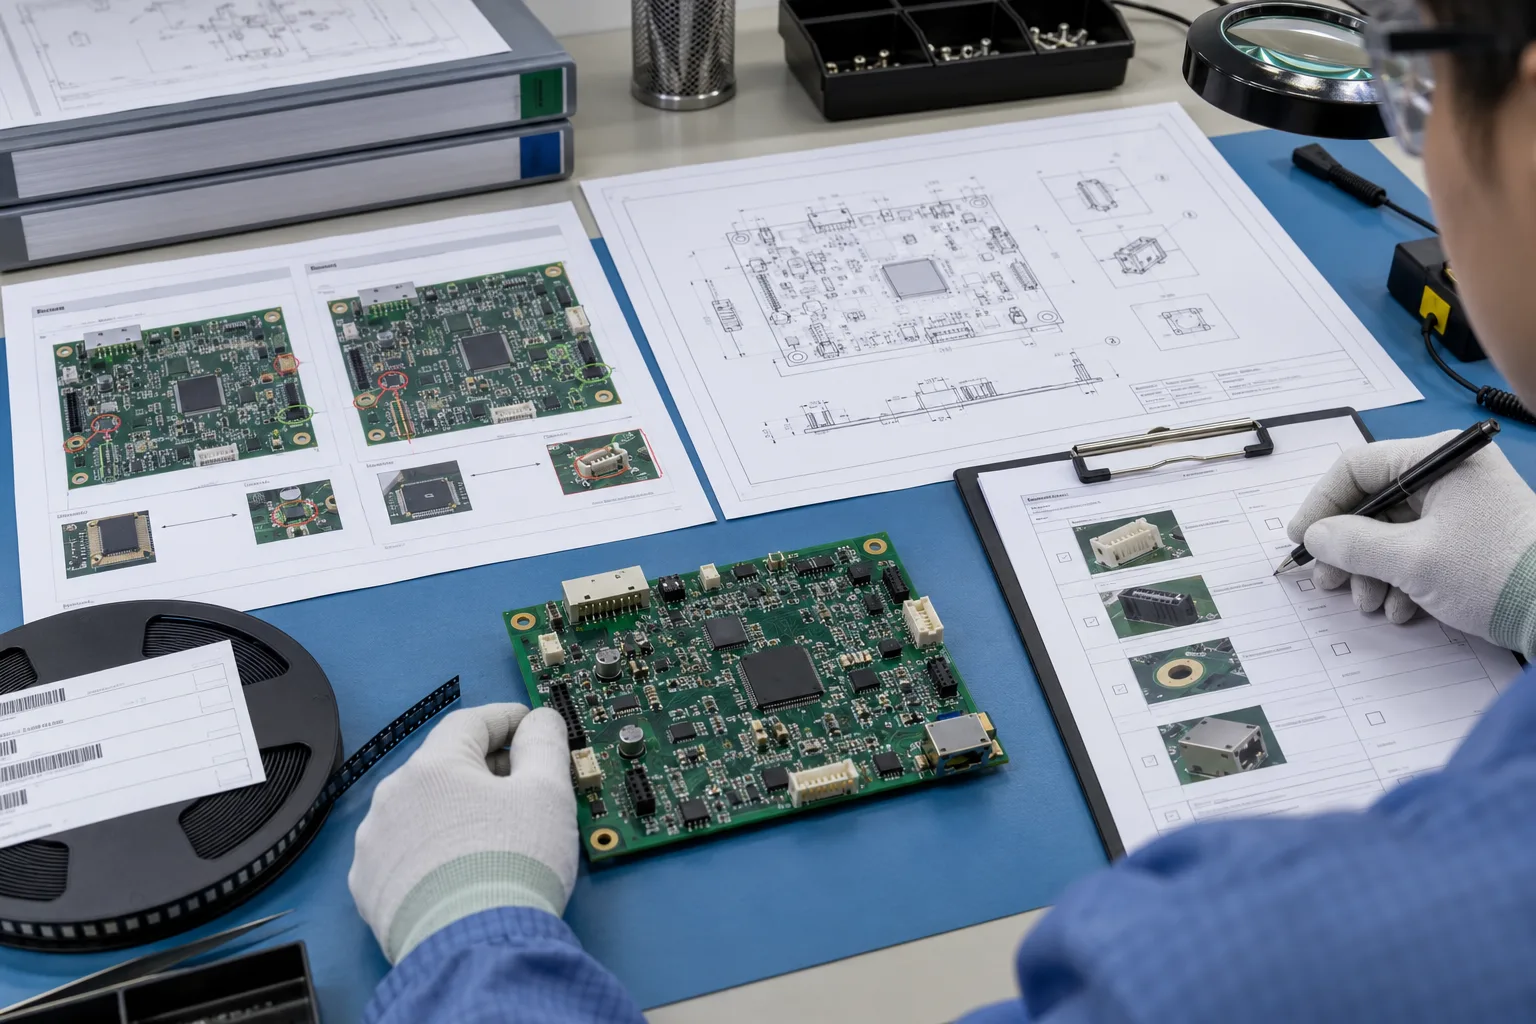
| Contributions | Identité à enregistrer | Vérification croisée numérique physique ou | Condition d'arrêt |
|---|---|---|---|
| PCB | Numéro de pièce, révision, identité du panneau/du tableau | Esquisse, épaisseur ou note de pile le cas échéant, finition, marquages, outillage et dimensions critiques à partir du dessin | La fonction de dessin requise ou ne correspond pas. |
| BOM / AVL | BOM émission, ligne, fabricant et partie commandable | Marquage des pièces, emballage, valeur, cote et approuvé statut alternatif | Substitut non répertorié, marquage ambigu ou mauvais paquet. |
| Dessin d'assemblage CPL et | Problème de fichier ou checksum et visualing convention | Désignation de référence, côté, X/Y, rotation, broche 1, polarité et | Les fichiers sources en désaccord avec l'orientation ou ne peuvent pas être résolus. |
| Articles mécaniques | Problème matériel de dessin et | Clé de connecteur, hauteur, assise, fixation, entretoise, dissipateur de chaleur et keepout | Fit, orientation Le matériel ou diffère de la définition publiée. |
| Firmware et test | ID d'image/configuration, révision de limite de séquence de test et | Programme vérifier le résultat et nommé contrôles fonctionnels | Les limites ou ont été modifiées sans décision enregistrée. |
Comment vérifier polarité, orientation des composants, connecteurs et pièces mécaniques ?
Résoudre chaque fonction directionnelle à partir d'une source nommée, puis inspecter l'assemblage réel à la même orientation de visualisation. Utilisez la fiche technique du composant et pour les bandes de diodes, les cathodes LED, la polarité électrolytique, la broche IC 1, l'orientation du transistor et. Vérifiez la rotation CPL uniquement après avoir confirmé sa convention de coordonnées et.
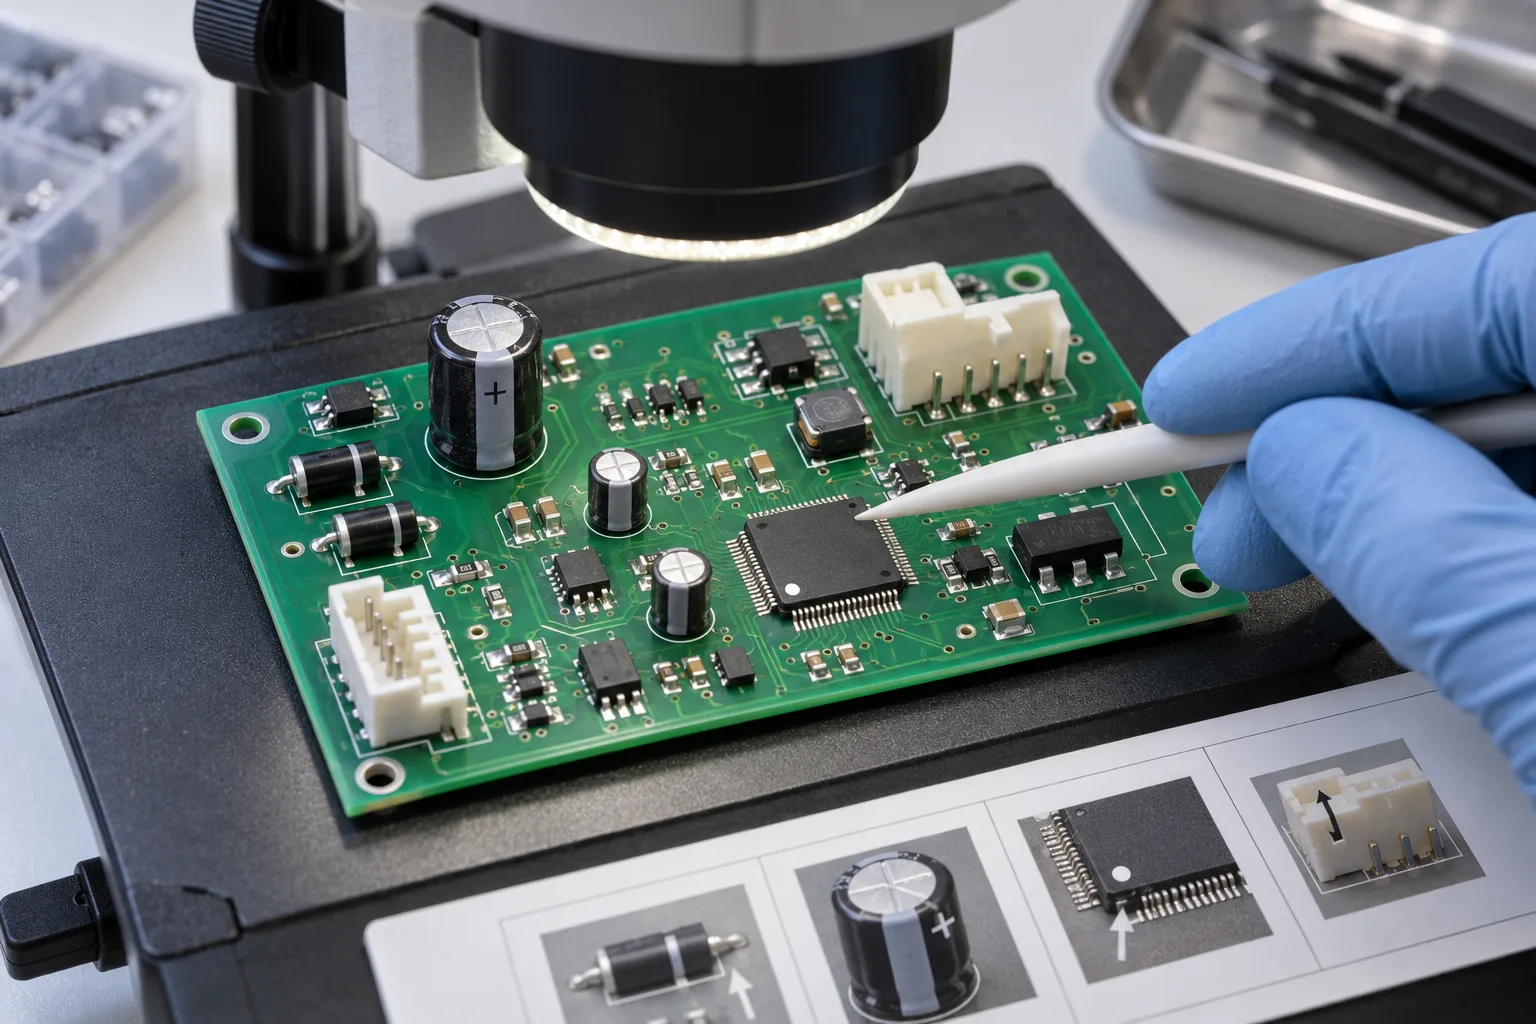
Pour les connecteurs et pièces mécaniques, inspecter plus que la présence. côté d'enregistrement, direction principale, sièges, coplanarité ou état d'insertion selon le cas, jeu d'accouplement, hauteur du corps, accès au verrou et toute relation avec l'enceinte ou Lorsqu'une dimension est importante, nommez sa caractéristique de dessin, et résultat; ne pas utiliser une tolérance universelle inventée.
Comment transformer dimensions, aspect, brasage, firmware et fonctions en contrôles exécutables ?
Écrivez chaque ligne comme exigence, source, méthode, résultat, disposition et. “Vérifier la soudure » n'est pas exécutable. « Inspecter les broches J4 selon les critères d'acceptation d'assemblage convenus ; enregistrer la réussite/échec et référence de l'image pour toute anomalie » est. Une ligne de dimension a besoin de sa caractéristique de dessin et outil de mesure. Une ligne de firmware a besoin de l'ID d'image attendu et méthode de vérification. Une ligne fonctionnelle a besoin de stimulus, d'état, de réponse mesurée, d'unité et limite.
| Zone | Cocher l'article | Méthode et record | Décision |
|---|---|---|---|
| Dimensions | Nommé carte, connecteur ou matériel caractéristique de dessin | Besoin d'enregistrement, outil, valeur réelle et unité | Passe seulement contre la tolérance citée. |
| Apparence | Dommages, contamination, marquage, revêtement État du matériel ou | Inspection visuelle / agrandie avec référence d'image de l'emplacement et pour les anomalies | Utilisez le critère produit/travail défini. |
| Soudage | Joints sélectionnés, remplissage par trou, plan d'inspection à joint caché sensible à la polarité et | Enregistrer la source d'acceptation applicable, méthode et résultat; n'utiliser la radiographie que si et convient | Ne pas déduire les articulations non observées d'une passe visuelle générale. |
| Programmation | ID du périphérique, firmware/configuration et vérifier le fonctionnement | Enregistrer l'identifiant du fichier / checksum, outil ou révision de la station et vérifier le résultat | Maintenez la touche lorsque la version chargée ne peut pas être tracée. |
| Fonction critique | Puissance nommée, communication, comportement lié à la sécurité des E/S ou | État d'enregistrement, stimulus, valeur réelle / limite de réponse et | Une lumière allumée n'est pas un substitut aux fonctions définies. |
Que faut-il mesurer sur chaque premier article ?
Mesurer les caractéristiques que le dessin, risque de produit et but pilote identifier comme critique; ne pas inventer une liste universelle ou quantité de l'échantillon. Les candidats typiques incluent la position du connecteur et hauteur, rapport de trou de montage, quincaillerie équipée, jeux contrôlés et La liste de contrôle doit indiquer pourquoi chaque caractéristique est importante. et D’où sa tolérance.
Comment consigner écarts, substitutions, retouches et points ouverts ?
Conservez-les en tant qu'enregistrements distincts et visibles liés à la décision de libération de l'unité affectée et. Une composante de remplacement a besoin de BOM ligne, original et numéro de pièce du fabricant proposé, différence pertinente et référence d'autorisation. Un écart a besoin de l'exigence non satisfaite, la quantité affectée ou identités, disposition temporaire, propriétaire et Expiration ou La remise en état nécessite le défaut d'origine, l'opération, la référence de matériel/processus, l'opérateur ou station, inspection et retest result.
Une question ouverte peut être compatible avec une poursuite pilote limitée lorsque son risque, confinement, unités touchées et prochaine décision sont explicites. Il ne peut pas disparaître silencieusement derrière « premier article passé. » Marquer le résultat comme pass, Pass conditionnel, hold ou Échec, et écrivent exactement ce que chaque statut autorise.
À quoi ressemble une liste du premier article PCBA directement utilisable ?
Utilisez un en-tête pour la configuration, une ligne par contrôle et une section pour les exceptions et libération. La structure suivante peut être copiée dans une feuille de calcul ou formulaire d'inspection et étendu avec des caractéristiques spécifiques au produit.
En-tête : Projet / ID PCBA [ ] | ID unité ou panneau [ ] | Rév. PCB [ ] | Rév. BOM/AVL [ ] | Rév./checksum CPL [ ] | Rév. plan d’assemblage [ ] | ID firmware/configuration [ ] | Rév. instruction/limites de test [ ] | Date/gamme de fabrication [ ].
Ligne de contrôle : N° [ ] | Caractéristique ou repère [ ] | Exigence source et révision [ ] | Méthode/outil [ ] | Résultat attendu ou limite [ ] | Résultat réel [ ] | État [conforme/non conforme/non testé] | Preuve/référence [ ] | Contrôleur/date [ ].
Ligne d’exception : Type [écart/substitution/reprise/point ouvert] | Description [ ] | Unité/quantité concernée [ ] | Autorisation ou procédure [ ] | Contrôle/nouvel essai [ ] | Responsable et date de clôture [ ] | Effet sur libération [ ].
Décision : [libérer / libérer sous conditions / bloquer / refuser] | Configuration et quantité couvertes [ ] | Points non clos [ ] | Décideur/date [ ].
Quand faut-il répéter le contrôle du premier article ?
Répétez les vérifications affectées chaque fois qu'une modification peut invalider la preuve utilisée pour la libération. Les déclencheurs peuvent inclure PCB ou BOM révision, une nouvelle alternative, changement de placement ou programme d'inspection, pochoir ou changement d'itinéraire, ligne ou mouvement d'outillage, changement de firmware/test-limit, ou correction d'un premier article qui a échoué. ou la répétition partielle est suffisante; ne traitez pas le laissez-passer d'origine comme un laissez-passer permanent;.
Utilisez le Liste de contrôle de dessin d'assemblage pour supprimer les notes d'orientation ambiguës et le prévol de données de placement Pour la planification du test et spécifique au projet, connectez la liste de contrôle complétée à Inspection PCB Essai et plutôt que de soumettre un RFQ à partir de ce guide.
A propos de l'auteur
PCBArise Electronics
PCBArise Electronics publie ce guide pour aider les équipes de conception et NPI à préparer des fichiers de fabrication plus clairs. Les exigences pour toute construction réelle sont confirmées à partir de son package de conception actuel.
FAQ
Questions courantes
Le contrôle du premier article PCBA équivaut-il au contrôle final ?+
Non. L'inspection du premier article vérifie le premier assemblage identifié et sa configuration de construction avant la poursuite du lot pilote. ou l'expédition par rapport au plan d'acceptation finale. Les deux points de contrôle ont un calendrier différent, portée et Éléments de preuve.
L’acceptation du premier article PCBA prouve-t-elle la fiabilité du design ?+
Non. Il montre que la configuration indiquée a respecté les contrôles enregistrés sur l'article identifié. Il ne prouve pas la fiabilité à long terme, la capacité de processus, la conformité réglementaire, les fonctions non testées ou conformité de chaque unité ultérieure.
Quelles révisions doivent figurer dans un rapport de premier article PCBA ?+
Enregistrer le PCB et problème de fabrication-données, BOM/AVL, CPL ou données de centroïde, dessin d'assemblage, pochoir contrôlé ou programme de la machine, le cas échéant, écarts approuvés et substituts, firmware/configuration, instruction de test et révision des limites.
Comment faire apparaître les substitutions de composants dans la liste ?+
Énumérez la ligne BOM, les numéros de pièces de rechange du fabricant d'origine et, les références concernées, électrique, emballage, marquage, différences thermiques d'humidité ou, référence d'autorisation et tout test d'inspection ajouté ou.
Combien de cartes faut-il pour le contrôle du premier article PCBA ?+
Il n'y a pas de quantité universelle pour chaque PCBA. Définissez la quantité de premier article à partir de l'exigence de qualité ou d'achat, de la panelisation, du risque produit, de l'objectif de construction et du pilote. Indiquez l'unité exacte ou identités de panneau couvertes au lieu d'emprunter un numéro d'échantillon non pris en charge.
Références techniques
Sources utilisées pour ce guide
Ces sources expliquent les normes, matériaux ou processus détails discutés ci-dessus. Vérifiez la révision en cours lors de leur application à un nouveau design.
- Liste de contrôle du processus d'assemblage de cartes imprimées rigides de la Global Electronics Association
- SAE AS9102C frontière formelle de documentation de l'aérospatiale FAI scope et
- Atelier de la NASA contrôle de la qualité et
- PCBA Configuration du premier article de Partner et release checks
- Configuration de première pièce XFPCB, enregistrements d'inspection de polarité et
- Vérification du premier article d'Elecrow basée sur le risque PCBA
- Global Electronics Association 2026 normes de travail sur l'assemblage, l'inspection et traçabilité