
Kurz gesagt
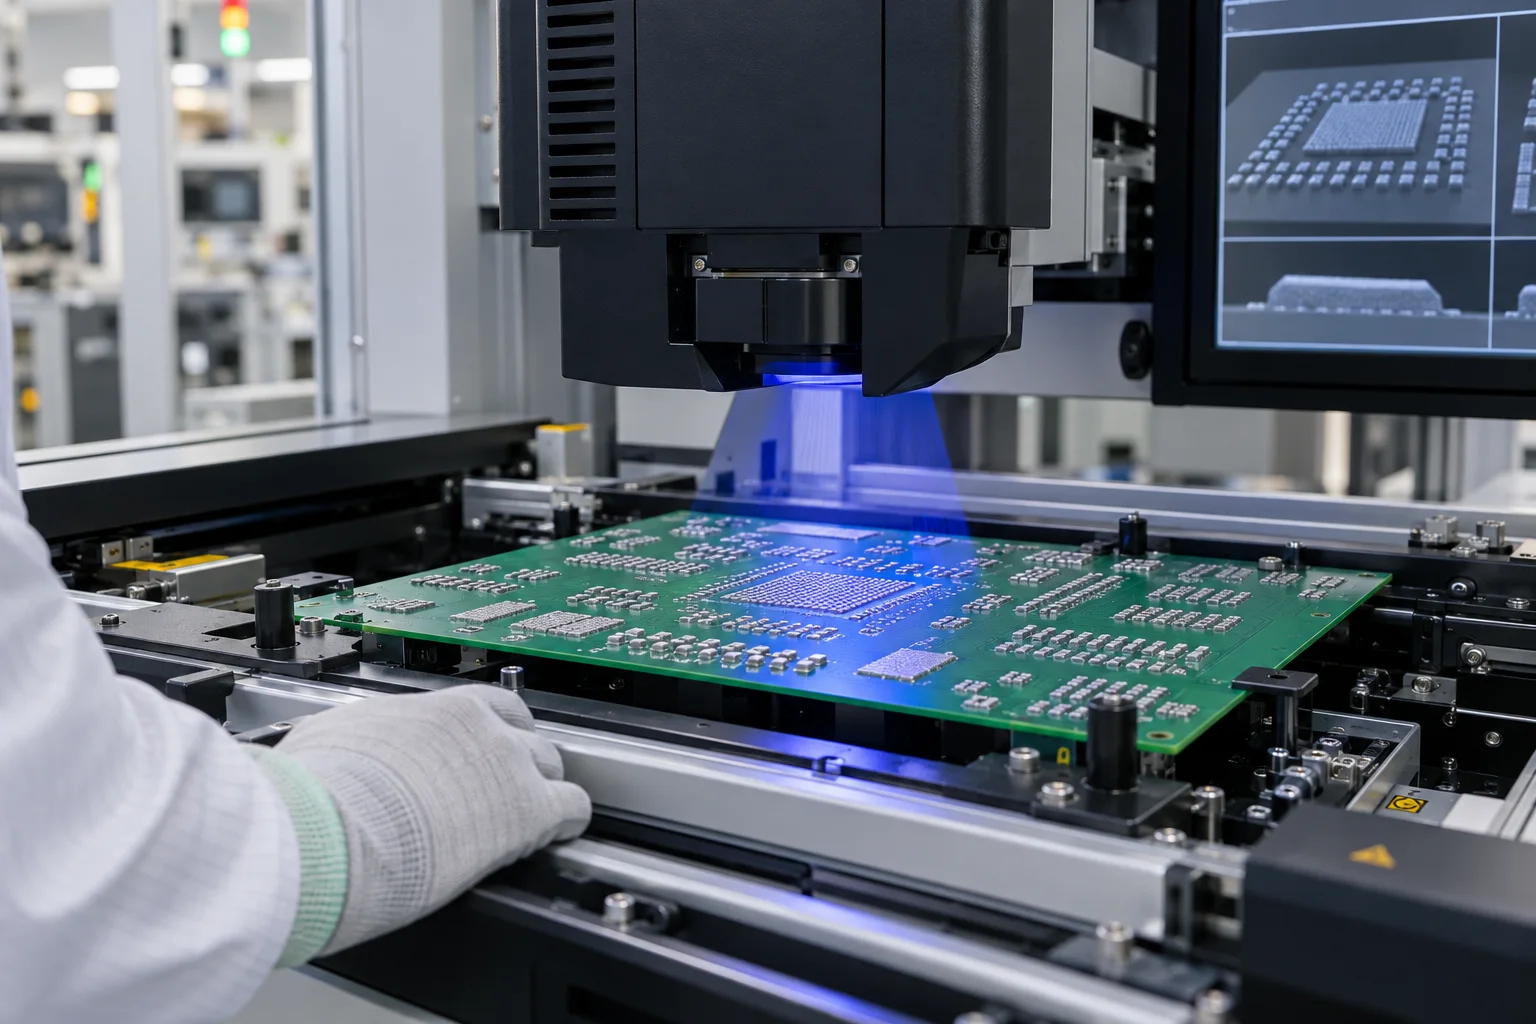
SPI untersucht die Löt-Paste-Lagerstätte, bevor Komponenten platziert werden. Ein 3D-System kann programmierte Fläche, Höhe, Volumen, Position vergleichen und Form gegen eine Referenz; es kann eine fehlende, verschobene, ungenügende, exzessive oder Überbrückte Ablagerung. Es kann nicht beweisen, dass die Komponente Polarität, eine interne BGA/QFN Gelenk, Post-Reflow Filet Qualität oder Produktfunktion. Definieren SPI Grenzen durch Pad-Gruppe, dann paaren Sie es mit der Inspektion oder Testmethode, die die spätere Frage beantwortet.
- SPI bewertet Pasteneinlagen vor der Platzierung und Reflow, nicht die fertigen Lötverbindungen innerhalb einer fertigen Montage.
- Höhe, Fläche, Volumen, X/Y-Position und Ablagerungsform arbeiten zusammen; eine akzeptierte Metrik ist kein vollständiges Druckurteil.
- Verwendung SPI um einen Drucktrend frühzeitig zu finden, dann verwenden AOI, Röntgenaufnahmen, ICT, Flugsonde oder Funktionstest für eigene definierte Fragen.
- Setzen Sie Grenzen per Pad und Paketgruppe und verbinden Sie jeden Alarm mit einer praktischen Antwort im Druckprozess.
Lötpaste Inspektion (SPI) zeigt an, ob die gedruckte Pastenablage mit ihrem programmierten Ziel übereinstimmt, bevor Komponenten auf das Board gehen. Ein 3D SPI System kann Ablagerungsfläche, Höhe, Volumen, X / Y-Versatz messen und Form, und es kann Flagge fehlen, ungenügend, exzessiv, verschoben oder Es kann Ihnen nicht sagen, ob eine Komponente richtig polarisiert ist, ob eine BGA oder QFN Unter der Packung gebildete Gelenke nach dem Reflow, oder ob das fertige Produkt funktioniert. Verwendung SPI um den Druckschritt zu steuern, wählen Sie dann AOI, Röntgenaufnahmen und Elektrotests für spätere Fragen.
Was misst eigentlich die Lotpaste-Inspektion?
SPI misst die Geometrie und Lage einer Pastenablage relativ zu einer programmierten Brettreferenz. In einem 3D-System rekonstruiert die Inspektion die Ablagefläche und abgeleitet von Höhe, Fläche und Volumen; es wertet auch Position aus und Form nach Rezept. GÖPEL listet Form, Höhe, Fläche, Brücken, Volumen, X/Y Offset und Koplanarität unter gängigen Löt-Paste-Inspektionskriterien. Das nützliche Ergebnis ist keine einzige grüne Zahl - es ist ein Vergleich zwischen der für diese Pad-Gruppe erforderlichen Anzahlung und Was tatsächlich gedruckt wurde.
Lesen Sie die Messungen gemeinsam. Eine breite, flache Ablagerung kann die Fläche abdecken, während das Volumen fehlt. Eine hohe Ablagerung kann immer noch den falschen Fußabdruck haben oder werden weg von der Beendigung verschoben. Ein Volumenergebnis in der Nähe des Ziels kann eine Brücke verstecken oder Schlechte Form an einer feinen Stelle. Gruppen-Pads nach ihrem physischen Zweck: klein BGA Lands, QFN Perimeter-Terminals, QFN Thermopads, Chipkomponenten und große Steckverbinderpads sollten nicht die gleiche Grenze erben, nur weil sie ein Panel teilen.
| SPI kann antworten | SPI Kann nicht von selbst antworten | Methode für die spätere Frage |
|---|---|---|
| War die programmierte Pastenablagerung vorhanden, die sich und innerhalb ihrer gemessenen Geometriegrenzen befand? | Hat die Komponente mit der richtigen Polarität montiert und Position? | Platzierungsüberprüfung oder Post-Reflow AOI, wie für das sichtbare Feature definiert. |
| Hat ein Druck zeigen niedrige Lautstärke, überschüssige Paste, ein Offset, Brücke oder wiederholbarer Trend? | Ist jedes Lötgelenk in ein akzeptables sichtbares Filet umgeflossen? | Post-Reflow AOI oder visuelle Verarbeitung Inspektion für zugängliche Gelenke. |
| Wurde Paste über ein BGA oder QFN Land vor der Platzierung gedruckt? | Ist die versteckte Verbindung unter dem Paket verbunden oder frei von Leerzeichen? | Definierte X-ray, elektrische Prüfung oder Produkt-Level-Validierung, je nach Frage. |
| Driftet der Druckprozess für eine definierte Pad-Gruppe? | Erfüllt das zusammengesetzte Produkt seine elektrische oder funktionale Anforderung? | ICT, Flugsonde oder Funktionstest mit der erforderlichen Abdeckung und Bedingungen. |
Welche Mängel können SPI vor dem Reflow?
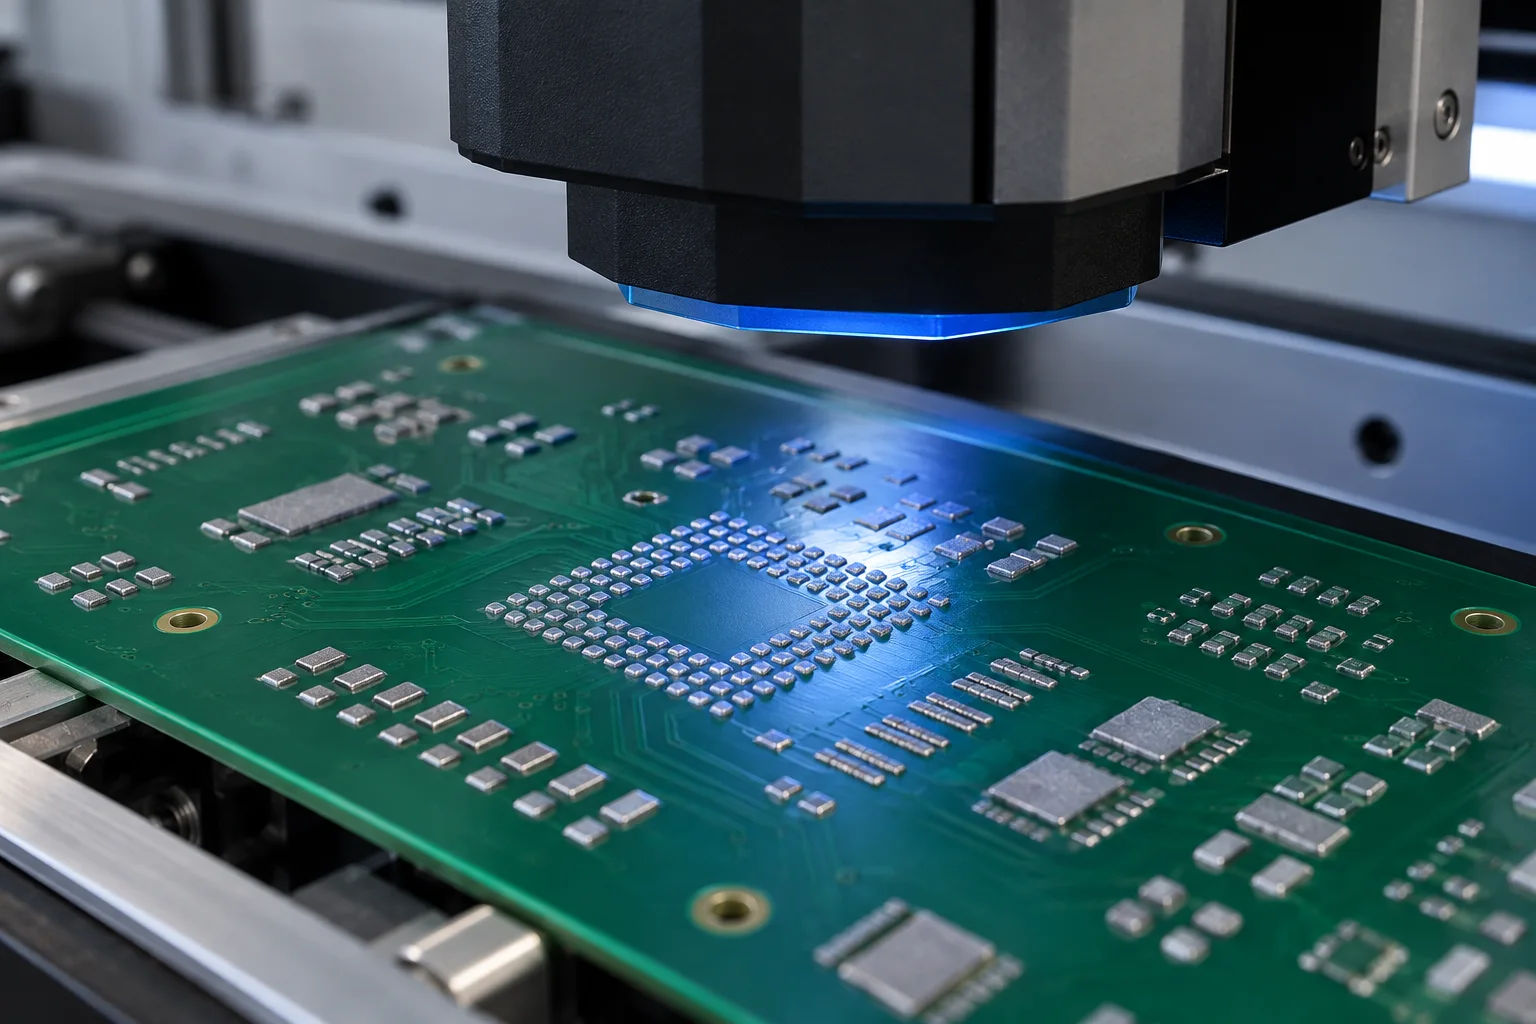
SPI ist am nützlichsten für Druckstufenfehler, die korrigiert werden können, bevor Teile das Board erschweren, sich zu erholen. Ein richtig konfiguriertes Rezept kann eine fehlende Kaution aufdecken, unzureichend oder übermäßige Paste, ein verschobener Druck, eine Brücke, Absacken oder Eine abnormale Form. IPC-7093A Beschreibt SPI als frühzeitige Überprüfung der Bodenbeendigungskomponenten und Aufrufe zur Überwachung beider Perimeter und Dass frühes Timing wichtig ist: ein Druckfehler kann abgewischt, eingestellt werden und Nachdruck, bevor es zu einem versteckten Post-Reflow-Gelenk wird.
Der Alarm wird nur dann nützlich, wenn die Antwort definiert ist. Für ein wiederkehrendes Ergebnis mit geringem Volumen überprüfen Sie die Blendensperre, die Folienfreigabe, den Paste-Zustand, die Board-Unterstützung, den Quetschzustand, die Druckausrichtung und die programmierte Region von Interesse. Für einen Offset, überprüfen Sie Treuhänder, Werkzeuge, Board-Registrierung und Behandeln Sie nicht jeden Alarm als ein Problem bei der Platzierung von Komponenten.; SPI geschieht vor der Platzierung, so dass die erste Diagnose zur Schablone-Druck-Route gehört.
Warum kann SPI nicht beweisen, dass ein fertiges BGA oder QFN gemeinschaftlich?
Weil SPI sieht Paste, bevor die Komponente platziert wird und bevor der Reflow das Gelenk wechselt. Eine gute Ablagerung ist eine nützliche Eingabe, aber die fertige Verbindung hängt auch von Komponentenzustand, Platzierung, Reflow-Profil, Pad-Design, Oberflächenfinish ab und Die verborgene Geometrie des Pakets. SPI kann nicht sehen ein BGA Balleinbruch, a QFN Unterseitiges Gelenk, eine innere Lücke, ein angehobener Abschluss oder die elektrische Kontinuität der Endmontage.
Verwenden Sie die Methode, die mit der Frage übereinstimmt. Post-reflow AOI können definierte sichtbare Merkmale wie Komponentenpräsenz, Orientierungsmarker und zugängliche Lötfilets. Röntgenstrahlen können ausgewählte Hidden-Joint-Bedingungen unter opaken Verpackungen zeigen, beweisen aber nicht alle elektrischen Verhaltensweisen. ICT oder Flugsonde kann definierte Netze üben; funktionale Testübungen definiertes Produktverhalten. Diese Methoden ergänzen sich, anstatt eine Leiter zu bilden, bei der ein "Pass" an SPI beweist jedes spätere Stadium.
Wie sollte ein SPI-Rezept und-Antwortplan geschrieben werden?
Bauen Sie das Rezept um echte Pad-Gruppen und machen jede Grenze umsetzbar. Identifizieren Sie das Board und Schablonenrevision, Pastenseite, Bauteil oder Pad-Gruppe, verwendete Messungen, programmiertes Ziel, Warnung und Aktionsschwellen, Probenahme oder Einheitsumfang, und die Anordnung, wenn sich ein Ergebnis außerhalb des vereinbarten Fensters befindet. QFN Thermopad ist absichtlich segmentiert, das Rezept sollte das beabsichtigte Muster bewerten, anstatt es mit einer generischen Large-Pad-Ablagerung zu vergleichen.
Veranschaulichung SPI Voraussetzung:Bei der Montagerevision [Wert] prüfen Sie die freigegebene oberste Einpasteschicht vor der Platzierung. BGA Pads [Gruppe], QFN perimeter pads [Gruppe] und QFN Thermopad-Segmente [Gruppe] gegen ihre zugelassenen Rezeptziele für Präsenz, Fläche, Höhe, Volumen, Position und Brücken-/Formbedingungen. Ein Ergebnis außerhalb des [Projektlimits] löst eine Druckwegüberprüfung vor der Platzierung aus; es wird nicht als abgeschlossene Lot-Gelenk-Inspektion aufgezeichnet.”
Ersetzen Sie die Klammern durch die tatsächlichen Produktanforderungen. Der Wortlaut macht die Grenze klar: Es verwendet SPI, um den Pastendruck zu steuern und gibt nicht vor, dass ein Pastenergebnis ein späteres elektrisches oder Zuverlässigkeitsergebnis beweist.
Fünf Fehler, die SPI in einen falschen Qualitätsanspruch verwandeln
- Calling SPI ein Löt-Gelenk-Test: es misst Paste vor Platzierung und Reflow, nicht die fertige Verbindung.
- Mit einer Volumengrenze überall: BGA Bälle, QFN Thermische Pads und Chippads haben unterschiedliche beabsichtigte Ablagerungen.
- Position ignorieren und Form: ein Nahzielvolumen kann noch verschoben, überbrückt werden oder schlecht geformt.
- Alle senden SPI Alarme zur Reflow-Fehlerbehebung: Beginnen Sie mit den Schablonendruckvariablen, die vor der Platzierung vorhanden sind.
- Nachträgliche Überprüfung, weil SPI übergeben: Gebrauch AOI, Röntgenaufnahmen oder elektrische/funktionelle Tests für die Risiken SPI kann nicht sehen.
Lesen Sie die PCB Montageprüfung Seite und der BGA Röntgenführung für die nächsten Stufen der Inspektionsroute. SPI Plan sagt, was es misst, was es auslöst und welche Methode die nach dem Reflow verbleibenden Fragen beantwortet.
Über den Autor
PCBArise Electronics
PCBArise Electronics veröffentlicht diese Anleitung zum Design und NPI Teams bereiten klarere Fertigungsdateien vor. Die Anforderungen für jeden tatsächlichen Build werden aus dem aktuellen Designpaket bestätigt.
FAQ
Häufig gestellte Fragen
Was misst SPI in PCB Montage?+
SPI misst Löt-Paste-Ablagerungen vor der Bauteilplatzierung. Ein 3D-Rezept kann Ablagerungspräsenz, Höhe, Fläche, Volumen, Position vergleichen und Form mit programmierten Zielen. Es ist eine Druck-Prozess-Messung, kein endgültiges Lötverbund oder Produkt-Funktionstest.
Kann eine Lötpaste-Inspektion eine BGA Defekt?+
SPI kann eine abnorme Pastenablagerung auf einem BGA Land vor der Platzierung, wie fehlende, niedrig, exzessiv oder Verschiebete Paste. Es kann nicht sehen, ob die versteckten BGA Kugeln bilden nach dem Reflow akzeptable Gelenke. Verwenden Sie eine definierte Röntgenaufnahme oder elektrischer Test, wenn diese spätere Frage zählt.
Tut SPI Prüfen der Komponentenpolarität?+
Nein. SPI Läuft, bevor Komponenten platziert werden, so kann es nicht überprüfen, Komponente Polarität, Wert, Orientierung oder placement. Verwenden Sie Placement Verifizierung oder Post-Reflow AOI für definierte sichtbare Orientierungsprüfungen, dann elektrische oder Funktionstest für das erforderliche Schaltungsverhalten.
Warum sind SPI Lautstärke und Höhe beide nützlich?+
Sie beschreiben verschiedene Teile der Einlagegeometrie. Eine Einlage kann breit aussehen, aber nicht genug Volumen haben, oder ist groß, aber haben den falschen Fußabdruck oder Offset. Lesen Sie Volumen, Höhe, Fläche, Position und Form zusammen für die relevante Pad-Gruppe, anstatt eine Metrik als komplette Pass / Fail-Ergebnis zu behandeln.
Was nach einer SPI Diagramm?+
Halten Sie den betroffenen Druck vor der Platzierung, wenn die vereinbarte Aktionsschwelle überschritten wird, und überprüfen Sie dann die Druckroute: Schablonenzustand und Öffnungen, Paste, Squeegee, Ausrichtung, Board Support und das Inspektionsrezept. Die Ursache aufzeichnen und Korrektur gegen das Board und Schablonenrevision; kennzeichnen Sie es nicht als Reflow-Fehler, bevor Reflow aufgetreten ist.
Technische Referenzen
Quellen, die für diesen Leitfaden verwendet werden
Diese Quellen erklären die oben beschriebenen Normen, Materialien oder Prozessdetails. Überprüfen Sie die aktuelle Revision, wenn Sie sie auf ein neues Design anwenden.