
Em suma
SPI examina o depósito da solda-pasta antes que os componentes sejam colocados. Um sistema 3D pode comparar a área programada, altura, volume, posição e forma contra uma referência; pode revelar um ausente, deslocado, insuficiente, excessivo ou depósito bridged. Não pode provar a polaridade do componente, um interno BGA/QFN conjunto, qualidade do filé pós-refluxo ou função do produto. Definir SPI limites por grupo do bloco, em seguida, emparelhá-lo com a inspeção ou método de teste que responde a pergunta posterior.
- SPI avalia depósitos de pasta antes de colocar o reflow e, e não as juntas de solda finalizadas dentro de um conjunto concluído.
- Altura, área, volume, posição X / Y A forma do depósito e funciona em conjunto; uma métrica aceita não é um veredicto de impressão completo.
- Use SPI para encontrar uma tendência de impressão cedo e, em seguida, use o teste funcional AOI, raios X, ICT, sonda voadora ou para suas próprias perguntas definidas.
- Definir limites pelo grupo de pacotes e do bloco e conecta cada alarme a uma resposta prática no processo de impressão.
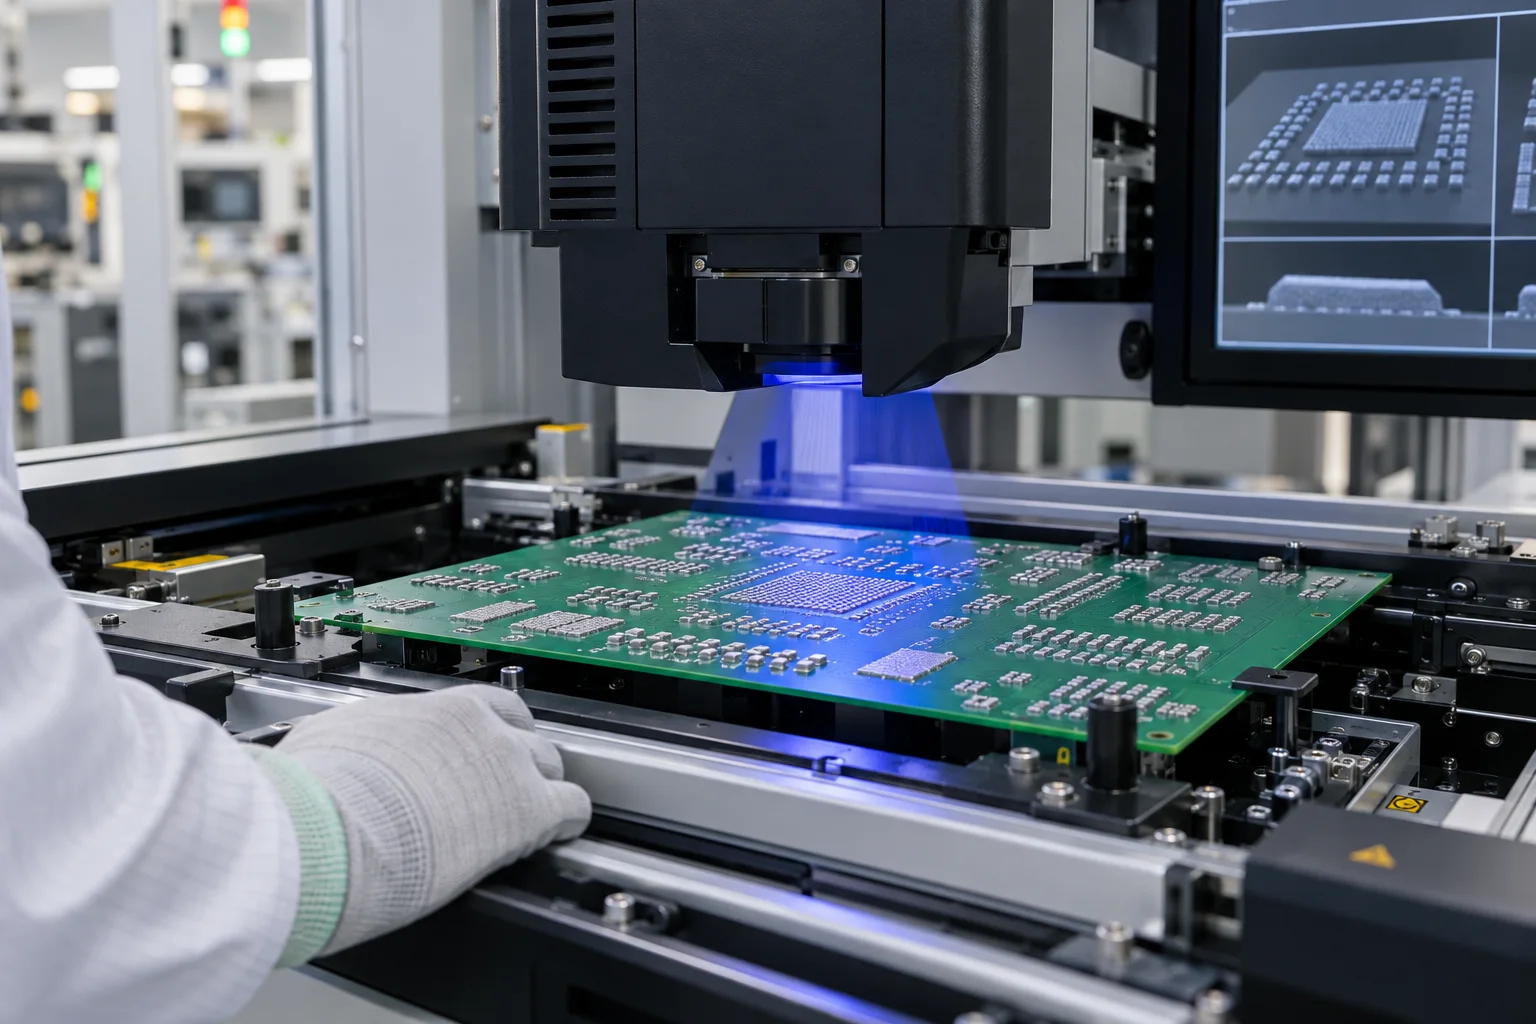
A inspeção de pasta de solda (SPI) mostra se o depósito de pasta impresso corresponde ao seu alvo programado antes que os componentes entrem na placa. Um 3D SPI sistema pode medir a área de depósito, altura, volume, X / Y offset e forma, e pode sinalizar falta, insuficiente, excessivo, deslocado ou Não é possível dizer se um componente está corretamente polarizado, se um BGA ou QFN junta formada sob o pacote após o reflow, ou se o produto acabado funciona. Uso SPI para controlar a etapa de impressão, em seguida, escolha AOI, raios X e Testes elétricos para perguntas posteriores.
O que a inspeção de pasta de solda realmente mede?
SPI mede a localização da geometria e de um depósito de pasta em relação a uma referência de placa programada. Em um sistema 3D, a inspeção reconstrói a superfície do depósito e deriva altura, área e volume; também avalia a posição e forma de acordo com a receita. GPEL lista forma, altura, área, pontes, volume, X / Y offset e a coplanaridade entre os critérios comuns da inspeção da solda-pasta. O resultado útil não é um único número verde é uma comparação entre o depósito exigido para esse grupo da almofada e O que realmente foi impresso.
Leia as medições juntas. Um depósito amplo e raso pode cobrir a área enquanto falta volume. Um depósito alto ainda pode ter a pegada errada ou Um resultado de volume próximo ao alvo pode esconder uma ponte ou má forma em um local fino. Almofadas de grupo por seu propósito físico: pequeno BGA terras, QFN terminais de perímetro, QFN almofadas térmicas, componentes de chip e grandes pads de conector não devem herdar o mesmo limite simplesmente porque eles compartilham um painel.
| SPI pode responder | SPI não pode responder por si só | Método para a pergunta posterior |
|---|---|---|
| O depósito de pasta programado estava presente, localizado e dentro de seus limites de geometria medidos? | O componente montou com a posição correta da polaridade e? | Verificação de posicionamento ou pós-refluxo AOI, conforme definido para o recurso visível. |
| Será que uma impressão mostra baixo volume, excesso de pasta, um deslocamento, ponte ou tendência repetível? | Será que todas as juntas de solda refluíram para um filé visível aceitável? | Pós-refluxo AOI ou inspeção de acabamento visual para juntas acessíveis. |
| A pasta foi impressa sobre um terreno BGA ou QFN antes da colocação? | A junta escondida sob o pacote conectado ou está livre de vazios? | Definido raios X, teste elétrico ou validação de nível de produto, dependendo da questão. |
| O processo de impressão está à deriva para um grupo de almofadas definido? | O produto montado atende a sua exigência funcional elétrica ou? | ICT, teste funcional ou da ponta de prova de voo com as condições exigidas da cobertura e. |
Quais defeitos o SPI pode encontrar antes de refluir?
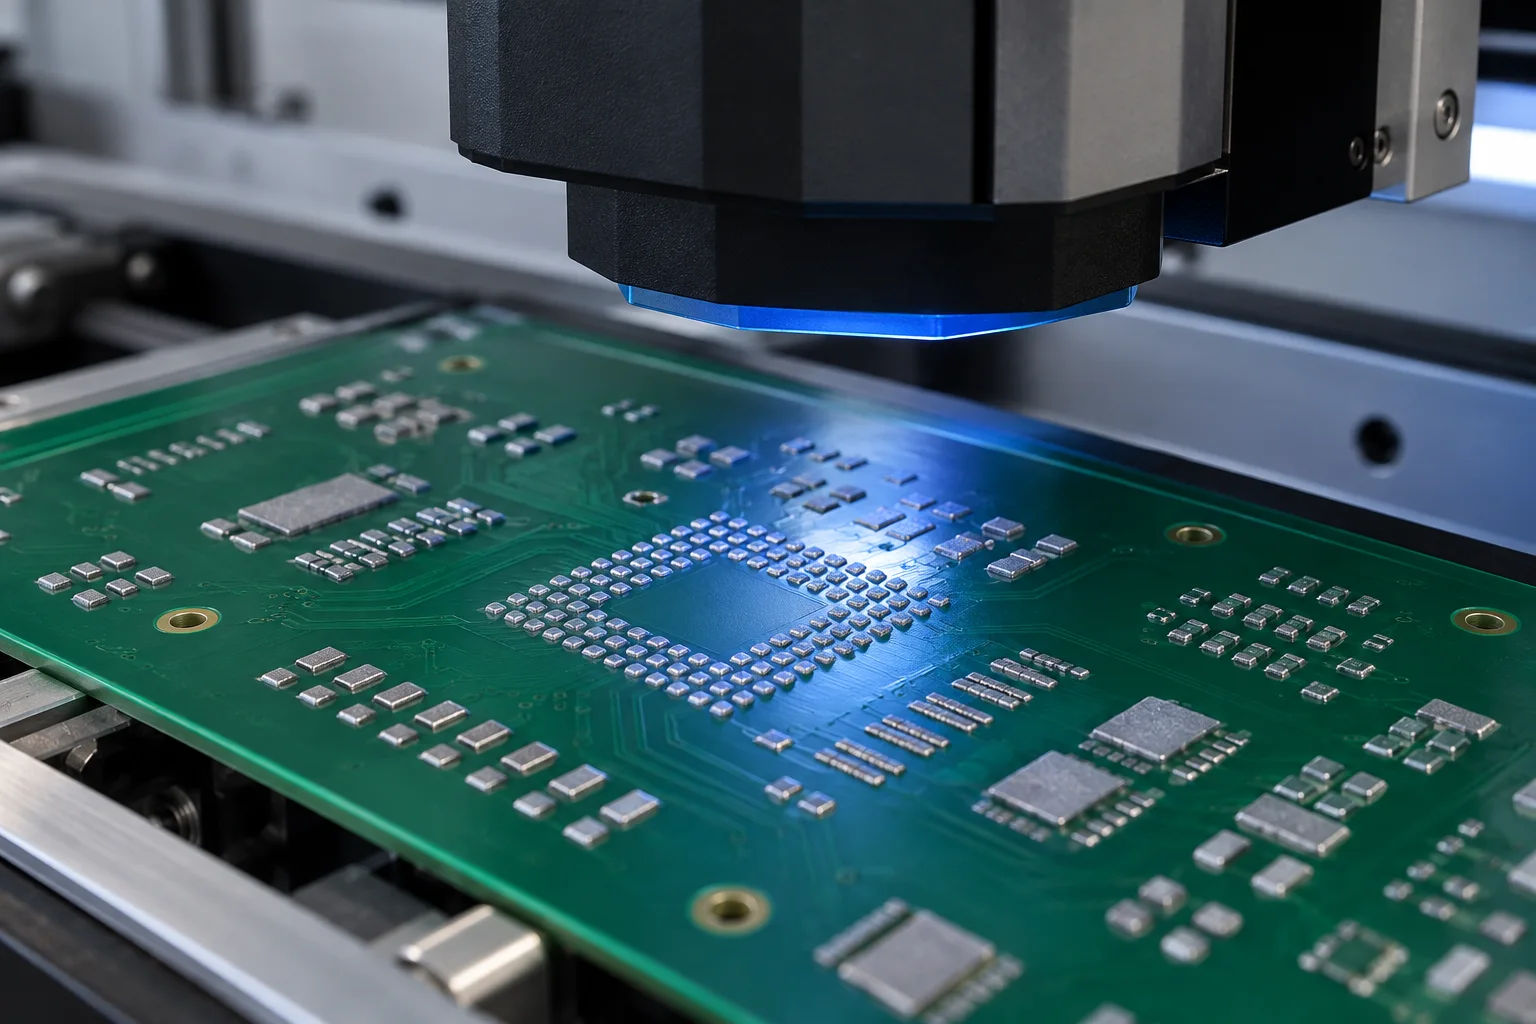
SPI é mais útil para defeitos de estágio de impressão que podem ser corrigidos antes que as peças tornem a placa mais difícil de recuperar. Uma receita configurada corretamente pode expor um depósito ausente, insuficiente ou pasta excessiva, uma impressão deslocada, uma ponte, caindo ou uma forma anormal. IPC-7093A descreve SPI como uma verificação antecipada para componentes de terminação inferior e Chamadas para monitoramento de ambos os perímetros e depósitos de bloco térmico. Esse tempo inicial importa: um erro de impressão pode ser apagado, ajustado e reimpresso antes de se tornar uma junta de pós-refluxo escondida.
O alarme só se torna útil quando a resposta é definida. Para um resultado recorrente de baixo volume, inspecione o bloqueio da abertura, liberação da folha, condição da pasta, suporte da placa, condição do rodopio, alinhamento da impressão e a região programada de interesse. Para um deslocamento, verifique fiduciários, ferramentas, registro do conselho e a configuração da impressora. Não trate cada alarme como um problema de colocação de componentes; SPI acontece antes da colocação, de modo que o primeiro diagnóstico pertence à rota stencil-print.
Por que SPI não pode provar uma junta BGA ou QFN acabada?
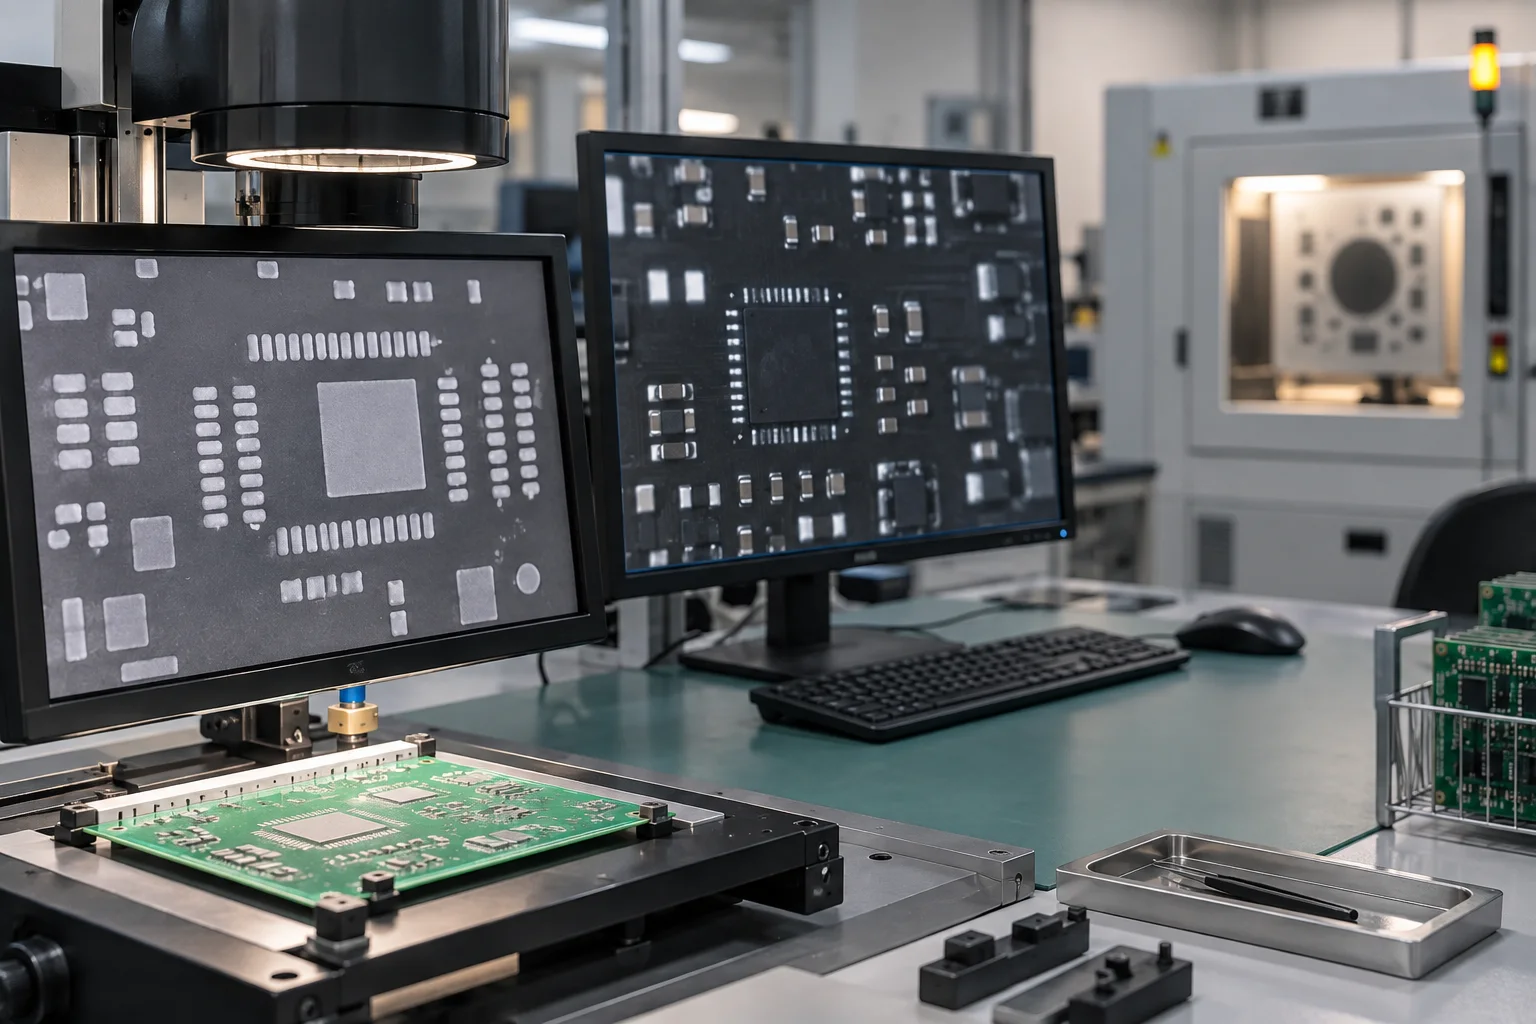
Porque SPI vê pasta antes que o componente é colocado e antes de reflow muda a junta. Um bom depósito é uma entrada útil, mas a conexão final também depende da condição do componente, colocação, perfil de refluxo, design de almofada, acabamento de superfície e a geometria oculta do pacote. SPI não pode ver um colapso de bola BGA, uma junta inferior QFN, um vazio interno, uma terminação suspensa ou a continuidade elétrica da montagem final.
Use o método que corresponde à pergunta. AOI pode avaliar características visíveis definidas, como presença de componentes, marcadores de orientação e filetes de solda acessíveis. raios X pode revelar condições selecionadas de juntas ocultas em pacotes opacos, mas não prova todo o comportamento elétrico. ICT ou sonda voadora pode exercer redes definidas; exercícios de teste funcionais definidos comportamento do produto. Estes métodos complementam um ao outro, em vez de formar uma escada onde um "passar" em SPI prova a cada estágio posterior.
Como deve ser escrito um plano de resposta SPI receita e?
Crie a receita em torno de grupos de almofadas reais e tornar cada limite acionável. Identifique o Conselho e revisão do estêncil, lado da pasta, componente ou grupo da almofada, medidas usadas, alvo programado, aviso e limiares de acção, amostragem ou mbito de aplicação unitário, e a disposição quando um resultado está fora da janela acordada. Se o QFN a almofada térmica é segmentada intencionalmente, a receita deve avaliar esse padrão pretendido ao invés de compará-lo com um depósito genérico do grande-pad.
Ilustrativo SPI requisito: “Para revisão de montagem [valor], inspecione a camada de pasta superior liberada antes da colocação. BGA pads [grupo], QFN almofadas de perímetro [grupo] e QFN segmentos de bloco térmico [grupo] contra seus alvos de receita aprovados para presença, área, altura, volume, posição e condições de ponte/forma. Um resultado fora [limite do projeto] aciona a revisão da rota de impressão antes da colocação; não é registrado como uma inspeção conjunta de solda concluída.”
Substitua os suportes por requisitos reais do produto. O texto deixa o limite claro: ele usa SPI para controlar a impressão de pasta e não pretende que um resultado de pasta comprove um resultado de confiabilidade ou elétrico posterior.
Cinco erros que transformam o SPI em uma alegação de qualidade falsa
- Chamando SPI a solder-joint test: mede a pasta antes da colocação e reflow, não a conexão terminada.
- Usando um limite de volume em todos os lugares: BGA bolas, QFN almofadas térmicas e almofadas de chip têm diferentes depósitos pretendidos.
- Ignorando a posição e forma: um volume próximo do alvo ainda pode ser deslocado, ou ponte mal formado.
- Enviando todos os alarmes SPI para reflow de solução de problemas: Comece com as variáveis stencil-print que existem antes da colocação.
- Deixando cair a inspeção mais tarde porque SPI passou: usar testes elétricos/funcionais AOI, raios X ou para os riscos que SPI não pode ver.
Leia o Teste de montagem PCB página e a Guia BGA raios X para as próximas etapas da rota de inspeção. Um plano SPI útil indica o que ele mede, o que ele aciona e que método responderá às perguntas deixadas após o refluxo.
Sobre o autor
PCBArise Electronics
PCBArise Electronics publica este guia para ajudar a projetar equipes e NPI preparar arquivos de fabricação mais claros. Os requisitos para qualquer compilação real são confirmados a partir de seu pacote de design atual.
FAQ
Perguntas comuns
O que o SPI mede no conjunto PCB?+
SPI mede depósitos de solda-pasta antes da colocação do componente. Uma receita 3D pode comparar a presença do depósito, altura, área, volume, posição e forma com alvos programados. É uma medição de processo de impressão, não um teste de função de produto ou de solda final.
A inspeção de pasta de solda pode detectar um defeito BGA?+
SPI pode detectar um depósito de pasta anormal em um terreno BGA antes da colocação, como pasta deslocada ou ausente, baixa e excessiva. Ele não pode ver se as bolas BGA ocultas formaram juntas aceitáveis após o refluxo. Use um teste elétrico raios X ou definido quando essa questão posterior importa.
O SPI verifica a polaridade do componente?+
Não. SPI é executado antes que os componentes sejam colocados, assim que não pode verificar a polaridade do componente, valor, posição ou da orientação. Use a verificação da colocação ou pós-refluxo AOI para verificações de orientação visíveis definidas, a seguir use ou elétrico teste funcional para o comportamento de circuito exigido.
Por que SPI volume e altura são ambos úteis?+
Eles descrevem diferentes partes da geometria do depósito. Um depósito pode parecer amplo, mas tem volume insuficiente, ou ser alto, mas tem a pegada errada ou offset. Leia o volume, altura, área, posição e forma juntos para o grupo de almofada relevante em vez de tratar uma métrica como um resultado de passagem / falha completa.
O que deve acontecer depois de um alarme SPI?+
Segure a impressão afetada antes da colocação quando o limite de ação acordado for excedido e, em seguida, inspecione a rota de impressão: aberturas e condição de estêncil, colar, squeegee, alinhamento, placa de apoio e a receita de inspeção. Grave a causa e correção contra a placa e revisão de estêncil; não rotule-o um defeito de refluxo antes que ocorreu.
Referências técnicas
Fontes utilizadas para este guia
Estas fontes explicam os padrões, materiais ou detalhes do processo discutidos acima. Verifique a revisão atual ao aplicá-los a um novo design.