
En bref
SPI Un système 3D permet de comparer la zone programmée, la hauteur, le volume, la position et le nombre de pièces. et par rapport à une référence; il peut révéler un défaut, décalé, insuffisant, excessif ou dépôt ponté. Il ne peut pas prouver la polarité des composants, BGA/QFN joint, post-reflow filet qualité ou fonction du produit. Définir SPI limites par groupe de tampons, puis le coupler avec l'inspection ou méthode de test qui répond à la question ultérieure.
- SPI évalue les dépôts de pâte avant le placement et reflow, pas les joints de soudure finis à l'intérieur d'un assemblage terminé.
- Hauteur, surface, volume, position X/Y La forme de dépôt et fonctionne ensemble ; une métrique acceptée n'est pas un verdict d'impression complet.
- Utilisez SPI pour trouver une tendance d'impression précoce, puis utilisez AOI, rayons X, ICT, sonde volante ou test fonctionnel pour leurs propres questions définies.
- Fixer des limites par bloc et groupe de paquets et connecter chaque alarme à une réponse pratique dans le processus d'impression.
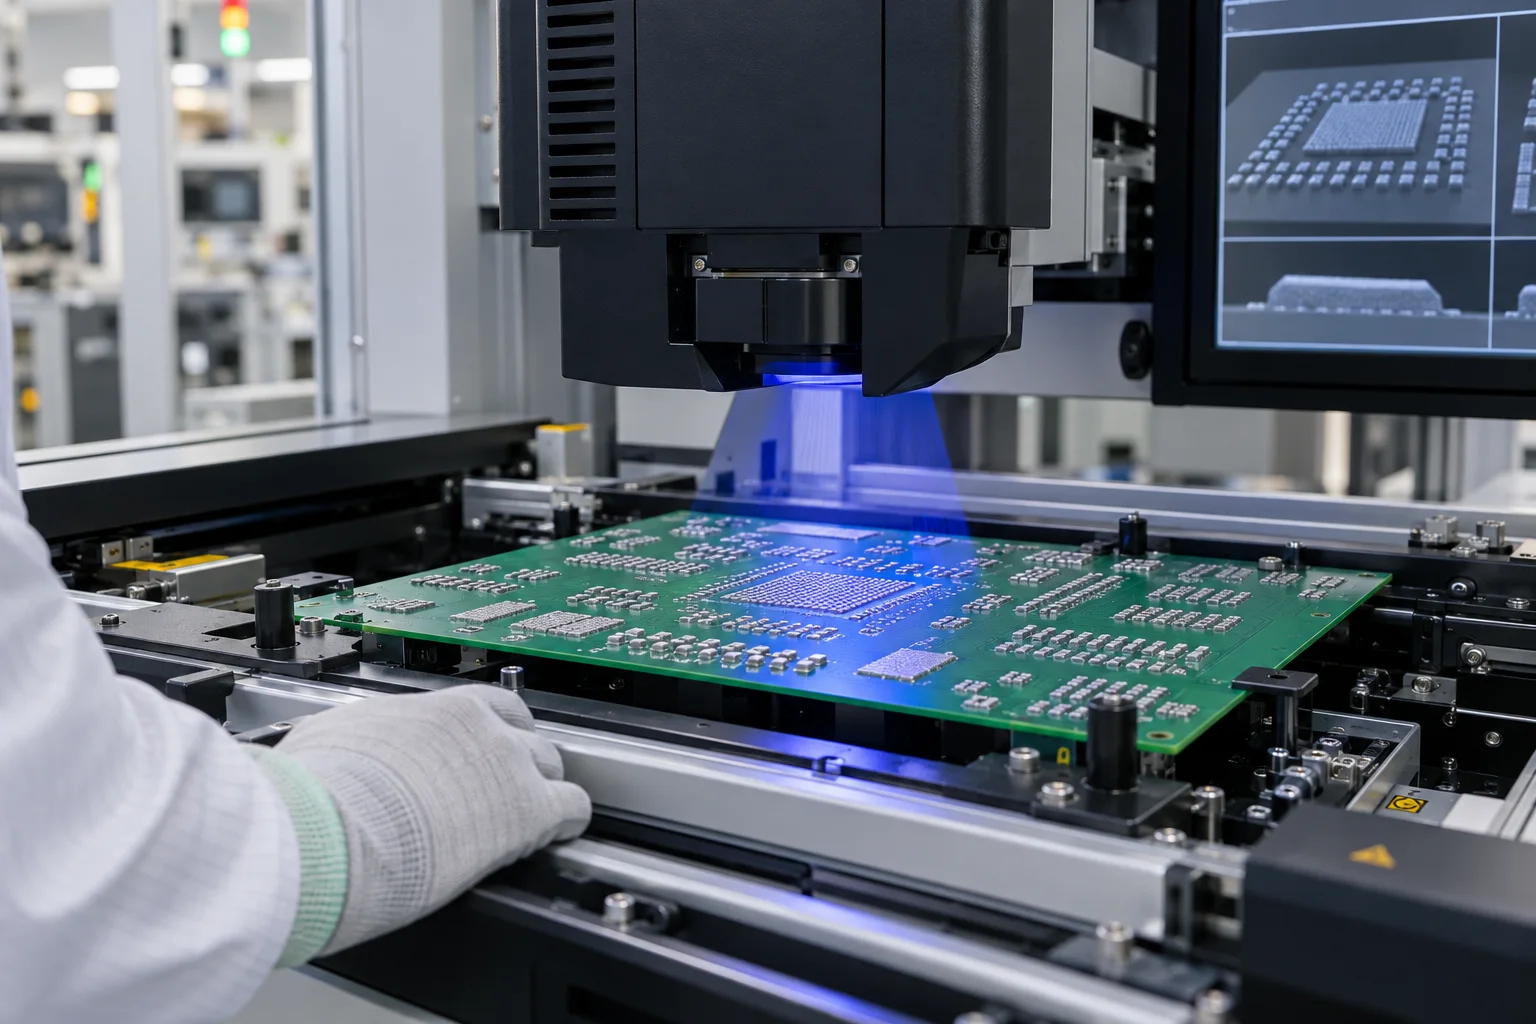
L'inspection de la pâte à souder (SPI) indique si le dépôt de pâte imprimé correspond à sa cible programmée avant que les composants ne soient ajoutés au tableau. Une 3D SPI le système peut mesurer la zone de dépôt, la hauteur, le volume, le décalage X/Y et forme, et il peut drapeau manquant, insuffisant, excessif, décalé ou Il ne peut pas vous dire si un composant est correctement polarisé, si un composant est correctement polarisé. BGA ou QFN joint formé sous l'emballage après refusion, ou si le produit fini fonctionne. Utilisation SPI pour contrôler l'étape d'impression, puis choisir AOI, Radiographie et Tests électriques pour les questions ultérieures.
Qu'est-ce que l'inspection de la pâte à souder mesure réellement?
SPI mesure l'emplacement géométrique et d'un dépôt de pâte par rapport à une référence de carte programmée. Dans un système 3D, l'inspection reconstitue la surface de dépôt et Dérivé de la hauteur, de la surface et volume ; il évalue également la position et GPEL liste la forme, la hauteur, la surface, les ponts, le volume, le décalage X/Y et Le résultat utile n'est pas un seul nombre vert - c'est une comparaison entre le dépôt requis pour ce groupe de tampons. et Ce qui a été réellement imprimé.
Lisez les mesures ensemble. Un dépôt large et peu profond peut couvrir la zone tout en manquant de volume. Un grand dépôt peut encore avoir une mauvaise empreinte. ou être décalé de la terminaison. Un résultat de volume proche de la cible peut masquer un pont ou mauvaise forme à un emplacement de pas fin. Grouper les coussinets par leur but physique: petit BGA terres, QFN terminaux périmétriques, QFN tampons thermiques, composants de puce et Les pads de connecteurs de grande taille ne doivent pas hériter de la même limite simplement parce qu'ils partagent un panneau..
| SPI peut répondre | SPI ne peut pas répondre par lui-même | Méthode pour la question ultérieure |
|---|---|---|
| Le dépôt de pâte programmé était-il présent, situé et dans ses limites de géométrie mesurées? | Le composant s'est-il monté avec la position correcte de polarité et? | ou post-reflow AOI, tel que défini pour la fonctionnalité visible. |
| Une impression a-t-elle montré un faible volume, un excès de pâte, un décalage, une tendance répétable du pont ou? | Chaque joint de soudure a-t-il reflué dans un filet visible acceptable? | Inspection visuelle post-reflux AOI ou pour les joints accessibles. |
| La pâte a-t-elle été imprimée sur un terrain BGA ou QFN avant le placement? | Le joint caché sous le paquet connecté ou est-il exempt de vides? | Validation au niveau du produit ou par rayons X, en fonction de la question. |
| Le processus d'impression dérive-t-il pour un groupe de tampons défini ? | Le produit assemblé répond-il à ses exigences fonctionnelles électriques ou? | ICT, test fonctionnel de la sonde volante ou avec les conditions de couverture et requises. |
Quels défauts peuvent trouver SPI avant le reflow ?
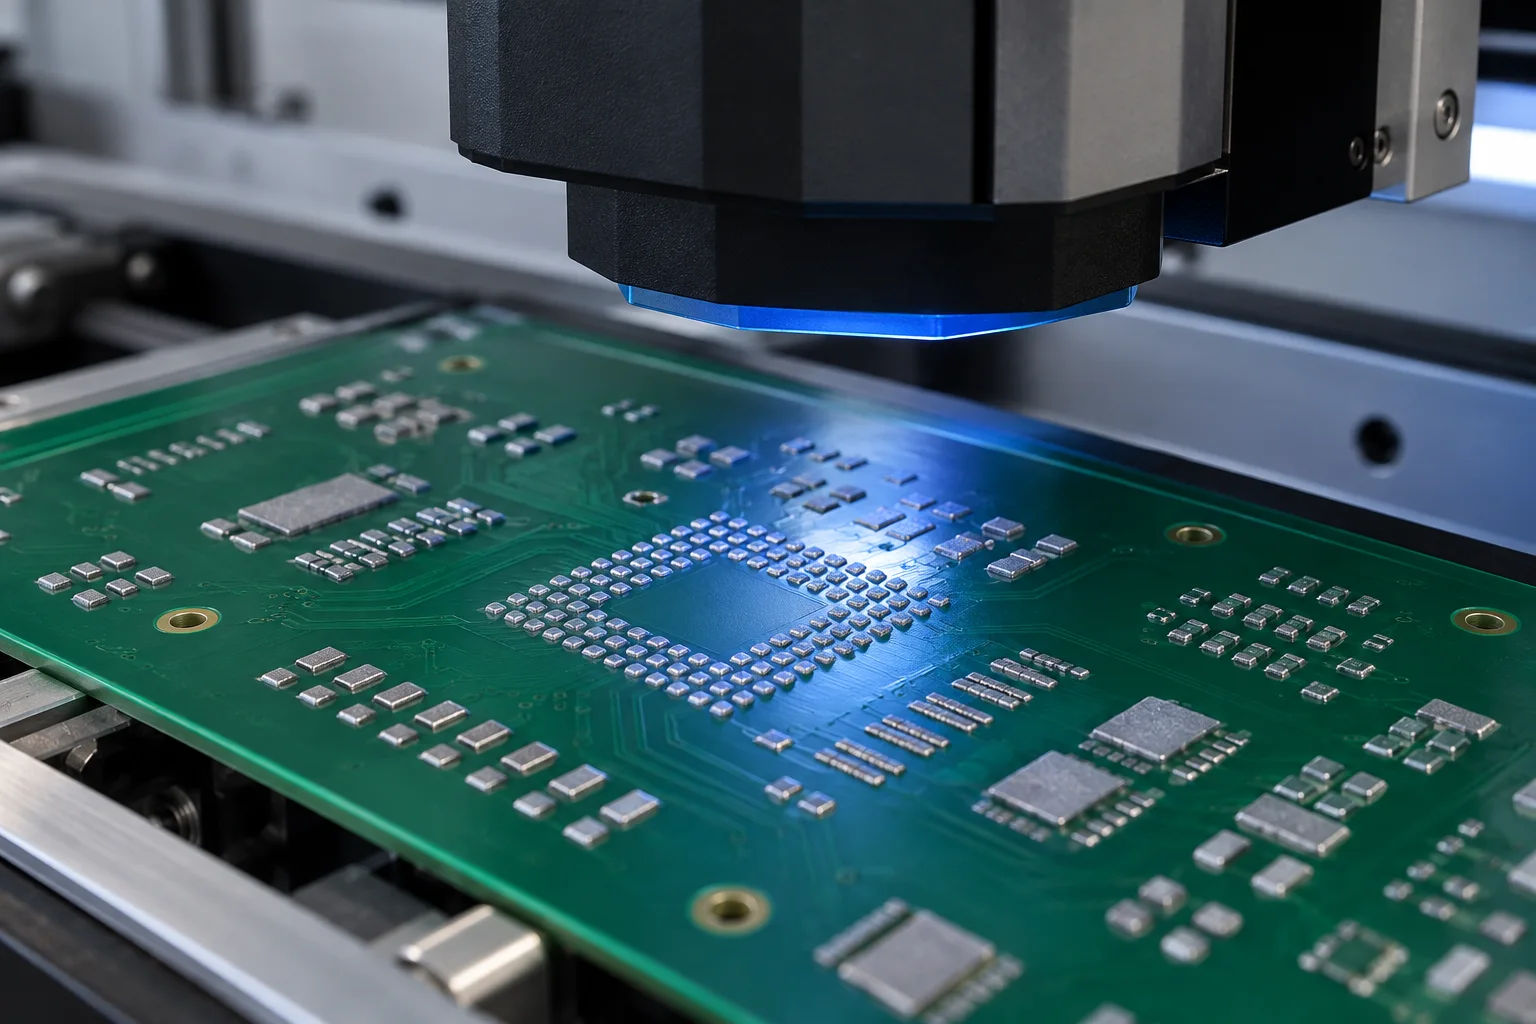
SPI est particulièrement utile pour les défauts de phase d'impression qui peuvent être corrigés avant que les pièces ne rendent la carte plus difficile à récupérer. Une recette correctement configurée peut exposer un dépôt manquant, insuffisant ou pâte excessive, une impression décalée, un pont, affaissement ou une forme anormale. IPC-7093A décrit SPI comme une vérification précoce des composants de la terminaison inférieure et appel à la surveillance des deux périmètres et Que le timing précoce est important: une erreur d'impression peut être effacée, ajustée et réimprimé avant qu'il ne devienne un joint caché post-reflux.
L'alarme ne devient utile que lorsque la réponse est définie. Pour un résultat récurrent à faible volume, inspectez le blocage de l'ouverture, la libération de la feuille, l'état de la pâte, le support de la carte, l'état de la raclette, l'alignement d'impression et Pour un décalage, vérifiez les repères, l'outillage, l'enregistrement de la carte et Ne traitez pas chaque alarme comme un problème de positionnement des composants.; SPI se produit avant le placement, de sorte que le premier diagnostic appartient à la voie stencil-impression.
Pourquoi SPI ne peut-il pas prouver une jointure BGA ou QFN finie ?
Parce que SPI voit la pâte avant que le composant ne soit placé et avant que le reflow ne change le joint. Un bon dépôt est une entrée utile, mais la connexion finie dépend également de l'état du composant, du placement, du profil de refluage, de la conception du tampon, de la finition de surface et la géométrie cachée de l’emballage. SPI ne peut voir un BGA boule d'effondrement, a QFN sous l'articulation, un vide interne, une terminaison levée ou la continuité électrique de l'assemblage final.
Utilisez la méthode qui correspond à la question. Post-reflow AOI peut évaluer des caractéristiques visibles définies telles que la présence de composants, les marqueurs d'orientation et La radiographie peut révéler des conditions de joint caché sélectionnées dans des emballages opaques, mais ne prouve pas tout le comportement électrique.. ICT ou Ces méthodes se complètent les unes les autres plutôt que de former une échelle où un «passe» à SPI prouve chaque étape ultérieure.
Comment rédiger un plan de réponse à une recette SPI et ?
Construire la recette autour de vrais groupes de tampons et rendre chaque limite actionnable. Identifiez le conseil et révision de pochoir, côté pâte, composant ou groupe de tampons, mesures utilisées, cible programmée, avertissement et seuils d'intervention, échantillonnage ou Portée de l'unité, et la disposition lorsqu'un résultat se trouve en dehors de la fenêtre convenue. QFN thermal pad est intentionnellement segmenté, la recette devrait évaluer ce modèle prévu plutôt que de le comparer avec un dépôt générique grand-pad.
Exemples SPI exigence : « Pour la révision de l’assemblage [valeur], inspectez la couche supérieure de collage libérée avant de la placer. BGA pads [groupe], QFN périmètre pads [groupe] et QFN segments de coussinet thermique [groupe] par rapport à leurs cibles de recette approuvées pour la présence, la zone, la hauteur, le volume, la position et Un résultat en dehors de [limite du projet] déclenche l'examen de l'itinéraire d'impression avant le placement; il n'est pas enregistré comme une inspection de soudure terminée.”
Remplacez les supports par les exigences réelles du produit. Le libellé rend la frontière claire: il utilise SPI pour contrôler l'impression de pâte et ne prétend pas qu'un résultat de pâte prouve un résultat de fiabilité électrique ultérieur ou.
Cinq erreurs qui transforment SPI en une fausse affirmation de qualité
- Appeler SPI un test de soudure: il mesure la pâte avant le placement et reflow, pas la connexion finie.
- Utiliser une limite de volume partout : BGA boules, QFN tampons thermiques et plaquettes de puce ont différents dépôts prévus.
- Ignorant la forme de la position et: un volume proche de la cible peut encore être décalé, ponté ou mal formé.
- Envoi de toutes les alarmes SPI pour reflower le dépannage : Commencez par les variables stencil-print qui existent avant le placement.
- Dropping inspection plus tard parce que SPI passé: utiliser AOI, rayons X ou tests électriques / fonctionnels pour les risques SPI ne peut pas voir.
Lire la suite Test d'assemblage PCB la page et Guide de radiographie BGA Un plan SPI utile indique ce qu'il mesure, ce qu'il déclenche et quelle méthode répondra aux questions laissées après le reflow.
A propos de l'auteur
PCBArise Electronics
PCBArise Electronics publie ce guide pour aider les équipes de conception et NPI à préparer des fichiers de fabrication plus clairs. Les exigences pour toute construction réelle sont confirmées à partir de son package de conception actuel.
FAQ
Questions courantes
Que mesure SPI dans assemblage PCB ?+
SPI mesure les dépôts de pâte à souder avant le placement des composants. Une recette 3D peut comparer la présence de dépôt, la hauteur, la surface, le volume, la position de la forme et avec des cibles programmées. Il s'agit d'une mesure de processus d'impression, pas d'un test final de fonction produit ou.
L'inspection de la pâte à souder peut-elle détecter un défaut BGA?+
SPI peut détecter un dépôt de pâte anormal sur un terrain BGA avant le placement, tel qu'une pâte décalée ou manquante, faible et excessive. Il ne peut pas voir si les billes cachées BGA formaient des joints acceptables après le reflow. Utilisez un test électrique à rayons X défini ou lorsque cette question ultérieure est importante.
Est-ce que SPI vérifie la polarité des composants ?+
Non. SPI s'exécute avant que les composants ne soient placés, de sorte qu'il ne peut pas vérifier la polarité, la valeur, l'orientation des composants ou placement. Utiliser la vérification de placement ou post-reflow AOI pour des contrôles d'orientation visibles définis, puis utiliser des ou test fonctionnel pour le comportement de circuit requis.
Pourquoi SPI volume et hauteur à la fois utile?+
Ils décrivent différentes parties de la géométrie de dépôt. Un dépôt peut sembler large mais avoir un volume insuffisant, ou être grand mais avoir une mauvaise empreinte ou offset. Lire le volume, la hauteur, la zone, la position et forme ensemble pour le groupe de tampon pertinent au lieu de traiter une métrique comme un résultat de passe / échec complet.
Que se passe-t-il après une alarme SPI ?+
Maintenez l'impression affectée avant de la placer lorsque le seuil d'action convenu est dépassé, puis inspectez l'itinéraire d'impression : et ouvertures, pâte, raclette, alignement, support de carte et la recette de l'inspection. Enregistrer la cause et Rectification contre le conseil et révision de pochoir; ne pas l'étiqueter comme un défaut de refoulement avant que le refoulement ne se soit produit.
Références techniques
Sources utilisées pour ce guide
Ces sources expliquent les normes, matériaux ou processus détails discutés ci-dessus. Vérifiez la révision en cours lors de leur application à un nouveau design.