
In breve
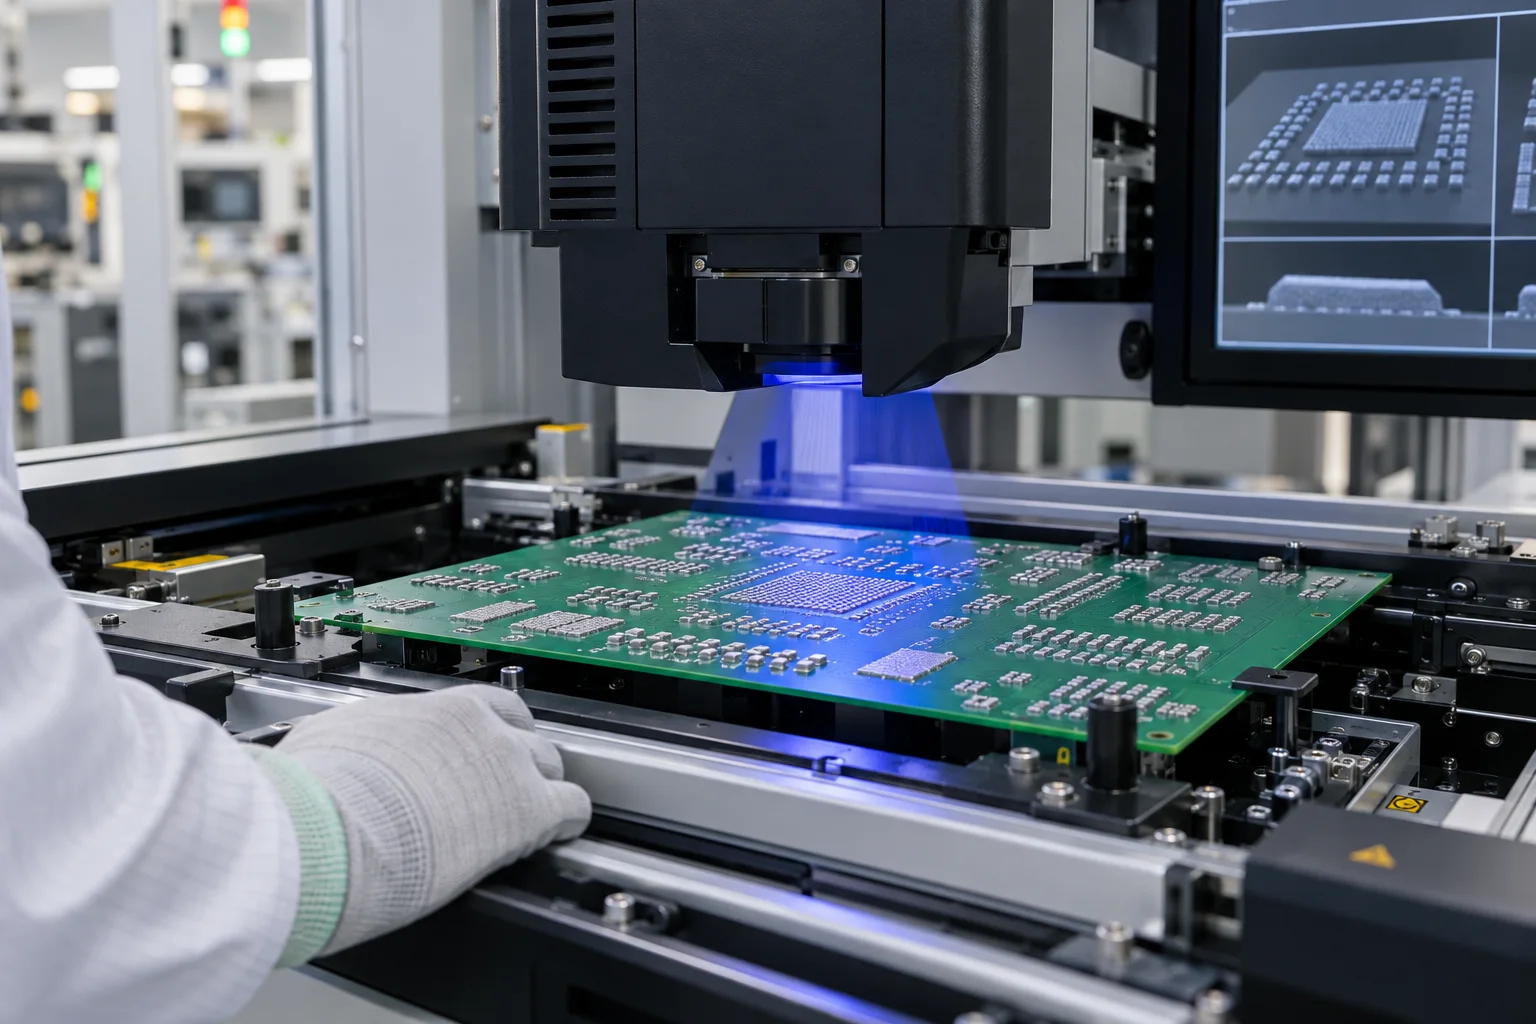
SPI esamina il deposito di saldatura-incolla prima che i componenti siano posizionati. Un sistema 3D può confrontare l'area programmata, l'altezza, il volume, la posizione e forma contro un riferimento; può rivelare un mancante, spostato, insufficiente, eccessivo o deposito ponte. Non può dimostrare la polarità del componente, un interno BGA/QFN comune, qualità del filetto post-riflusso o funzione del prodotto. Definire SPI limiti per gruppo di pad, quindi accoppiarlo con l'ispezione o metodo di prova che risponde alla domanda successiva.
- SPI valuta i depositi di pasta prima del posizionamento e riflusso, non i giunti di saldatura finiti all'interno di un assemblaggio completato.
- Altezza, area, volume, posizione X/Y e La forma del deposito funziona insieme; una metrica accettata non è un verdetto di stampa completo.
- Uso SPI per trovare una tendenza di stampa presto, quindi utilizzare AOI, Raggi X, ICT, sonda volante o Test funzionale per le proprie domande definite.
- Imposta i limiti per pad e gruppo di pacchetti e collegare ogni allarme a una risposta pratica nel processo di stampa.
Ispezione della pasta di saldatura (SPI) mostra se il deposito di pasta stampata corrisponde al suo obiettivo programmato prima che i componenti vadano sulla scheda. Un 3D SPI sistema può misurare l'area di deposito, l'altezza, il volume, X/Y offset e forma, e può segnalare mancante, insufficiente, eccessivo, spostato o non può dirti se un componente è polarizzato correttamente, se un BGA o QFN giunto formato sotto il pacchetto dopo riflusso, o se il prodotto finito funziona. Uso SPI per controllare la fase di stampa, quindi scegliere AOI, Raggi X e test elettrici per domande successive.
Che cosa misura effettivamente l'ispezione della pasta di saldatura?
SPI misura la geometria e posizione di un deposito di pasta rispetto a un riferimento di bordo programmato. In un sistema 3D, l'ispezione ricostruisce la superficie di deposito e Deriva altezza, area e volume; valuta anche la posizione e forma secondo la ricetta. GPEL elenca forma, altezza, area, ponti, volume, X/Y offset e coplanarity tra i criteri comuni di ispezione di saldatura-pasta. Il risultato utile non è un singolo numero verdeè un confronto tra il deposito richiesto per quel gruppo di pad e Cosa è stato effettivamente stampato.
Leggi le misure insieme. Un deposito ampio e poco profondo può coprire l'area mentre manca il volume. Un deposito alto può ancora avere l'impronta sbagliata o essere spostato lontano dalla terminazione. Un risultato di volume vicino al bersaglio può nascondere un ponte o pessima forma in una posizione fine-pitch. Gruppo pad per il loro scopo fisico: piccolo BGA terre, QFN terminali perimetrali, QFN pastiglie termiche, componenti di chip e grandi pad di connettore non dovrebbero ereditare lo stesso limite semplicemente perché condividono un pannello.
| SPI può rispondere | SPI Non può rispondere da solo | Metodo per la domanda successiva |
|---|---|---|
| Era il deposito di pasta programmata presente, situato e entro i limiti della geometria misurata? | Il componente è montato con la giusta polarità e posizione? | Verifica del piazzamento o post-riflusso AOI, come definito per la caratteristica visibile. |
| Ha fatto una stampa mostrare basso volume, pasta in eccesso, un offset, ponte o tendenza ripetibile? | Ogni giunto di saldatura è rifluito in un filetto visibile accettabile? | Post-reflow AOI o ispezione di lavorazione visiva per giunti accessibili. |
| È stato stampato su un BGA o QFN terra prima del posizionamento? | È il giunto nascosto sotto il pacchetto collegato o Privo di vuoti? | Raggi X definiti, test elettrico o convalida a livello di prodotto, a seconda della domanda. |
| Il processo di stampa è alla deriva per un gruppo di pad definito? | Il prodotto assemblato soddisfa i suoi requisiti elettrici o requisito funzionale? | ICT, sonda volante o test funzionale con la copertura richiesta e condizioni. |
Quali difetti possono SPI trovare prima del riflusso?
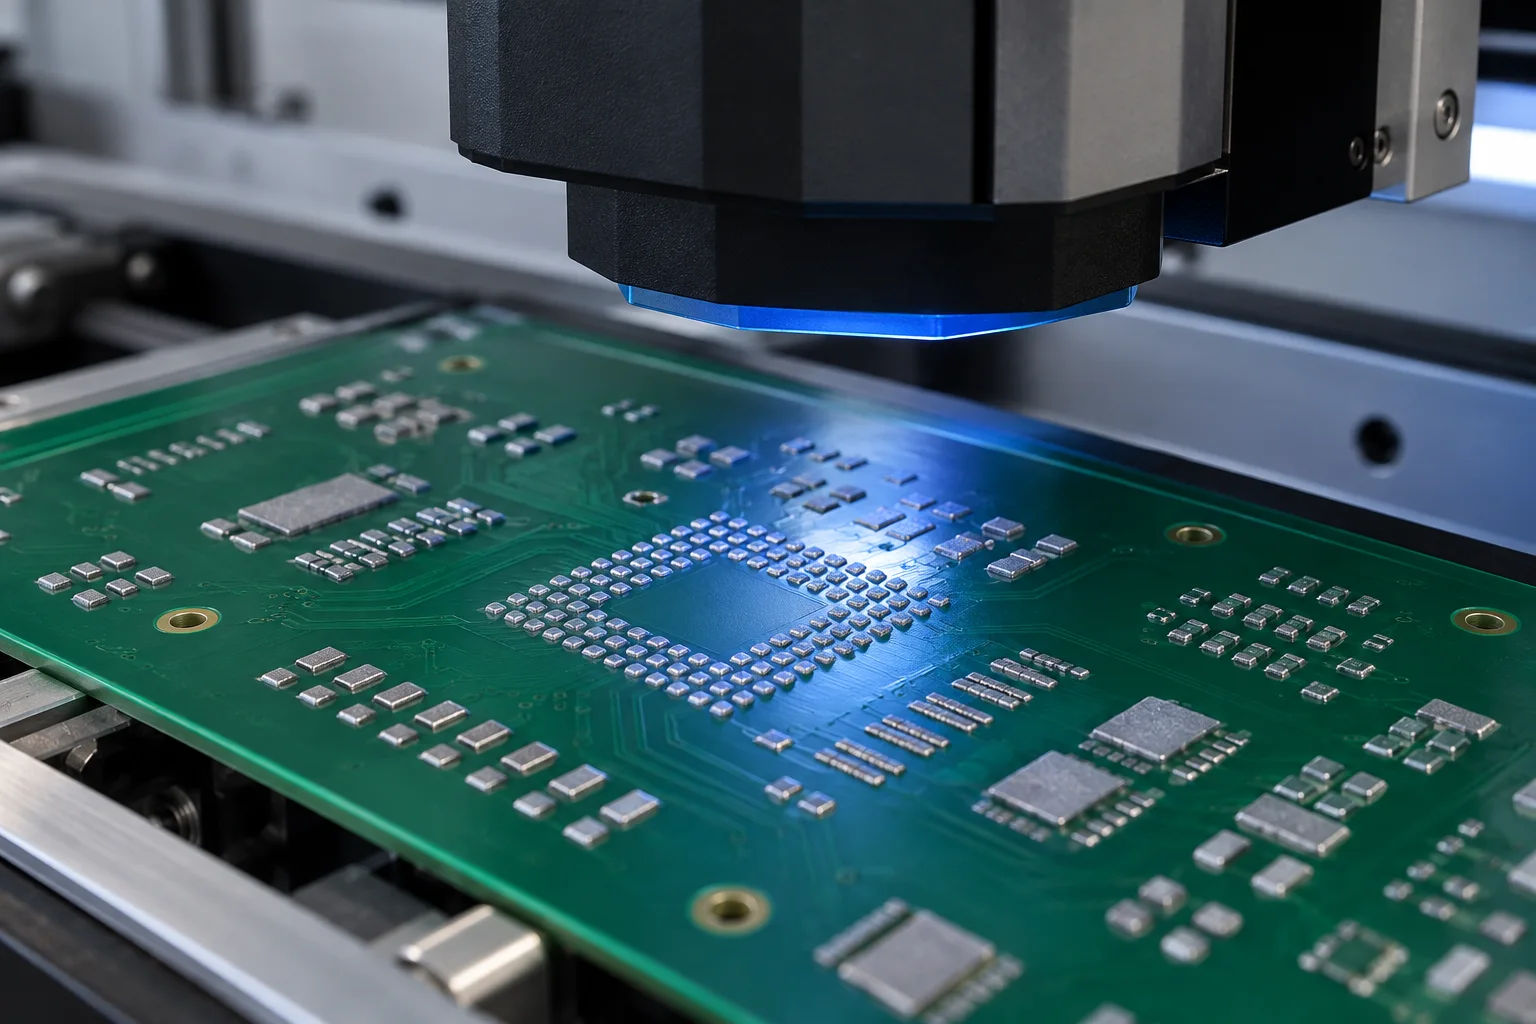
SPI è più utile per i difetti della fase di stampa che possono essere corretti prima che le parti rendano la scheda più difficile da recuperare. Una ricetta correttamente configurata può esporre un deposito mancante, insufficiente o pasta eccessiva, una stampa spostata, un ponte, crollo o una forma anormale. IPC-7093A descrive SPI come un controllo precoce per i componenti di terminazione inferiore e chiamate per il monitoraggio di entrambi i perimetri e depositi di thermal-pad. Che la tempistica iniziale conta: un errore di stampa può essere cancellato, regolato e ristampato prima che diventi un giunto nascosto post-riflusso.
L'allarme diventa utile solo quando viene definita la risposta. Per un risultato ricorrente a basso volume, ispezionare il blocco dell'apertura, il rilascio della stagnola, la condizione della pasta, il supporto della scheda, la condizione del tergicristallo, l'allineamento di stampa e la regione programmata di interesse. Per un offset, controllare fiducials, tooling, scheda di registrazione e la configurazione della stampante. Non trattare ogni allarme come un problema di posizionamento dei componenti; SPI avviene prima del posizionamento, quindi la prima diagnosi appartiene al percorso stencil-print.
Perché può SPI Non provare un finito BGA o QFN comune?
Perché SPI vede la pasta prima che il componente sia posizionato e prima che il riflusso cambi il giunto. Un buon deposito è un input utile, ma la connessione finita dipende anche dalla condizione del componente, dal posizionamento, dal profilo di riflusso, dalla progettazione del pad, dalla finitura superficiale e La geometria nascosta del pacchetto. SPI non può vedere un BGA collasso della palla, a QFN giunto inferiore, un vuoto interno, una terminazione revocata o la continuità elettrica dell’assemblaggio finale.
Usa il metodo che corrisponde alla domanda. Post-reflow AOI può valutare caratteristiche visibili definite come la presenza dei componenti, i marcatori di orientamento e i filetti di saldatura accessibili. La radiografia può rivelare le condizioni nascoste-giunte selezionate sotto i pacchetti opachi ma non prova tutto il comportamento elettrico. ICT o sonda volante può esercitare reti definite; esercizi di test funzionali definito comportamento del prodotto. Questi metodi si completano a vicenda piuttosto che formare una scala in cui un "passaggio" a SPI Dimostrazione di ogni fase successiva.
Come dovrebbe un SPI ricetta e Il piano di risposta deve essere scritto?
Costruisci la ricetta intorno a veri gruppi di pad e Rendere ogni limite attuabile. Identificare la scheda e revisione stencil, lato pasta, componente o pad group, misure utilizzate, target programmato, avvertimento e Soglie d'azione, campionamento o Campo di applicazione dell'unità, e la disposizione quando un risultato è al di fuori della finestra concordata. Se il QFN il tampone termico è segmentato intenzionalmente, la ricetta dovrebbe valutare quel modello previsto piuttosto che confrontarlo con un deposito generico di grandi dimensioni.
Illustrativo SPI requisito: "Per la revisione dell'assemblaggio [valore], ispezionare il livello di incollaggio superiore rilasciato prima del posizionamento. BGA pastiglie [gruppo], QFN perimetrali [gruppo] e QFN segmenti del tampone termico [gruppo] rispetto ai loro obiettivi di ricetta approvati per presenza, area, altezza, volume, posizione e bridge/shape conditions. Un risultato al di fuori di [limite di progetto] innesca la revisione della rotta di stampa prima del posizionamento; non viene registrato come un'ispezione saldata completa.”
Sostituire le staffe con i requisiti effettivi del prodotto. La formulazione rende chiaro il confine: utilizza SPI per controllare la stampa di pasta e non fa finta che un risultato di pasta dimostra un successivo elettrico o risultato di affidabilità.
Cinque errori che si trasformano SPI in una falsa affermazione di qualità
- Chiamata SPI un test di saldatura-joint: misura la pasta prima del posizionamento e riflusso, non la connessione finita.
- Utilizzando un limite di volume ovunque: BGA palline, QFN pastiglie termiche e chip pad hanno diversi depositi previsti.
- Ignorare la posizione e forma: un volume vicino al bersaglio può ancora essere spostato, colmato o mal formato.
- Invio di tutti SPI allarmi per la risoluzione dei problemi di riflusso: Inizia con le variabili stencil-print che esistono prima del posizionamento.
- La caduta successiva ispezione perché SPI passato: uso AOI, Raggi X o test elettrici/funzionali per i rischi SPI non può vedere.
Leggi il PCB test di assemblaggio pagina e il BGA Guida ai raggi X per le fasi successive del percorso di ispezione. Un utile SPI Il piano indica ciò che misura, ciò che innesca e Quale metodo risponderà alle domande lasciate dopo il riflusso.
Informazioni sull'autore
PCBArise Electronics
PCBArise Elettronica pubblica questa guida per aiutare la progettazione e NPI i team preparano file di produzione più chiari. I requisiti per qualsiasi build reale sono confermati dal suo attuale pacchetto di progettazione.
FAQ
Domande comuni
Cosa fa SPI misura in PCB Assemblaggio?+
SPI misura i depositi di saldatura-incolla prima del posizionamento dei componenti. Una ricetta 3D può confrontare la presenza, l'altezza, l'area, il volume, la posizione del deposito e forma con obiettivi programmati. È una misurazione del processo di stampa, non una saldatura finale o test di funzionamento del prodotto.
L'ispezione della pasta di saldatura può rilevare un BGA difetto?+
SPI in grado di rilevare un deposito di pasta anormale su un BGA terreno prima del posizionamento, come mancante, basso, eccessivo o pasta spostata. Non può vedere se il nascosto BGA palle formate articolazioni accettabili dopo il riflusso. Utilizzare una radiografia definita o test elettrico quando la domanda successiva è importante.
Fa SPI verificare la polarità dei componenti?+
Numero. SPI viene eseguito prima che i componenti siano posizionati, quindi non può verificare la polarità, il valore, l'orientamento dei componenti o posizionamento. Utilizzare la verifica del posizionamento o post-riflusso AOI per controlli di orientamento visibili definiti, quindi utilizzare elettrico o test funzionale per il comportamento del circuito richiesto.
Perché sono SPI volume e altezza entrambi utili?+
Descrivono diverse parti della geometria del deposito. Un deposito può sembrare ampio ma avere un volume insufficiente, o essere alto ma avere l'impronta sbagliata o offset. Leggere il volume, l'altezza, l'area, la posizione e forma insieme per il gruppo pad pertinente invece di trattare una metrica come un risultato di passaggio / fallimento completo.
Cosa dovrebbe accadere dopo un SPI allarme?+
Tenere la stampa interessata prima del posizionamento quando viene superata la soglia di azione concordata, quindi ispezionare il percorso di stampa: e aperture, pasta, squeegee, allineamento, supporto della scheda e la ricetta di ispezione. Registrare la causa e Correzione contro il board e revisione dello stencil; non etichettarlo un difetto di riflusso prima che si sia verificato un riflusso.
Riferimenti tecnici
Fonti utilizzate per questa guida
Queste fonti spiegano gli standard, i materiali o i dettagli del processo discussi sopra. Controlla la revisione corrente quando li applichi a un nuovo design.