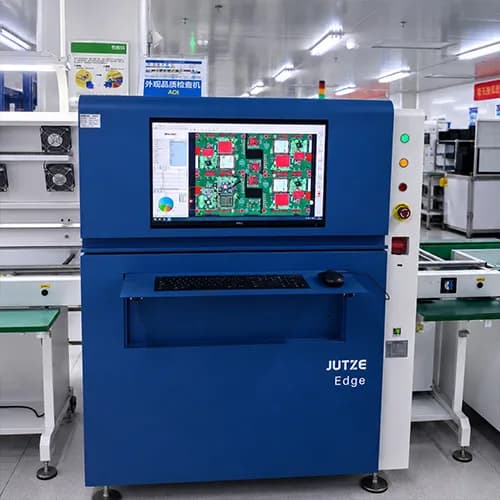
AOI Inspection
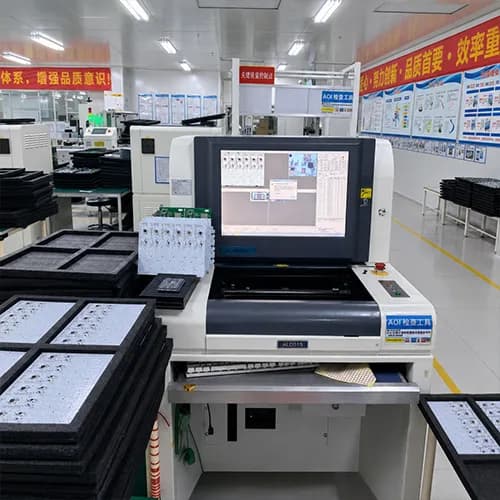
3D AOI vérifie le placement visible, la polarité, la présence de composants et caractéristiques de soudure-joint. Couverture et limites sont confirmées pour la ligne sélectionnée et projet.
Le contrôle qualité relie les matériaux reçus, les révisions de fabrication, les résultats d’inspection et le suivi des défauts. Définissez les unités couvertes par chaque dossier et la correction des échecs avant expédition. Pour choisir ICT, sondes mobiles ou essais fonctionnels, consultez la page dédiée aux essais.
L'image montre une tâche d'inspection typique; les étapes ci-dessous expliquent les vérifications distinctes pour convenir de votre construction, des matériaux entrants jusqu'à la version finale.
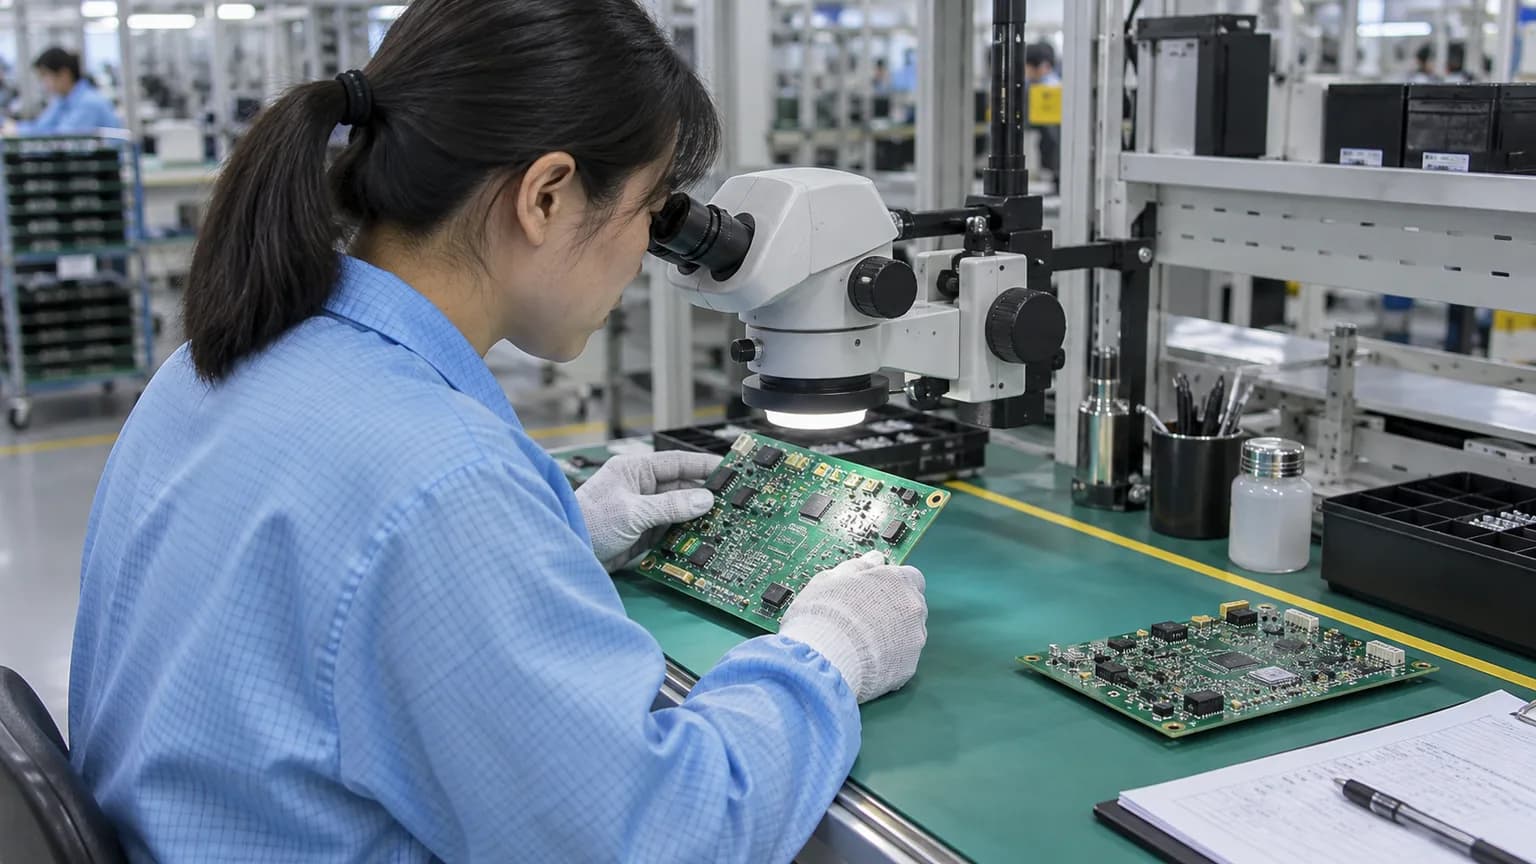 AI-generated illustration / AI 示意图 — Ne représente pas un site PCBArise, un produit client, une photo d’inspection, une mesure ou un dossier de projet.
Inspection entrante
Vérifier les matériaux, les composants, les étiquettes, les quantités, les emballages et documentation du projet.
Contrôle des processus
Fabrication de contrôle, impression de pâte à souder, placement, reflow et a convenu des exigences de processus.
Inspection et essais
Appliquer SPI, AOI, rayons X, tests électriques, ICT ou FCT selon le champ d'application convenu.
Inspection finale
Confirmer la fabrication, l'étiquetage, la documentation, l'emballage et exigences expédition-libération.
Dossiers
Maintenir la production convenue, inspection des dossiers d'essai et pour le projet.
Libération d'expédition
Libération seulement après acceptation finale et exigences d'emballage sont remplies.
Reliez la révision de la carte, les lots de matière, les résultats de contrôle et les défauts ouverts à la même fabrication. Un résultat d’essai décrit une vérification ; le dossier qualité précise les unités concernées et le traitement des échecs. Cette page explique ce dossier de production et son suivi.
Modèle uniquement : aucune donnée client, mesure ou inspection réalisée par PCBArise n’est présentée. Convenez avant fabrication des relevés qui accompagneront la commande.
| Relevé | Identification minimale | Interprétation |
|---|---|---|
| Identification de la fabrication | Identifiant de carte, révision matérielle, révision de BOM et lots de matériaux | Indique les unités et la configuration concernées par les contrôles suivants. |
| Inspection ou essai | Méthode, version de procédure, limites d’acceptation, résultat et date | Un résultat conforme vaut pour les contrôles enregistrés ; il ne prouve pas les fonctions non testées du produit. |
| Défaut et suivi | Unité concernée, repère, constat, action et résultat du nouveau contrôle | Conservez le lien entre l’échec initial, sa correction et le nouveau contrôle ; ne le remplacez pas par un résultat conforme sans explication. |
Les méthodes de test et sont sélectionnées en fonction du type de colis, du risque de processus, de l'accès au test et et du plan d'acceptation convenu.
3D AOI vérifie le placement visible, la polarité, la présence de composants et caractéristiques de soudure-joint. Couverture et limites sont confirmées pour la ligne sélectionnée et projet.
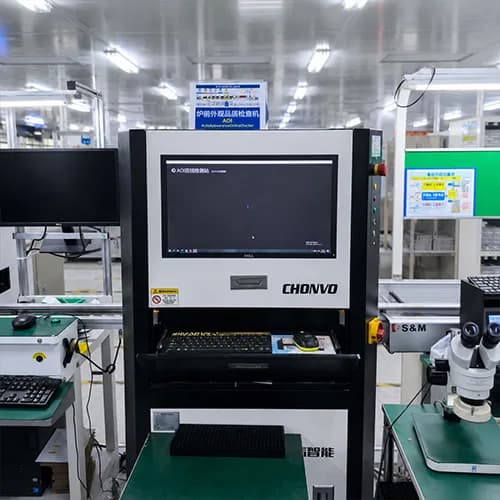
3D SPI vérifie la hauteur du collage de soudure, zone et volume avant le placement. La recette d'inspection et limites d'acceptation sont définies pour l'assemblage libéré.
Les rayons X examinent les joints cachés sous les colis BGA, QFN et CSP lorsque le plan d'inspection convenu exige des preuves souterraines.
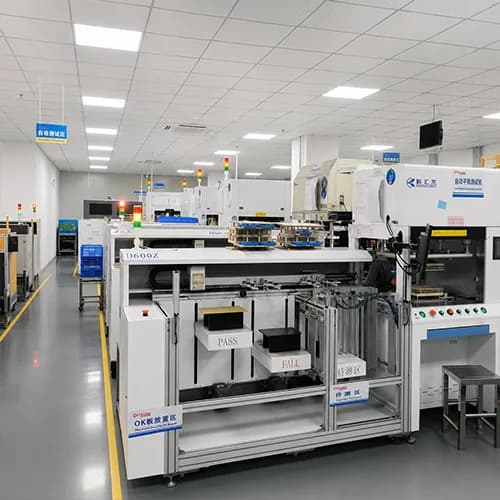
Le test électrique ou contrôle la sonde volante s'ouvre, court-circuite la continuité nette et. Le ICT est disponible avec une couverture de sonde de vol ou appropriée.
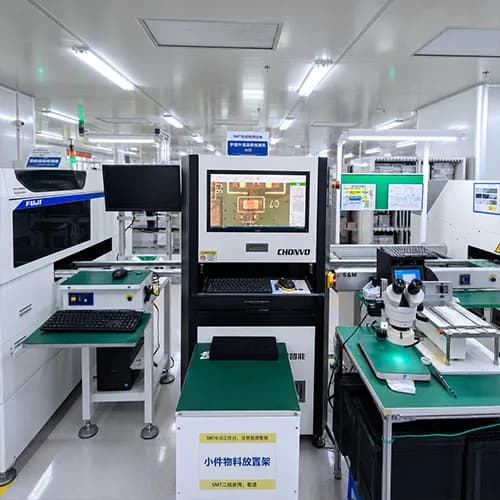
Test fonctionnel, vieillissement facultatif et analyse des frontières sont sélectionnés selon les procédures approuvées, les critères d'acceptation des montages et.
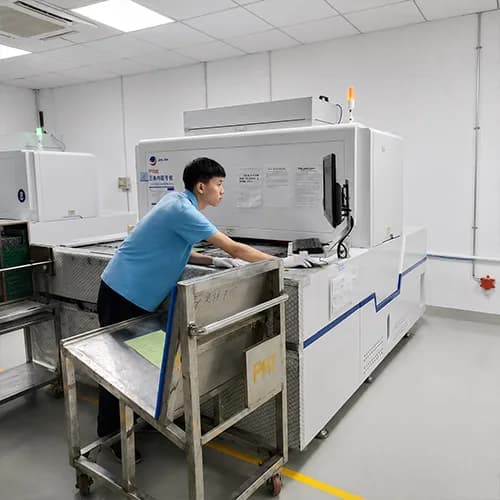
L'inspection de fabrication prend en charge la vérification du processus avant la libération finale de l'assemblage ou.
La traçabilité est prévue à partir de la configuration publiée et le projet convenu, l'installation et portée d'approvisionnement. Le niveau d'enregistrement, la rétention, la récupération et responsabilité de changement de contrôle sont confirmées avant la publication; ils ne sont pas implicites par une étiquette de service générique.
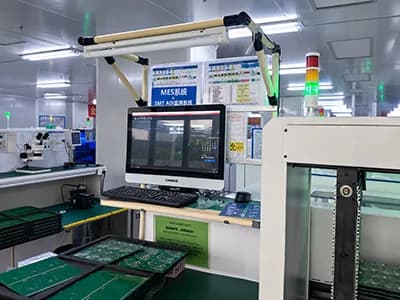
Les lots de matériaux peuvent être associés aux dossiers d'inspection de fabrication convenus et.
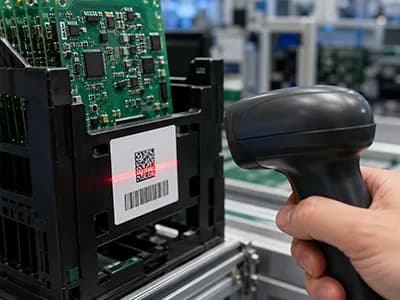
Les enregistrements des composants suivent les exigences de traçabilité convenues par le modèle d'approvisionnement et.
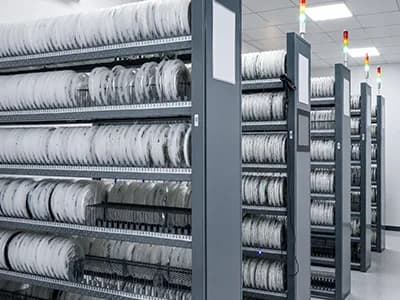
Les rapports d'essais et peuvent être conservés conformément à la portée de la documentation convenue.
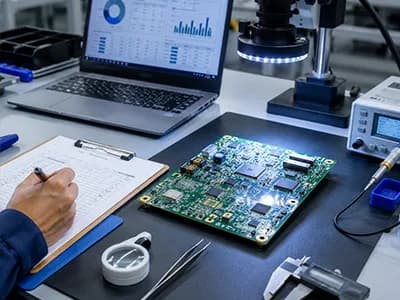
Les données d'inspection de fabrication et soutiennent l'examen des mesures correctives spécifiques au projet.
IPC La classe 2 est couramment spécifiée pour les produits commerciaux industriels généraux et. IPC La classe 3 peut être spécifiée pour les produits nécessitant une fiabilité plus élevée et critères d'acceptation plus exigeants.
La classe d'acceptation requise doit être confirmée avant la production de et car elle peut affecter les règles de conception, l'inspection, la documentation, le coût de rendement et.
Les certificats publiés ISO 9001 et ISO 14001 nomment Zhongshan Wenquan Electronic Manufacturing Co., Ltd. pour la fabrication de PCBA. Ils ne certifient pas tous les sites ni tous les produits. Consultez le titulaire, le site, la validité et le périmètre sur la page des certifications.
Les exigences d'inspection de fabrication et sont définies avant la sortie de la production.
Les méthodes d'essai d'inspection et sont choisies selon l'emballage, traitent des conditions d'acceptation de et.
Les exigences de documentation du processus et peuvent être réalisées par le biais d'une version de production approuvée.
Déclarations applicables, les documents de qualité et sont examinés par rapport aux exigences du projet.
Documents qualité
Les documents ISO publiés désignent Zhongshan Wenquan Electronic Manufacturing Co., Ltd. et son site PCBA de Zhongshan. Ils ne certifient pas tous les sites, services ou produits de PCBArise.
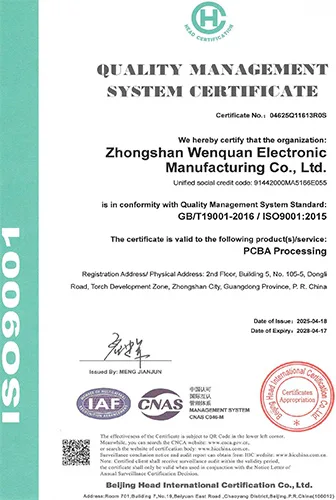
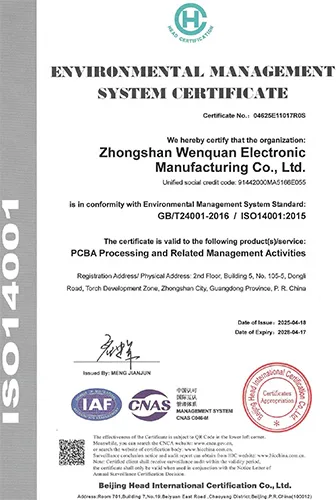
Il s’agit de certificats de systèmes de management, et non de certificats de produits ou de COA par lot. Aucun rapport d’inspection ni COA par lot n’est actuellement publié ici.
Envoyez vos critères d'acceptation, les procédures de test et fichiers de projet pour un examen technique.