En bref
PCB l'inspection utilise différents outils à différentes étapes. SPI vérifie la pâte à souder avant le placement; AOI examine la composante visible et caractéristiques de soudure; rayons X regarde sous les paquets tels que BGAs; ICT et sonde volante vérifier les points électriques accessibles; test fonctionnel exerce le produit assemblé. Choisissez des méthodes autour du conseil, des risques de défaut et testez l'accès, puis spécifiez les vérifications nécessaires pour votre build.
PCB L'inspection est plus facile à planifier lorsque chaque méthode a un travail clair dans la séquence de production. Commencez par les caractéristiques qui comptent sur votre carte: dépôts de pâte, joints visibles, connexions cachées, filets électriques et Comportement opérationnel. SPI, AOI, Radiographie, ICT, sonde volante et test fonctionnel adresse différentes parties de cette image, de sorte que le choix pratique est une combinaison qui correspond à la conception et étape de construction.
Commencez par séparer inspection à bord nue des Inspection PCBA. Les contrôles de bare-board adressent la carte fabriquée avant que les pièces ne soient montées : dossiers matériels, dimensions, état de surface, caractéristiques de conducteur et les exigences définies par les données de fabrication. PCBA l'inspection commence une fois que les composants, la pâte à souder et les processus d'assemblage entrent dans l'image; il peut traiter les dépôts de pâte, le placement visible et caractéristiques de soudure, joints cachés, conditions électriques et Comportement approuvé du produit.
Pour une planification spécifique au projet, connectez la discussion d'inspection à contrôle qualité, Test d'assemblage PCB et Capacités assemblage PCB. La portée applicable est convenue à partir des exigences d'acceptation des fichiers publiés et; elle n'est pas impliquée par une étiquette de service générique.
Comment choisir une méthode d'inspection PCB
Encadrer la décision avec cinq questions. Que faut-il voir ? Les fonctions de soudure et nécessitent une méthode différente de celle d'un joint BGA caché. Où est la construction ? La preuve de contrôle de collage appartient avant le placement, tandis que la preuve fonctionnelle appartient après que l'assemblage est prêt à fonctionner. Quel accès existe ? ICT et sonde de vol dépendent de l'accès électrique prévu et une stratégie de test appropriée. Combien de et stable ? L’investissement dans une installation peut être approprié pour une construction répétée mature, tandis qu’un prototype changeant peut bénéficier d’une approche plus flexible. Quel enregistrement est nécessaire? Définissez les images, les mesures, le résultat du test ou enregistrement de libération qui démontre l'exigence convenue.
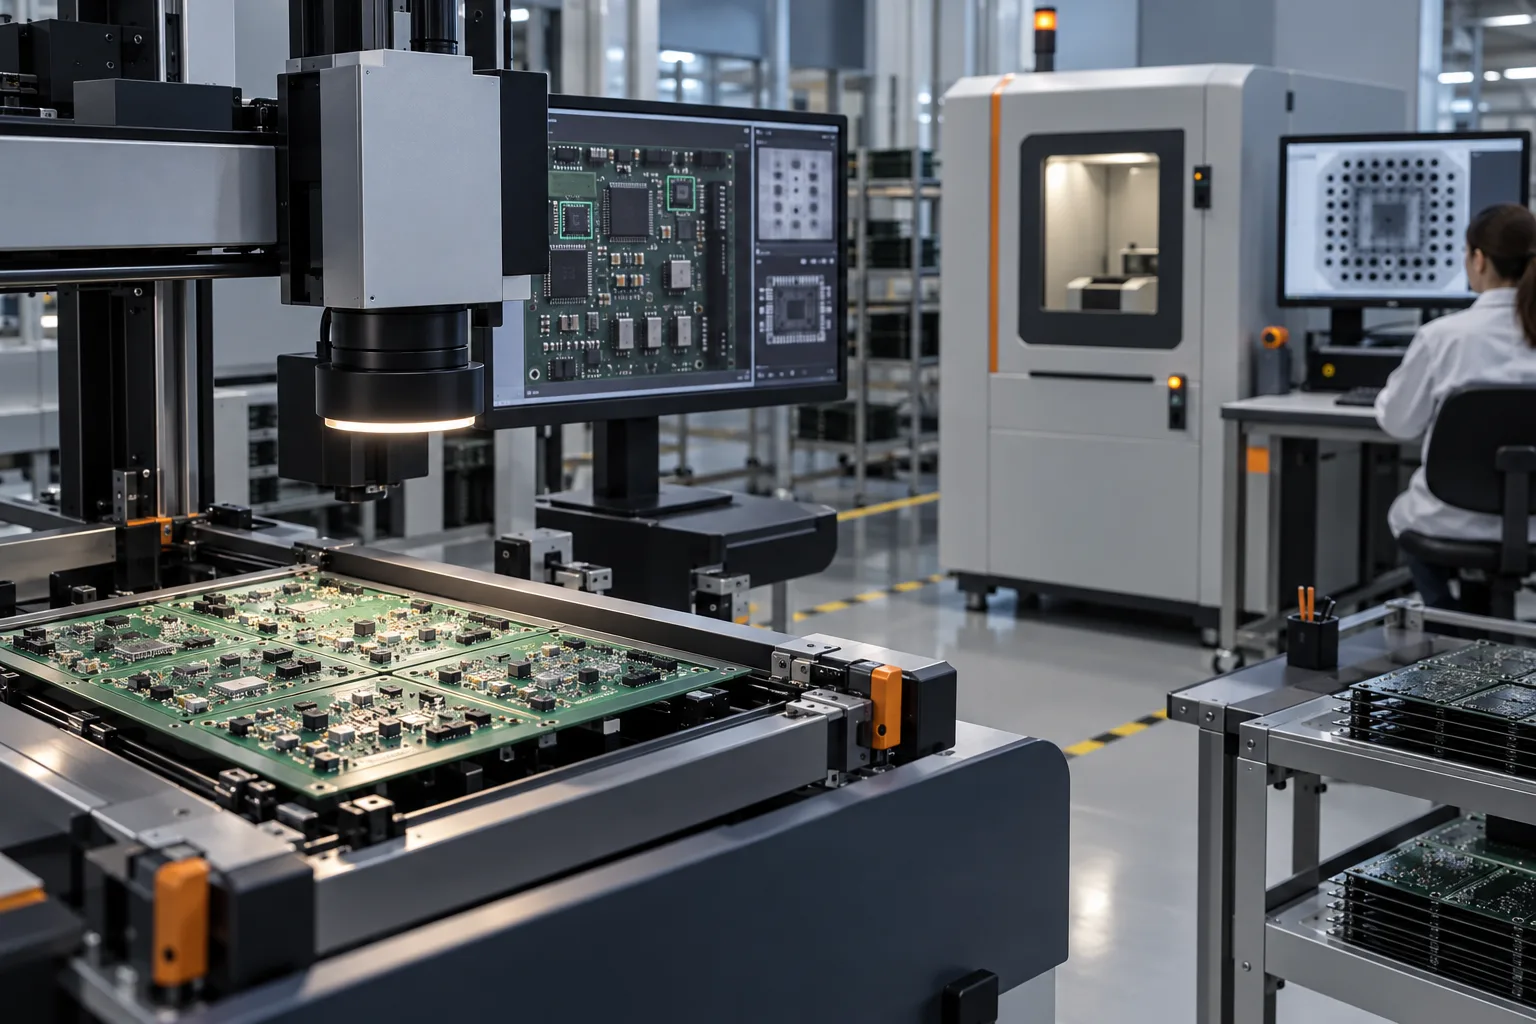
Illustration générée par l’IA : AOI et cellules de travail d’inspection par rayons X examinant les cellules PCBs peuplées.
Associer les risques de défaut PCB aux méthodes d'inspection
Les méthodes d'inspection se complètent les unes les autres; elles ne font pas la même observation. et AOI peut évaluer les caractéristiques de surface accessibles. Les rayons X peuvent fournir des preuves lorsqu'un joint est caché de la vue optique. Les tests électriques vérifient les conditions définies qui peuvent être atteintes grâce à la conception d'essai convenue. test fonctionnel Un plan doit indiquer la condition à vérifier, l'étape de production, l'échantillon et la quantité de produit à assembler. ou portée de l'unité, la base d'acceptation et Le record à conserver.
SPI : pâte à souder de contrôle avant placement
L'inspection de la pâte à souder (SPI) est une vérification de processus PCBA de pré-placement. Lorsque les preuves de contrôle de la pâte font partie du plan, SPI évalue le dépôt imprimé avant que les composants ne soient reflowés et.
SPI ne remplace pas l'inspection post-reflux ou test électrique. Il ne montre pas si un composant a été placé correctement, si un joint caché formé après le refoulement ou si l'unité finie effectue sa tâche prévue. Utilisez-le lorsque l'étape d'impression de pâte et les preuves de dépôt convenues sont pertinentes pour la construction.
AOI : inspectez les caractéristiques d'assemblage visibles
Inspection optique automatisée (AOI) utilise un programme approuvé et système d'imagerie pour évaluer visible PCBA caractéristiques après l'étape d'assemblage applicable. Selon la recette et critères de projet, il peut soutenir l'examen de la présence de composant, orientation, marquages de polarité, placement et conditions de soudure visibles. AOI est particulièrement utile lorsque la question peut être répondue à partir de la surface accessible de l'assemblage.

AOI ne peut pas voir à travers un paquet opaque ou structure du conseil d'administration. BGA joint, joint d'emballage terminé par le bas ou Les résultats optiques dépendent également d'une recette contrôlée, de données de référence et d'une méthode de contrôle de la qualité des données. et processus de révision; un nom de machine seul ne définit pas l'acceptation.
Rayons X : évaluez les joints de soudure cachés lorsqu'ils sont dans le champ d'application
L'inspection aux rayons X peut aider à évaluer les articulations et caractéristiques qui ne peuvent pas être vérifiées d'un point de vue optique. Il est communément considéré pour les assemblages avec joints de soudure cachés, tels que certains BGA ou paquets bas-terminés, quand le dessin, exigence de client ou Le plan de projet devrait préciser ce qui est examiné dans le cadre de l'examen des risques. et Comment le résultat est évalué.

Les rayons X ne remplacent pas toutes les autres portes. Il ne prouve pas en soi le comportement du réseau accessible ou la fonction au niveau du produit. Sa valeur est de répondre à la question cachée conjointe avec la preuve convenue pour cette construction.
ICT, sonde volante et FCT : choisissez par accès test et
ICT pour des conditions électriques définies sur une construction stable
Essai en circuit (ICT) utilise un dispositif dédié pour contacter des points d'essai définis et Il peut être un ajustement fort où l'accès au test, le développement de la fixation et Il ne s’agit pas d’une promesse générique de couverture complète : les conditions électriques testées sont déterminées par la conception, l’accès, le programme, etc. et Plan approuvé.
Sonde volante pour un accès flexible aux tests électriques
test par sondes mobiles utilise des sondes mobiles au lieu d'un dispositif dédié de lit d'ongles. Il peut être utile lorsque les changements de conception, les quantités plus faibles ou calendrier de fixation rendent la flexibilité importante. Les conditions de test et points accessibles doivent encore être définis à partir des données libérées; la flexibilité ne supprime pas la nécessité d'un examen de testabilité.
FCT pour le comportement approuvé du produit
Test de circuit fonctionnel (FCT) vérifie le comportement que le projet a défini pour le produit assemblé dans le cadre de la configuration convenue. Il peut exercer la mise sous tension, les interfaces, les signaux, les interactions de firmware ou autres fonctions du produit qui sont pertinentes pour la libération. FCT est complémentaire de l'inspection et des vérifications électriques parce qu'une unité peut sembler correcte tout en ne respectant pas une exigence fonctionnelle approuvée.
SPI, AOI, rayons X, ICT et FCT comparé
| Méthode | Phase de production | Les preuves qu’il peut fournir | Limite clé | Contribution à la planification |
|---|---|---|---|---|
| SPI | Après l'impression de pâte, avant le placement | Conditions convenues de dépôt de pâte à souder | Ne vérifie pas les composants placés ou | Stencil, paste process et critères de dépôt |
| AOI | À la porte d'inspection visible convenue | Positionnement visible, polarité et caractéristiques de soudure définies par la recette | Impossible d'évaluer les articulations cachées | Programme approuvé, données de référence et critères d'acceptation |
| Radiographie | Après l'étape de brasage concernée | Preuve pour les joints de soudure cachés ou caractéristiques dans la portée | N'établit pas la fonction de produit | Critères d'évaluation approuvés par et |
| ICT | Une fois l'assemblage accessible au luminaire | Filets électriques définis et conditions | Nécessite un accès prévu au test et | Plaquettes de test, objectifs de couverture et stable |
| Sonde volante | Après assemblage est accessible aux sondes | Filets électriques définis et conditions | Les points atteignables et dépendent de la conception | Points de test, quantité et changement de cadence |
| FCT | Lorsque le produit assemblé est prêt pour la configuration approuvée | Comportement du produit spécifié | Ne remplace pas l'inspection en phase de fabrication | Exigences fonctionnelles, montage et résultat record |
Construire le plan d'inspection à partir du matériel entrant jusqu'au test final
Pour a PCBA Dans le cadre du projet, un plan pratique relie chaque porte aux informations disponibles à ce point de la construction. et la revue de la documentation précède le processus d'assemblage. DFM, DFA et l'examen de la testabilité établit ce qui peut être inspecté ou contacté. SPI, AOI, Rayons X, test électrique et L'essai fonctionnel est alors sélectionné uniquement s'il répond à une question convenue. et Les enregistrements d'expédition ferment la boucle avec la documentation requise par le projet.
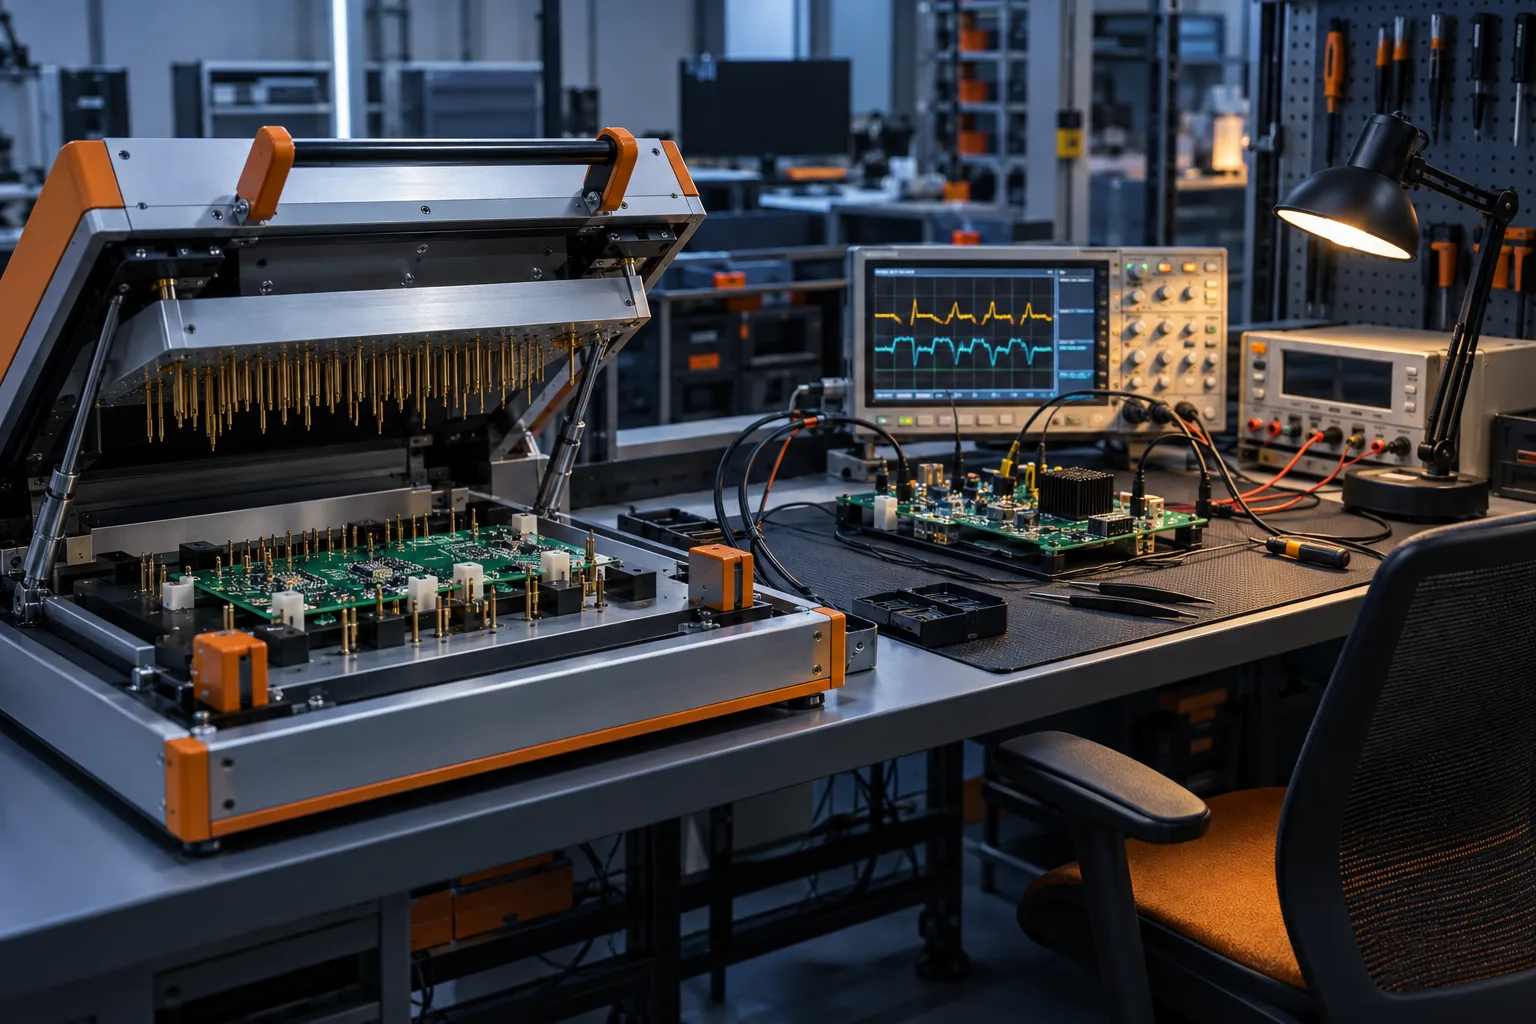
Illustration générée par l'IA : Appareils de test fonctionnels et en circuit pour assemblages PCB.
Liste de contrôle d'inspection PCB pour votre prochaine construction
- Fournissez les données Gerber ou ODB++, BOM, Pick & Place, dessins et contrôle de révision.
- Identifiez les exigences de bare-board séparément de PCBA fabrication et Prescriptions d ' essai.
- Signalez les paquets cachés, les interfaces critiques, les points de test et et tous les enregistrements de traçabilité requis.
- Indiquez si la construction est un prototype, pilotez ou répéter la production, et ce changement de cadence est attendue.
- Définissez la classe d'acceptation, les exigences client applicables et les preuves requises à chaque porte sélectionnée.
- Confirmez la configuration fonctionnelle finale, les appareils firmware ou nécessaires lorsque test fonctionnel est dans la portée.
Ces contributions rendent la discussion de sélection plus réalisable avant un Examen des projets. Ils aident également à aligner le plan d'inspection avec le Service d'assemblage PCB plutôt que de traiter le test comme une réflexion après coup.
Langue d'acceptation des normes et
Les normes fournissent un vocabulaire partagé, mais elles ne remplacent pas le plan spécifique à la construction.. IPC-9716 adresse les méthodes de test et l'orientation en matière de qualification dans le contexte de la fiabilité; elle ne devrait être appliquée que lorsque le projet l'exige et avec le document en vigueur confirmé. IPC J-STD-001 fournit des exigences pour l'électricité soudée et La révision applicable, les dessins du client, la classe, les critères d'acceptation et la portée de la documentation doit être convenue avant la publication.
Pour la planification de la production, consultez les informations de révision de document IPC actuelles ainsi que les exigences du projet publié. PCBArise peut utiliser ces entrées pour discuter de la voie de test de fabrication appropriée et. La portée finale est confirmée pour le package de construction spécifique.
Comment PCBArise peut vous aider
PCBArise prend en charge la fabrication PCB et PCBA travail du prototype à la production répétée. Une revue de projet peut connecter les exigences de la carte nue, les risques d'assemblage, approvisionnement en composants, DFM examen, inspection, test et documentation a besoin des fichiers publiés réels. contrôle qualité et Considérations de planification de la production, puis partagez les exigences d'acceptation du paquet et pour un examen spécifique au projet.
FAQ
Questions courantes
Quelles sont les méthodes d'inspection PCB les plus courantes?+
SPI vérifie les conditions de dépôt de pâte à souder convenues avant la mise en place; AOI vérifie les caractéristiques d'assemblage visibles; les rayons X peuvent évaluer les joints cachés; ICT ou vérification de la sonde volante dans des conditions électriques définies; et FCT La bonne combinaison dépend de l'étape de construction, de la visibilité, de l'accès au test et preuve d'acceptation.
Une méthode d'inspection peut-elle garantir un assemblage sans défaut?+
Non. Chaque méthode répond à une question bornée. Un plan sonore sélectionne les preuves fonctionnelles et complémentaires, optiques, radiologiques et électriques, là où c'est pertinent, puis définit les critères d'acceptation spécifiques au projet et.
Quand l'inspection aux rayons X est-elle nécessaire?+
Les rayons X sont pris en compte lorsque des joints de soudure cachés ou sont inclus dans le champ d'inspection, par exemple sur des assemblages avec des emballages terminés par le bas BGA ou. Le risque lié au colis, dessins et critères d'évaluation convenus déterminent s'il est nécessaire.
Comment les normes IPC prennent-elles en charge un plan d'inspection?+
Les documents IPC fournissent une terminologie commune aux exigences et pour le contexte d'acceptation du processus et. Le projet a encore besoin de la révision en cours, d'une classe convenue, des dessins publiés, des conditions de test et exigences d'enregistrement avant le début de la production.
Quelle est la différence entre l'inspection à plat et et l'inspection PCBA?+
L'inspection de bare-board aborde le fabriqué PCB avant le montage des composants, en utilisant les données de fabrication et Exigences convenues du conseil d'administration. PCBA l'inspection porte sur l'ensemble peuplé, y compris la pâte, le placement, le soudage, les conditions électriques accessibles et comportement fonctionnel approuvé lorsque ces contrôles sont dans la portée.
Quand un projet doit-il utiliser ICT au lieu de test par sondes mobiles ?+
ICT peut convenir à une construction de répétition stable lorsque la conception a prévu l'accès de test et le programme de montage et sont justifiés. La sonde volante peut offrir plus de flexibilité pour les prototypes, changeant des conceptions ou de plus petites quantités. Les deux nécessitent une stratégie de test convenue; ni couvre automatiquement chaque condition électrique.
Références techniques
Sources utilisées pour ce guide
Ces sources expliquent les normes, matériaux ou processus détails discutés ci-dessus. Vérifiez la révision en cours lors de leur application à un nouveau design.