Assemblage SMT, THT et mixte
Choisissez la séquence d’assemblage selon les boîtiers, l’accès pour le brasage, la masse thermique et le support de carte.
Les capacités d’assemblage PCB couvrent SMT, THT/DIP, BGA, QFN, pas fin et assemblage mixte. Elles présentent également les limites de procédé PCBA, les inspections, les options de test et les délais standard pour l’évaluation technique.
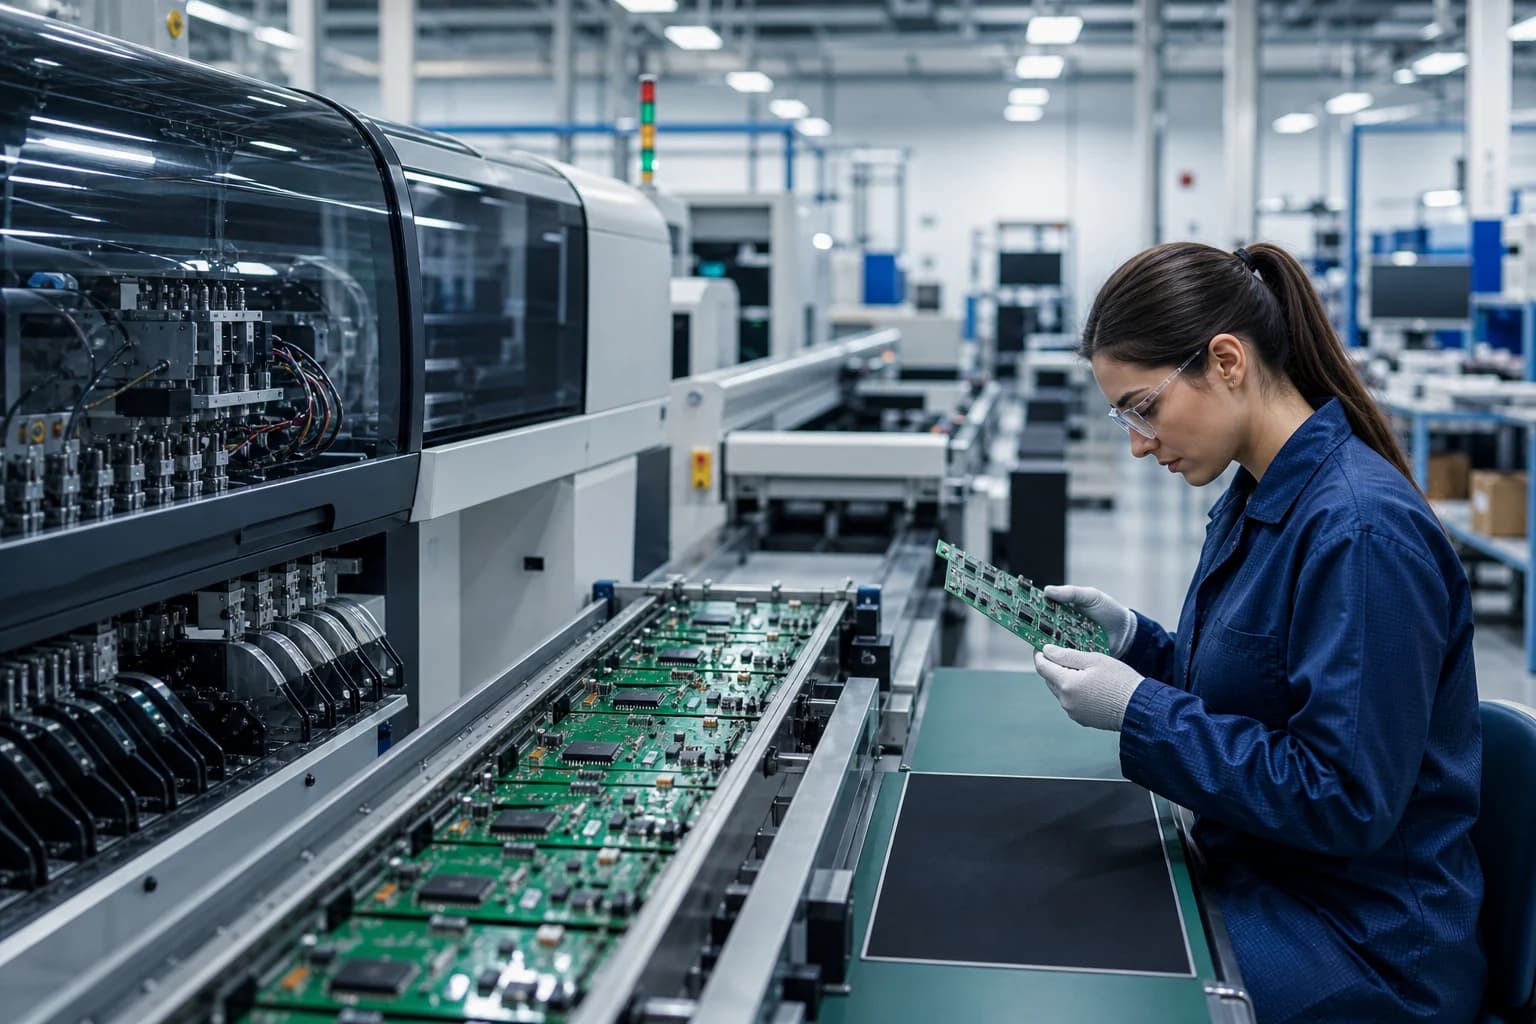
Les capacités d’assemblage PCB décrivent les procédés, équipements et contrôles adaptés à une fabrication précise. L’évaluation relie format de carte, familles de boîtiers, séquence SMT ou THT, brasage, inspection, programmation et tests électriques. Une liste de machines ne constitue pas une garantie générale d’adéquation.
L’évaluation des capacités PCBA relie technologie d’assemblage, géométrie des boîtiers, format de carte, services complémentaires et critères d’acceptation.
Choisissez la séquence d’assemblage selon les boîtiers, l’accès pour le brasage, la masse thermique et le support de carte.
Examinez ensemble les plages d’accueil, le pochoir, le placement, l’accès pour l’inspection et les risques de retouche.
Définissez la manutention, les supports, la mise en panneau et le profil thermique selon la construction de carte retenue.
Définissez la revue BOM, les alternatives, la programmation, le vernissage, le câblage, l’emballage et la livraison.
Ces valeurs publiées décrivent le cadre d’évaluation PCBA. Les maxima et réglages de procédé concernent l’équipement ou la ligne d’assemblage appropriés et doivent être confrontés aux fichiers définitifs de production.
Utilisez ce tableau pour une première évaluation du fournisseur. Équipements, site, outillages, matériaux et critères d’acceptation sont à définir avant le devis et le lancement en production.
| Dimensions minimales des composants | 01005 (0.4 × 0.2 mm) |
|---|---|
| Plage de dimensions des composants | 01005 à 150 × 100 × 30 mm |
| Pas minimal des BGA | 0.25 mm |
| Géométrie QFP / QFN | Le pas est la distance entre centres ; la largeur des connexions et l'écartement entre leurs bords sont des dimensions distinctes. |
| Précision de placement (X/Y) | ±0.025 mm (±25 μm) |
| Précision de placement (θ) | ±0.2° |
| Dimensions maximales des composants BGA | 70 × 74 mm |
| Dimensions maximales d’assemblage PCB | 400 × 1200 mm ; minimum 50 × 50 mm. Limites de la ligne de procédé concernée ; le support de carte et la mise en panneau nécessitent une revue technique. |
| Plage d’épaisseurs PCB | 0.3–10.0 mm |
| Contrôle du gauchissement | ≤0.5%; après revue de la construction de carte et du procédé d’assemblage |
| Hauteur maximale des composants | 120 mm ; pour les équipements et séquences d’assemblage adaptés, après revue des dégagements des boîtiers |
| Procédés de brasage | Brasage à la vague ; brasage sélectif ; brasage manuel |
| Atmosphère de refusion | Air / azote. La refusion sous azote et les objectifs d’oxygène dépendent de la ligne affectée, de la pâte à braser, des composants et du profil thermique. |
| Capacité de production SMT | 700+ millions de placements par mois sur 20+ lignes SMT ; total partagé du réseau, et non engagement pour chaque site ou ligne |
Technologies, substrats et opérations complémentaires
| Technologies d’assemblage | Assemblage SMT ; assemblage THT / DIP ; assemblage BGA ; assemblage QFN ; assemblage à pas fin ; assemblage mixte |
|---|---|
| Techniques avancées de boîtiers et de connexion | PoP ; Press-Fit ; composants de forme spéciale |
| Substrats compatibles | PCB rigides ; PCB à âme métallique ; FPC ; PCB rigid-flex |
| Services complémentaires | Approvisionnement en composants ; revue BOM ; composants alternatifs ; programmation IC ; vernissage de protection ; assemblage de câbles et faisceaux ; intégration du produit ; emballage final ; livraison mondiale |
Rapports de procédé, de tests électriques et fonctionnels, et traçabilité
| 3D AOI | Inspection du placement et des brasures visibles ; examiner les résultats signalés selon les critères d'inspection |
|---|---|
| 3D SPI | Inspection de la hauteur, de la surface et du volume de pâte à braser ; définir les limites de mesure et d'acceptation dans le programme d'inspection |
| 2D / 3D AXI | Inspection des brasures cachées ; définir l'acceptation des vides selon le boîtier, la position de la brasure et les critères applicables, sans pourcentage universel |
| ICT | Lit à clous / sondes mobiles ; contrôle de 100% de la netlist lorsque l’outillage et l’accès aux points de test le permettent |
| FCT | Outillage personnalisé et validation de l’application selon la procédure et les limites approuvées |
| Déverminage / vieillissement | Option de 24 / 48 / 72 heures selon les exigences du produit et le plan de test |
| Boundary Scan / JTAG | Disponible pour les circuits numériques complexes lorsque la chaîne de composants et la procédure sont définies |
| Traçabilité MES | Enregistrements du composant au panneau selon le périmètre convenu pour l’approvisionnement et la documentation |
Plages de planification en jours ouvrés après revue des fichiers et des matériaux
| Assemblage de prototypes | Standard : 3–5 jours ouvrés ; option express : 24–48 heures selon les fichiers, les matériaux et la disponibilité de la ligne |
|---|---|
| Assemblage de petites séries | Standard : 5–7 jours ouvrés ; option express : 3–4 jours selon la BOM et la préparation de la production |
| Production en série | Standard : 10–15 jours ouvrés ; le calendrier final dépend de la disponibilité de la BOM, du plan de demande et de l’affectation de la production |
Objectif de réponse et conditions de planification
| Réponse aux demandes de devis PCB | Objectif de réponse sous 24 heures après réception des fichiers Gerber complets ; la revue technique et le devis final dépendent de la complétude des fichiers et du périmètre du projet |
|---|---|
| Réponse aux demandes de devis PCBA | Objectif de réponse sous 24 heures après réception des données Gerber, BOM, CPL et d’assemblage nécessaires ; le calendrier dépend des exigences de matériaux et de tests |
| Base de calcul des délais | Tous les délais sont des plages de planification en jours ouvrés, dépendant des fichiers, de la complexité des procédés, de la disponibilité de la BOM, des outillages et du planning des lignes |
Avec des fichiers Gerber complets, PCBArise vise une réponse commerciale et technique sous 24 heures. Les délais PCBA sont établis après revue de la BOM, du CPL, du format de carte, du procédé, des matériaux, des outillages et des tests.
Le parcours final relie les fichiers de conception aux équipements, matériaux et contrôles de cette fabrication.
Choisissez la page correspondant à votre prochaine décision technique ou commerciale.
Examinez les exigences 01005, BGA, QFN, de pochoir, de placement et de refusion.
Examinez les besoins de brasage à la vague, sélectif et manuel, de composants de forme spéciale et de Press-fit.
Définissez les rapports SPI, AOI, AXI, ICT, FCT, de programmation et de traçabilité MES.
Utilisez les plages de délais après avoir vérifié la disponibilité de la BOM, des outillages et des procédés.
Documents qualité
Les documents ISO publiés désignent Zhongshan Wenquan Electronic Manufacturing Co., Ltd. et son site PCBA de Zhongshan. Ils ne certifient pas tous les sites, services ou produits de PCBArise.
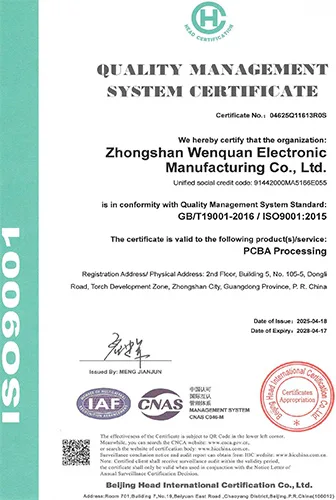
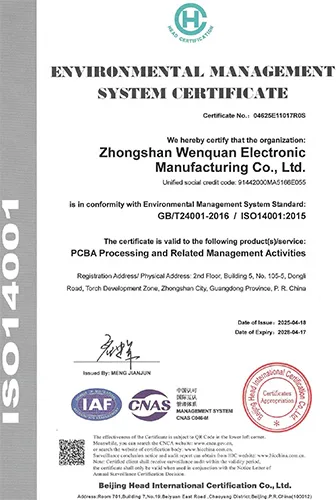
Il s’agit de certificats de systèmes de management, et non de certificats de produits ou de COA par lot. Aucun rapport d’inspection ni COA par lot n’est actuellement publié ici.
Ces réponses aident à qualifier un fournisseur et à distinguer l’adéquation vérifiée du procédé des hypothèses.
Le périmètre publié comprend SMT, THT/DIP, BGA, QFN, pas fin et assemblage mixte, ainsi que PoP, Press-fit et composants de forme spéciale. L’adéquation est vérifiée à partir des données définitives de la carte et des boîtiers.
Le cadre de référence comprend les composants 01005, un pas BGA minimal de 0.25 mm, une précision de placement X/Y de ±0.025 mm, des épaisseurs PCB de 0.3–10.0 mm et des dimensions d’assemblage de 50 × 50 mm à 400 × 1200 mm sur les lignes adaptées.
Non. Cette valeur décrit une limite de procédé publiée, pas une promesse applicable à tous les sites. Support, mise en panneau, équipement, dégagements et affectation de ligne sont déterminés lors de la revue technique.
La présentation couvre 3D SPI, 3D AOI, 2D/3D AXI, ICT, sondes mobiles, FCT, déverminage optionnel, Boundary Scan/JTAG et traçabilité MES. Les risques du produit et l’accès aux points de test déterminent le plan final.
La planification prévoit 3–5 jours ouvrés pour les prototypes, 5–7 pour les petites séries et 10–15 pour la production en série. Les options express dépendent de la BOM, des outillages, de la préparation des procédés et du planning des lignes.
Ces opérations complémentaires peuvent être évaluées à partir du firmware validé, des plans, des exigences de vernissage, des données de câblage ou de faisceaux, des consignes d’emballage et des critères d’acceptation.
Reliez les limites de procédé aux services SMT, clé en main, prototypes et approvisionnement du menu d’assemblage existant.
Envoyez les fichiers définitifs de carte, d’assemblage, de BOM, de CPL et de tests. Avec un dossier complet, l’objectif de réponse pour le devis et la revue technique est de 24 heures, selon le périmètre.