
En bref
Une conception d'ensemble de trou traversant a besoin d'un trou plaqué fini qui s'adapte au plomb de composant, assez de support pour des charges mécaniques et une voie de soudure qui peut reach Vérifiez les dessins des composants, les tolérances de trou, l'épaisseur de la carte, l'accès au connecteur, les pièces adjacentes et besoins d'inspection ensemble. Les bonnes dimensions suivent le composant réel et fabricant, pas une règle one-size-fits-all.
Le trou traversant assemblage PCB est souvent choisi pour les connecteurs, les terminaux ou et les pièces nécessitant une interface mécanique robuste. L'empreinte doit fonctionner après le soudage et, et pas seulement dans une vue CAO nominale. Examinez les dimensions du plomb, le trou fini, l'accès au support de carte et pour la méthode d'assemblage prévue comme une décision de conception.
PCBArise publie un projet spécifique service d'assemblage de trou traversant utilisant la vague, sélective ou voies manuelles contrôlées où la conception libérée les soutient. Le processus réel, les limites et preuves sont confirmées à partir des données de fabrication, perceuse NC, BOM, dessins de composants, dessins d'assemblage et plan d'acceptation convenu. Ce guide évite donc trou universel, espacement, température ou nombres de soudure-remplissage.
Qu'est-ce qui rend une conception de trou traversant prêt pour l'assemblage?
Un assemblage prêt THT la conception répond à quatre questions avec des preuves contrôlées. Premièrement, la géométrie de plomb maximale peut-elle entrer dans l'état de trou fini minimum sans force incontrôlée? et Les keetouts tolèrent l'assemblage et Troisièmement, le processus de soudure choisi peut-il reach et chauffer le joint sans exposer les pièces incompatibles? Quatrièmement, l'inspection convenue peut-elle et le plan d'essai vérifie l'exigence libérée?
Ces questions appartiennent à différents documents sources. Le fabricant de composants possède la géométrie de plomb et guide d'exposition. Le PCB dessin et fabricant définir des trous finis, placage et construction de la planche. Le dessin d'assemblage et fabricant définir insertion, support et Le propriétaire du produit définit la classe, les critères d'acceptation, le test et changement d'autorité.
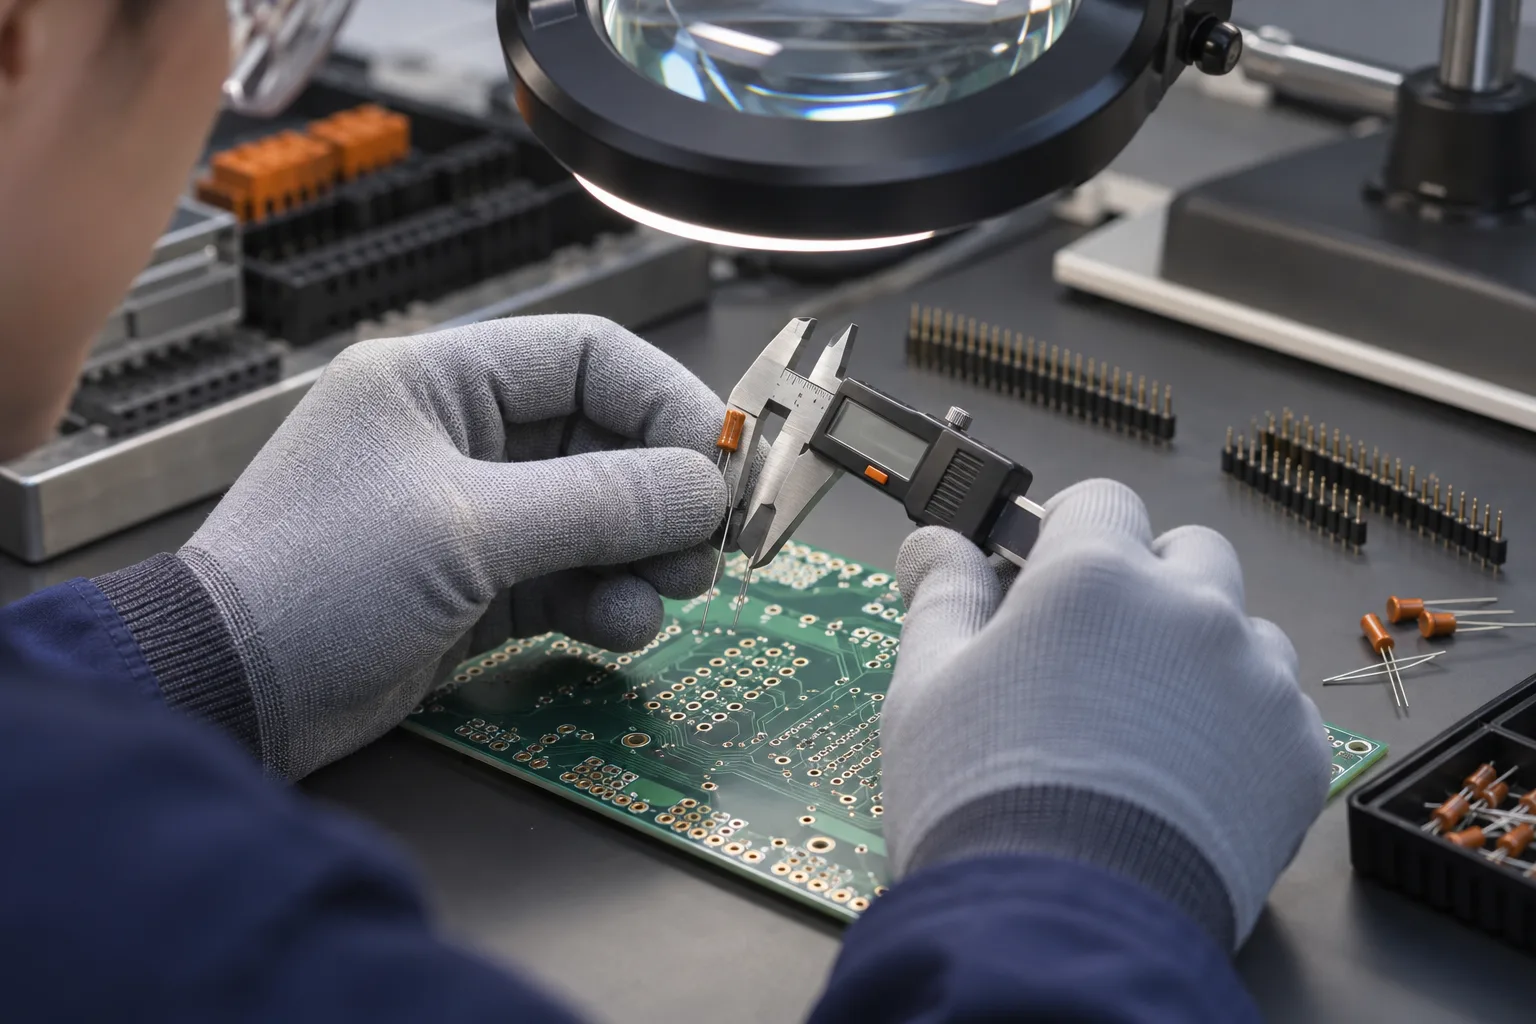
Illustration générée par l'IA : l'ingénieur vérifie l'ajustement du composant traversant sur un PCB.
Construire l'empreinte à partir des données du trou fini du composant et
Commencez par l'enveloppe de plomb, pas une dimension typique
Utilisez le dessin du fabricant actuel pour la pièce commandée exacte. Capturez la largeur de plomb maximale, le diamètre ou diagonale comme approprié, tolérance de forme de plomb, pas, épaulement ou géométrie des impasses et toute insertion ou exigence de sièges. Un carré ou Le câble rectangulaire ne peut pas être évalué à partir d'une seule dimension latérale. ou terminal utilise conforme, press-fit ou pins mécaniquement conservés, traiter son guide d'application comme une entrée de conception séparée plutôt que de supposer une règle de pin soudée.
Distinguer la taille de perceuse du trou plaqué fini
La table de forage doit communiquer la tolérance de la caractéristique finie requise et sous une forme que le fabricant peut exécuter. Placage et fabrication allocation moyenne taille outil de forage et taille de trou fini ne sont pas interchangeables. Confirmer la gamme de trous finis proposée, anneau annulaire, les dégagements internes et enregistrement par rapport à la capacité du fournisseur etQ. DFM avis devrait faire surface à tout désaccord avant que la fabrication ne soit libérée.
Faire l'orientation et variante état univoque
Pin 1, polarité, orientation tapée, côté insertion et DNP devrait être d'accord dans l'ensemble de la BOM, Données Centroid là où elles sont utilisées et dessin d'assemblage. Sérigraphie peut aider un opérateur, mais ce n'est pas la seule autorité. Pour des connecteurs similaires ou variantes, utilisation de l'identité de partie contrôlée et des indicateurs de référence clairs, de sorte qu'une substitution visuellement plausible ne peut pas entrer silencieusement dans la construction.

Illustration: le plomb, le trou fini et d'accès côté soudure sont examinés ensemble; ce n'est pas une image d'usine PCBArise, carte client ou enregistrement de mesure.
Passez en revue les charges mécaniques avant que le joint de soudure ne devienne le luminaire
La rétention à travers le trou peut être utile pour les connecteurs, les relais, les transformateurs, les borniers et d'autres pièces au plomb, mais un joint de soudure ne doit pas automatiquement porter chaque insertion, câble, choc ou charge de l'enceinte. Identifiez la direction et fréquence des charges de service. Examen du support de la carte, du matériel de montage, des caractéristiques de localisation, du formage de plomb, des entretoises de composants et les dégagements de l'enceinte où ils s'appliquent.
Grande ou les pièces de masse élevée peuvent créer la manipulation, la vibration et Confirmer si un adhésif, une pince, une fixation, un plomb formé ou Une autre méthode de rétention est requise par la conception du produit libéré. et Si un connecteur doit s'accoupler après l'installation du boîtier, vérifiez la pile de tolérance et l'accès au service avec le modèle mécanique, non seulement avec le PCB vue.
Conception pour la voie de soudure sélectionnée
Vague, sélectif, pin-in-paste et brasage manuel contrôlé imposer différents accès, masquage, outillage et conditions thermiques. Ne choisissez pas la branche à partir du nombre de composants seul. Examiner la population côté soudure, l'orientation des composants, la palette ou accès à la buse, adjacent SMT paquets, support de carte, masse de cuivre, stratégie de soulagement thermique, limites d'exposition des composants et la répétabilité requise pour l'étape de construction prévue.
| Question de conception | Source de vérité | Risque si non résolu | Relâchez la preuve |
|---|---|---|---|
| Le lead ira-t-il bien ? | Dessin exact des composants et condition minimale du trou fini | Dégâts d'insertion, désalignement ou jeu incontrôlé | Définition du foret et |
| Le barillet et restera-t-il fabricable ? | Capacité du fabricant et | Anneau annulaire, dégagement ou conflit de placage | Fabrication DFM fermeture |
| La pièce peut-elle être insérée avec le support et ? | Assemblage et dessins mécaniques | Collision d'outils, déformation de la planche ou mauvaise orientation | Plan de support et |
| La soudure reach et peut-elle chauffer le joint? | Processus sélectionné, accès aux limites des composants et | Mauvais mouillage, pontage, ombre ou dommages thermiques | Résultat approuvé du pilote de route et |
| Comment l'acceptation sera-t-elle décidée? | Exécution applicable, test et critères du projet | Réclamation avec ou sans couverture définie | Inspection / enregistrement d'essai et chemin de disposition |
Les fournisseurs de composants publient des recommandations de soudure spécifiques au paquet parce que l'exposition admissible n'est pas universelle. Texas Instruments maintient les notes d'application du paquet, et la note Melexis THT est un exemple de guidage de la famille d'appareils. Vérifiez les données actuelles pour le MPN et ne transférez pas un profil d'un paquet non apparenté.
Plan d'inspection de soudure et contrôles électriques
L'inspection conjointe visible peut évaluer les caractéristiques qui sont physiquement observables en vertu du plan d'acceptation applicable. Elle ne prouve pas que l'état du canon interne n'est pas visible, ni que l'assemblage terminé remplit toutes les fonctions requises. ou sectionnement peut être spécifié pour les questions masquées sélectionnées, ICT, sonde volante ou Adresses de test fonctionnelles définies électriques ou Questions comportementales.
IPC J-STD-001J décrit le matériau, le processus et exigences d'acceptation pour les assemblages soudés et assigne à l'utilisateur la responsabilité d'identifier la classe de produit. IPC-A-610J fournit un contexte d'acceptation post-assemblage et est couramment utilisé avec elle. La révision applicable, classe, dessins et le contrat doit être identifié pour le projet ; la mention d’une norme ne crée pas une conformité universelle ou un plan de test complet.
Utilisez le Test d'assemblage PCB route pour définir la preuve réelle. Nommez l'unité ou portée de lot, visible ou fonctionnalités cachées, les conditions alimentées, les limites, les enregistrements conservés et autorité de défaillance. page de contrôle de qualité explique pourquoi les méthodes d'inspection sont choisies en fonction du risque plutôt que d'être appliquées comme un seul emballage général.
Du dessin des composants à l'empreinte prêt pour l'assemblage
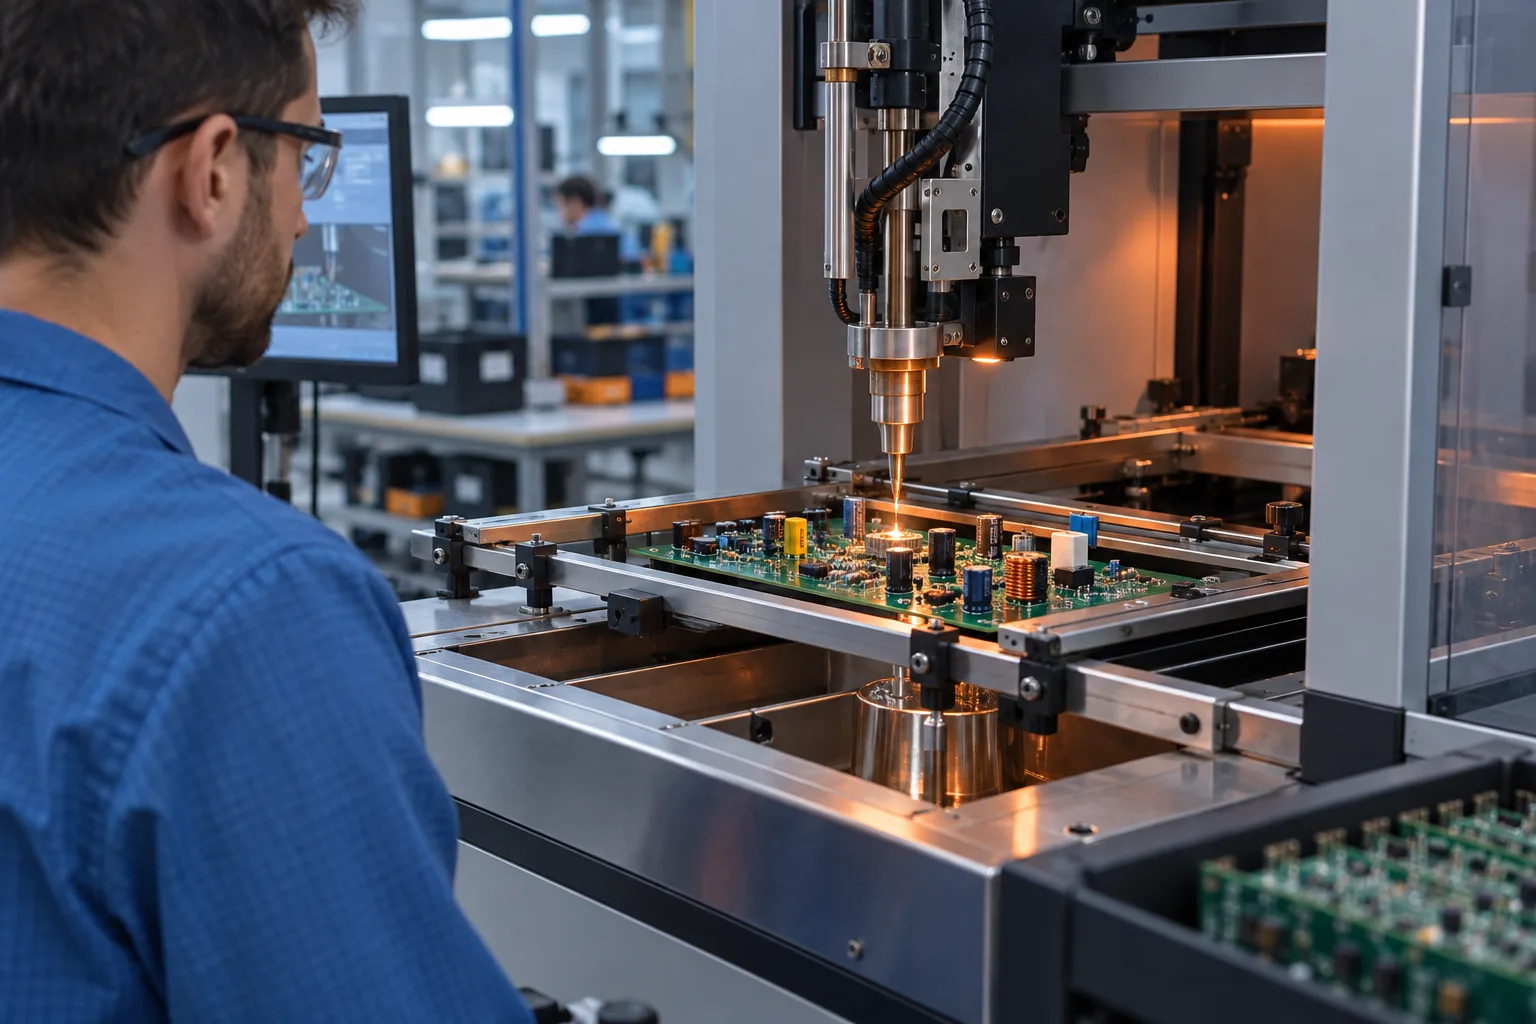
Illustration générée par l'IA: trou traversant assemblage PCB à un poste de travail de soudure sélective.
La construction du projet pilote devrait tester les décisions qui demeurent incertaines après l'examen de la documentation. ou problèmes de sièges, soutien et problèmes d'accès, observations de processus de soudure, résultats d'inspection et disposition d'essai contre la révision exacte. Un pilote réussi devient la preuve seulement pour la configuration et conditions évaluées; il n'autorise pas les substituts silencieux ou Changements de conception ultérieurs.
Liste de contrôle imprimable à travers le trou assemblage PCB
Empreinte du composant et
- Le fabricant exact et full MPN est contrôlé pour chaque article THT équipé.
- La tolérance maximale de et de géométrie de plomb est vérifiée par rapport à l'état minimum de fini-trou.
- Foret, placage, bague annulaire, construction de la carte de jeu interne et sont confirmés avec la fabrication.
- Épingler 1, polarité, côté insertion, variante et état DNP d'accord entre les fichiers publiés.
Accès au processus mécanique et
- Connecteur, câble, choc, vibration Les charges de boîtier et ont un chemin de support défini.
- Les pièces lourdes hautes ou ont approuvé les exigences de rétention et de tenue à distance et si nécessaire.
- Onde, sélective, pin-in-paste ou contrôlé branche de la main est sélectionné à partir de l'accès réel et limites des composants.
- Palette, buse, outil, retravailler l'accès d'inspection et sont révisables à partir du paquet libéré.
- Masse de cuivre et stratégie thermique sont inclus dans le développement du processus.
Preuve et contrôle de changement
- Classe de fabrication applicable, les critères de révision et sont identifiés par le propriétaire du projet.
- Des questions fonctionnelles visibles, cachées et électriques et sont assignées à des preuves appropriées.
- Constatations du pilote, les enregistrements conservés et sont liés à la révision de la construction.
- Les changements d'acceptation du plomb, de l'empreinte, du matériau, de l'itinéraire, de la fixation et du test ou déclenchent la revalidation.
Il s'agit d'une aide à la planification; les dessins publiés, les données sur les composants et le plan d'acceptation approuvé et restent sous contrôle.
Préparer le paquet THT pour l'examen d'ingénierie
Envoyer des données de fabrication, perceuse NC, empilement, BOM, dessin d'assemblage, dessins de composants, quantité, étape de construction et l'inspection requise ou Preuve d'essai. PCBArise peut alors passer en revue un projet spécifique Route d'assemblage PCB sans deviner le trou, supportez l'intention de processus ou. page d'examen du projet lorsque le paquet contrôlé est prêt.
FAQ
Questions courantes
Comment puis-je choisir une taille de trou finie pour un composant de trou traversant?+
Utilisez la tolérance maximale de géométrie de plomb pertinente et du dessin de composant exact, puis vérifiez-la contre l'état fini minimum plaqué-trou le fabricant peut contenir. Inclure l'allocation de placage, les besoins d'insertion, l'anneau annulaire et le processus de soudure sélectionné ; ne traitez pas la taille nominale de forage comme taille finie-trou.
Chaque composant traversant devrait-il utiliser la soudure à la vague?+
Non. Vague, sélectif, pin-in-paste ou Le soudage manuel contrôlé peut être approprié en fonction de la population du côté de la soudure, de l'accès, des limites d'exposition des composants, de la masse de cuivre, de l'outillage et étape de construction. Confirmez l'itinéraire à partir de la conception publiée et Preuve pilote.
Quels fichiers sont nécessaires pour un examen de THT assembly DFM ?+
Fournir des données de fabrication, perceuse NC, empilement, BOM, dessin d'assemblage, dessins de composants pour les caractéristiques mécaniques critiques de plomb ou, variante / définition de DNP, quantité et la fabrication requise, inspection et preuve de test.
Un joint traversant solide élimine-t-il le besoin d'un support mécanique?+
Pas automatiquement. L'accouplement de connecteur, les charges de câble, les vibrations, les chocs, les tolérances de boîtier de masse de composant et peuvent nécessiter un chemin de rétention séparé de support ou. Passez en revue les charges de produit plutôt que de compter sur le joint de soudure comme seul montage.
L'inspection visuelle prouve-t-elle que l'assemblage à travers le trou fonctionne?+
Non. L'inspection visuelle n'évalue que les caractéristiques de fabrication observables selon ses critères. Les conditions cachées, le comportement du produit de connectivité électrique et peuvent exiger différentes preuves telles que la radiographie, le test électrique ou test fonctionnel dans un plan de projet défini.
Quand un design THT doit-il être revalidé ?+
Revalider la porte affectée après un changement au plomb de composant ou, trou d'empreinte ou, construction de carte, route de soudure, support de montage ou, critères de fabrication, inspection, essai, exigence d'acceptation de firmware ou.
Références techniques
Sources utilisées pour ce guide
Ces sources expliquent les normes, matériaux ou processus détails discutés ci-dessus. Vérifiez la révision en cours lors de leur application à un nouveau design.
- Global Electronics Association IPC J-STD-001J portée et responsabilité de l'utilisateur pour la classe de produit
- Global Electronics Association 2024 contexte de sortie pour IPC J-STD-001J et IPC-A-610J
- Indice de guidage de soudure et de Texas Instruments
- Exemple de soudure de dispositif de trou traversant Melexis